En matriz de estampado de precisión hacer, la gente habla mucho de moler, Electroerosión por hiloy el tratamiento térmico. Pero uno de los pasos más subestimados es el momento en que un punzón se encuentra con la placa de punzonado: el ajuste por interferencia.
Parece sencillo. El vástago del punzón es unas pocas micras más grande que el orificio de la placa, se presiona y se mantiene en su lugar. En realidad, aquí es donde se determina si la perpendicularidad, la vida útil del borde y la guía de la tira se logran o se pierden.
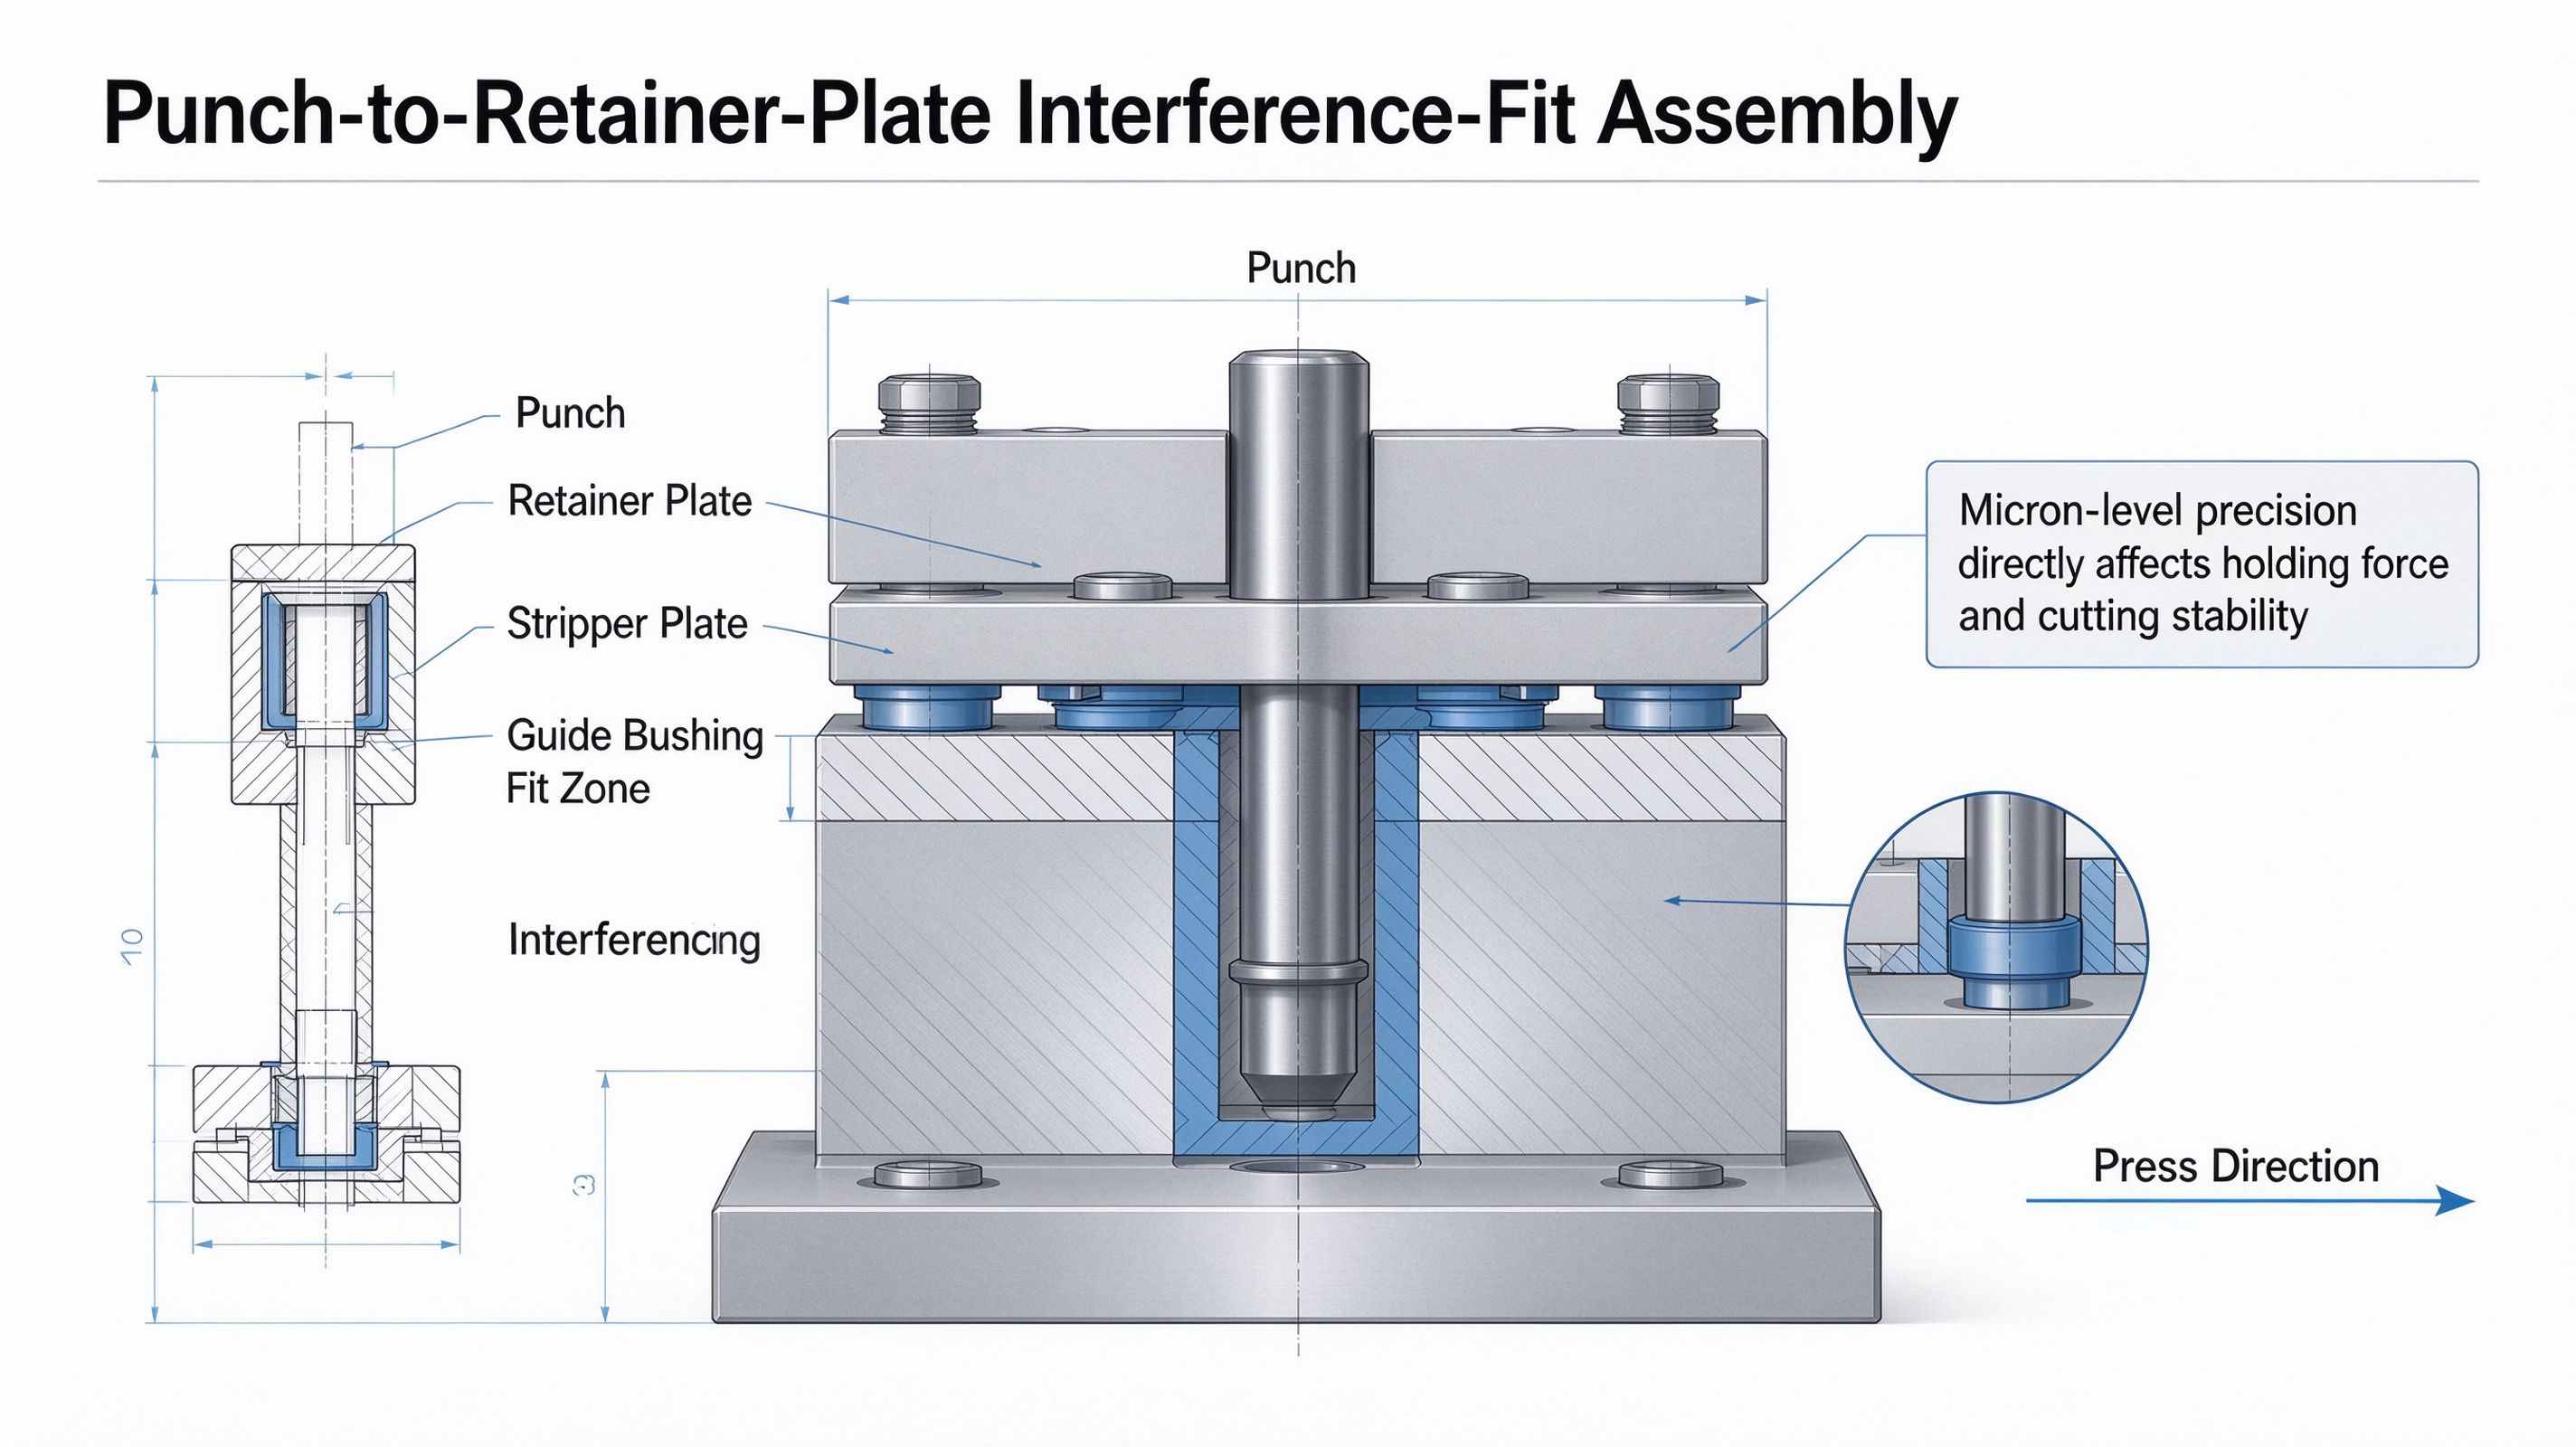
Un punzón no solo está “sujeto” por la placa de retención. El ajuste a presión debe mantener el punzón axialmente seguro al tiempo que permite el movimiento. estriptista y casquillo guía para controlar el movimiento lateral. Si el ajuste es demasiado holgado, el punzón oscila, la holgura de corte se vuelve irregular y se forman rebabas. Si el ajuste es demasiado apretado, el orificio de la placa se deforma, el vástago del punzón sufre tensiones residuales y pueden aparecer microfisuras cerca del hombro.
En otras palabras: una interferencia insuficiente provoca un desgaste prematuro; una interferencia excesiva provoca la rotura de las herramientas.
En los conjuntos de punzón y placa de acero, la interferencia se suele expresar en micras. Una regla general común es un porcentaje muy pequeño del diámetro del vástago, pero el valor exacto depende de la dureza de la placa, el material del vástago, la longitud de contacto y el acabado superficial.
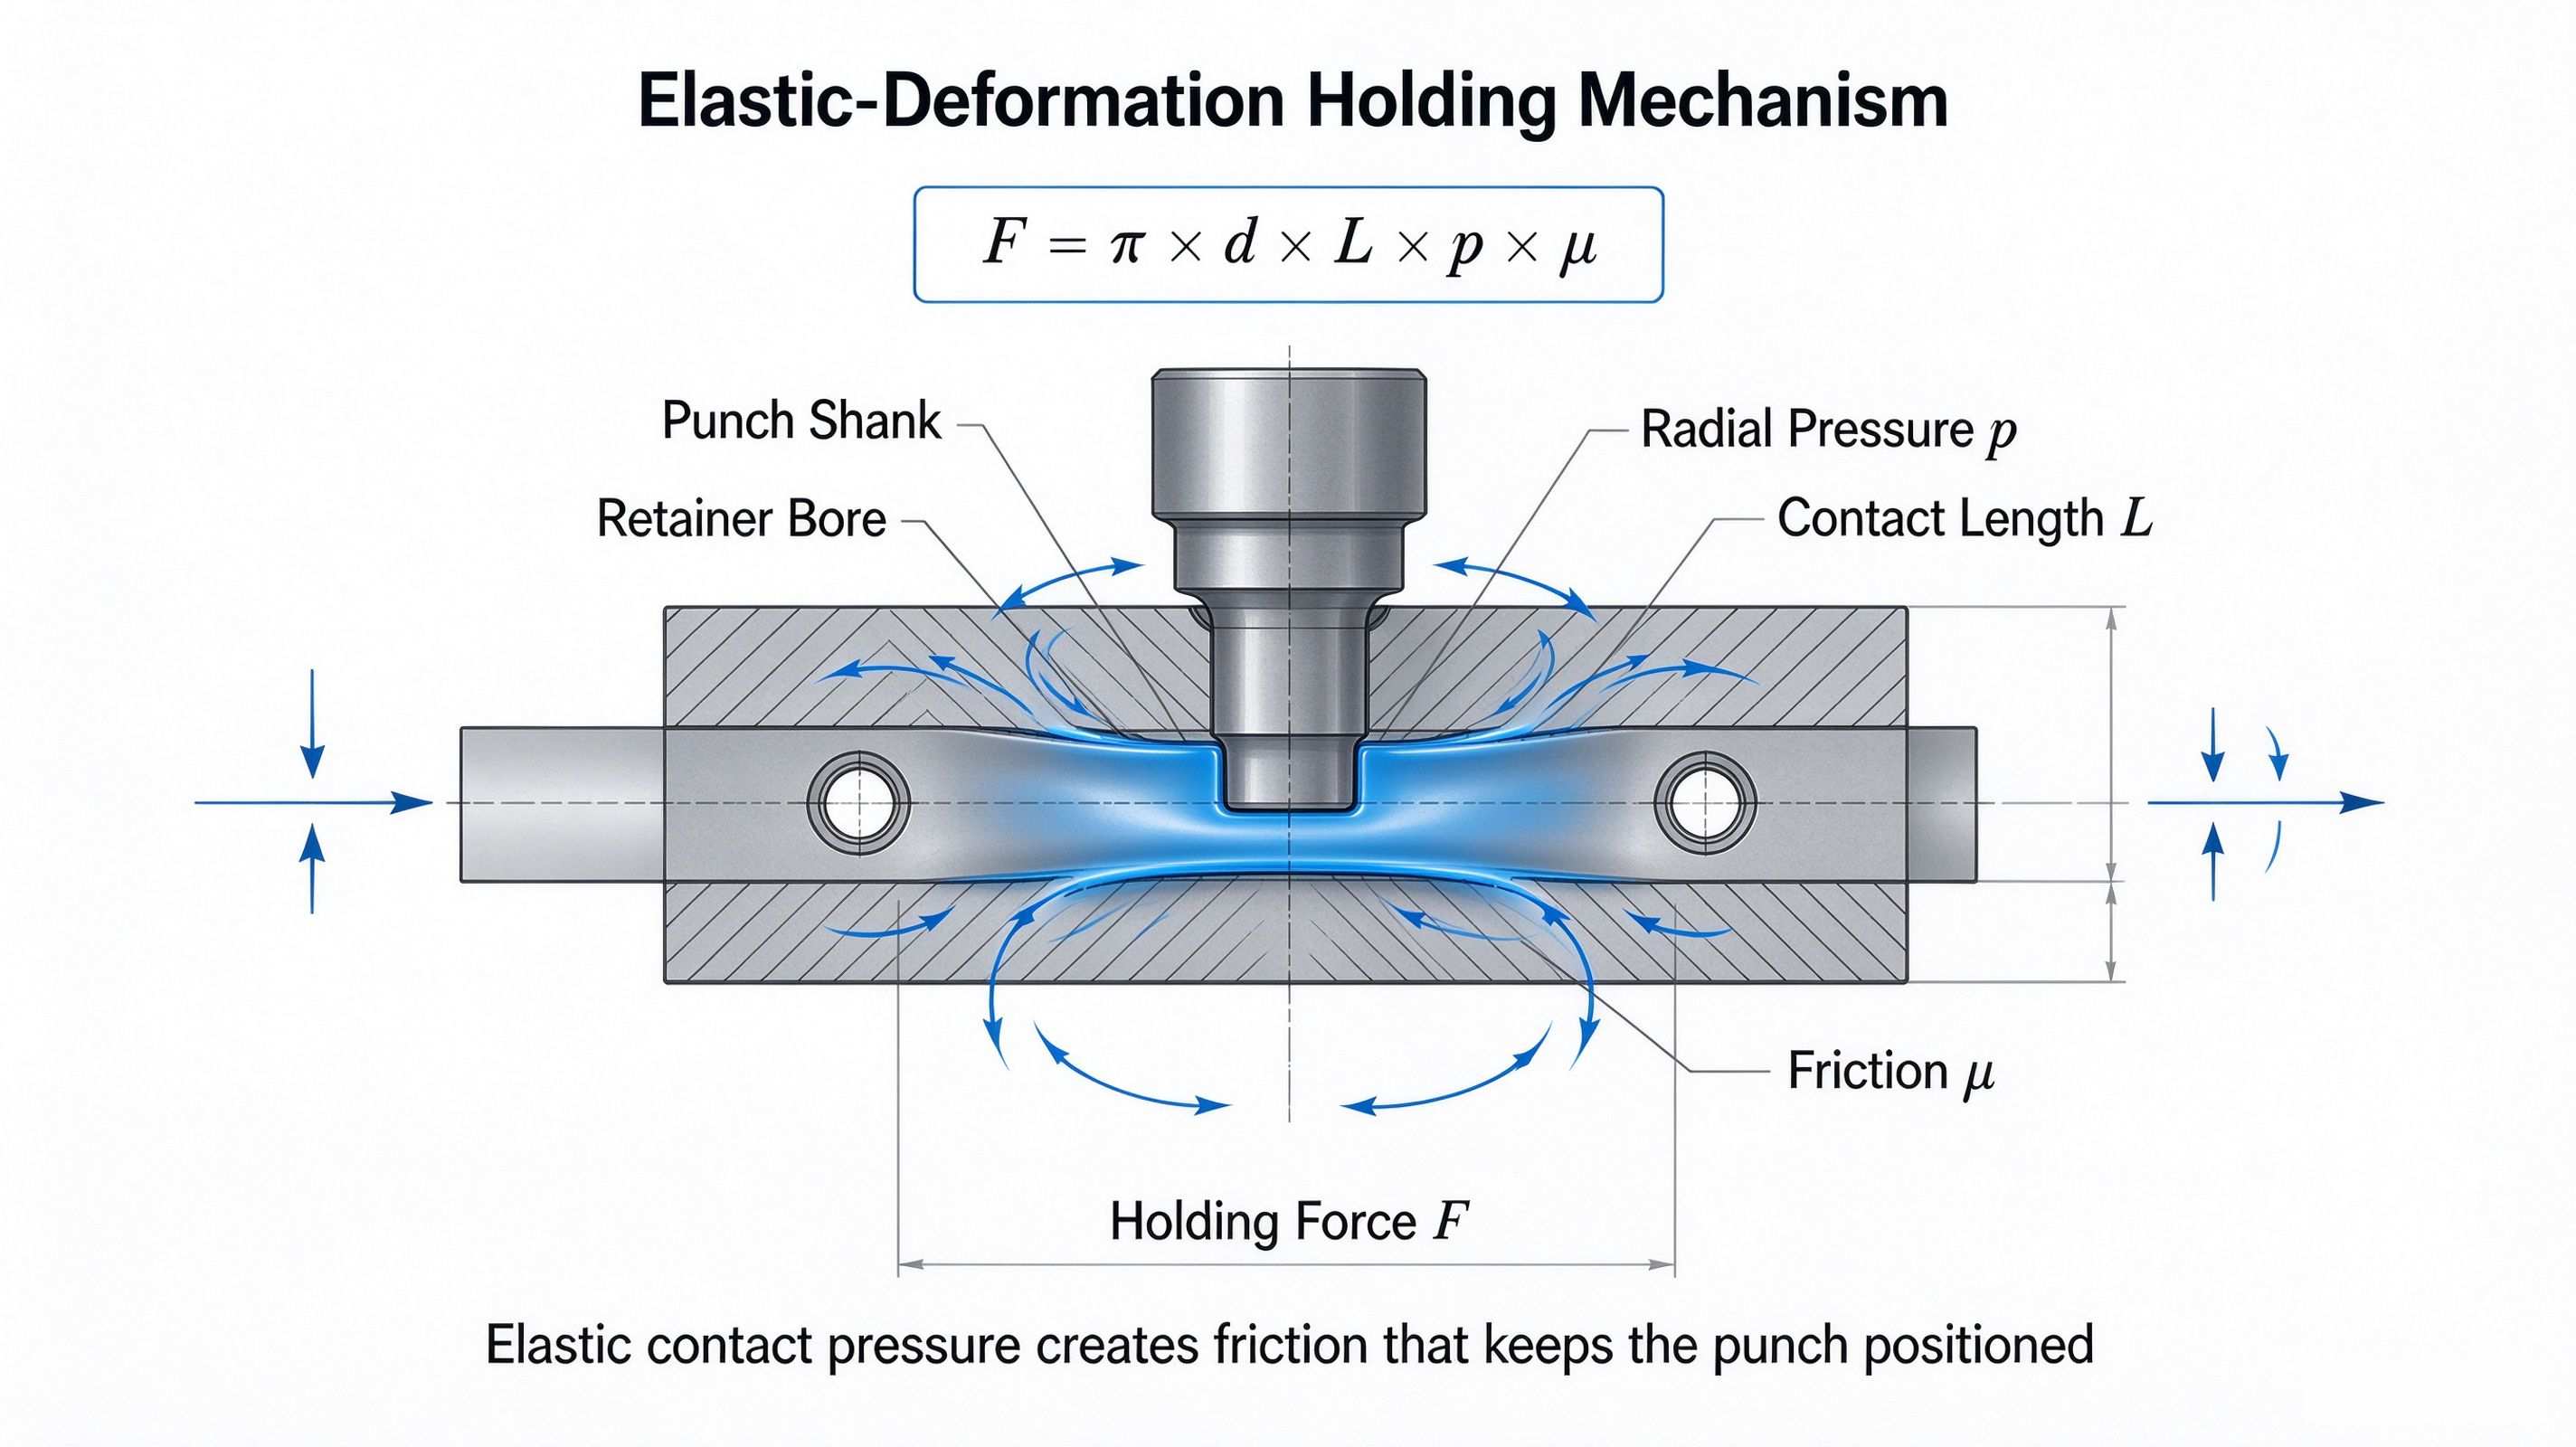
El mecanismo de sujeción es la deformación elástica. El vástago sobredimensionado expande el orificio de la placa; la placa ejerce presión hacia atrás. Esa presión de contacto radial, multiplicada por la fricción, crea la retención. La estimación clásica es:
F = π × d × L × p × μ
dónde
· d = diámetro de la interfaz
· L = duración del compromiso
· p = presión de contacto
· μ = coeficiente de fricción
Una pequeña interferencia de unas pocas micras puede aumentar drásticamente la fuerza de presión. Por eso, decir que "entró con un poco de dificultad" no es una queja menor, sino una señal de alerta en el proceso.
La mayoría de los fallos en los punzones atribuidos al "acero defectuoso" son, en realidad, errores de montaje.
Si el punzón entra en la placa inclinado, el orificio actúa como una brocha. Se ensancha ligeramente en un lado, se producen picos de presión local y el punzón se inclina. Después del montaje, el punzón puede parecer asentado, pero su eje ya no es perpendicular a la cara de la placa. estampado de alta velocidad, esa inclinación se convierte en carga lateral, desgaste y, finalmente, rotura.
Los buenos fabricantes de troqueles respetan tres cosas:
1. Bisela el lado de entrada.Un chaflán de 15° a 30° en el orificio o en la punta del punzón permite que las piezas se autocentren en lugar de clavarse.
2. Controlar la redondez y la cilindricidad.Un punzón puede tener el tamaño adecuado y aun así fallar si es ovalado. Los ajustes por interferencia penalizan más los errores geométricos que los errores de tamaño nominal.
3. Presione recto, no fuerte.Las prensas hidráulicas o servoaccionadas con herramientas alineadas superan a los martillos en todos los casos. La fuerza de impacto oculta la desalineación y genera tensión por choque.
Existen tres formas de crear un ajuste de interferencia:
· Prensado en frío:Introduzca el punzón a temperatura ambiente. Es sencillo, pero el riesgo de irritación es mayor.
· Ajuste térmico:Calienta la placa para que el orificio se expanda, inserta el punzón y deja que se contraiga. Ideal para placas más grandes o más duras.
· Ajuste criogénico:Enfríe el ponche hasta que se encoja, introdúzcalo y luego déjelo que vuelva a temperatura ambiente. Útil para placas frágiles o geometrías delicadas.
Para punzón de alta dureza En muchos talleres, se reduce la interferencia y se recurre a punzones, tornillos o cabezas remachadas para la sujeción. El ajuste a presión por sí solo no siempre es la solución definitiva.
Una prensa servoaccionada te da más que fuerza. Te deja una huella digital.
Una curva de presión saludable aumenta gradualmente a medida que aumenta la interacción, y luego se dispara bruscamente al sentarse. Las señales de advertencia incluyen:
· fuerza demasiado alta al inicio → sin chaflán de plomo, rebaba o sobredimensionamiento
· Curva dentada → desgaste o lubricación deficiente
· Caída repentina → grieta o colapso local
· Sin punta de asiento → profundidad incorrecta u obstrucción en el orificio
Una vez que has visto suficientes curvas, el ajuste a presión deja de ser cuestión de suerte. Se convierte en inspección.
· Mida el diámetro exterior real del punzón y el diámetro interior de la placa; no se fíe únicamente del dibujo.
· Mantenga las superficies de contacto limpias, sin rebabas y con una rugosidad superficial (Ra) de entre 0,8 y 1,6 µm para la mayoría de las aplicaciones en acero.
· Utilice un chaflán de entrada; nunca presione una esquina afilada contra una placa dura.
· Verifique la perpendicularidad después del asentamiento con un comparador de cuadrante o una máquina de medición de coordenadas (CMM).
· Validar el primer artículo antes del ensamblaje por lotes.
· Si la placa tiene una dureza superior a HRC 48, reduzca la interferencia y añada retención mecánica.
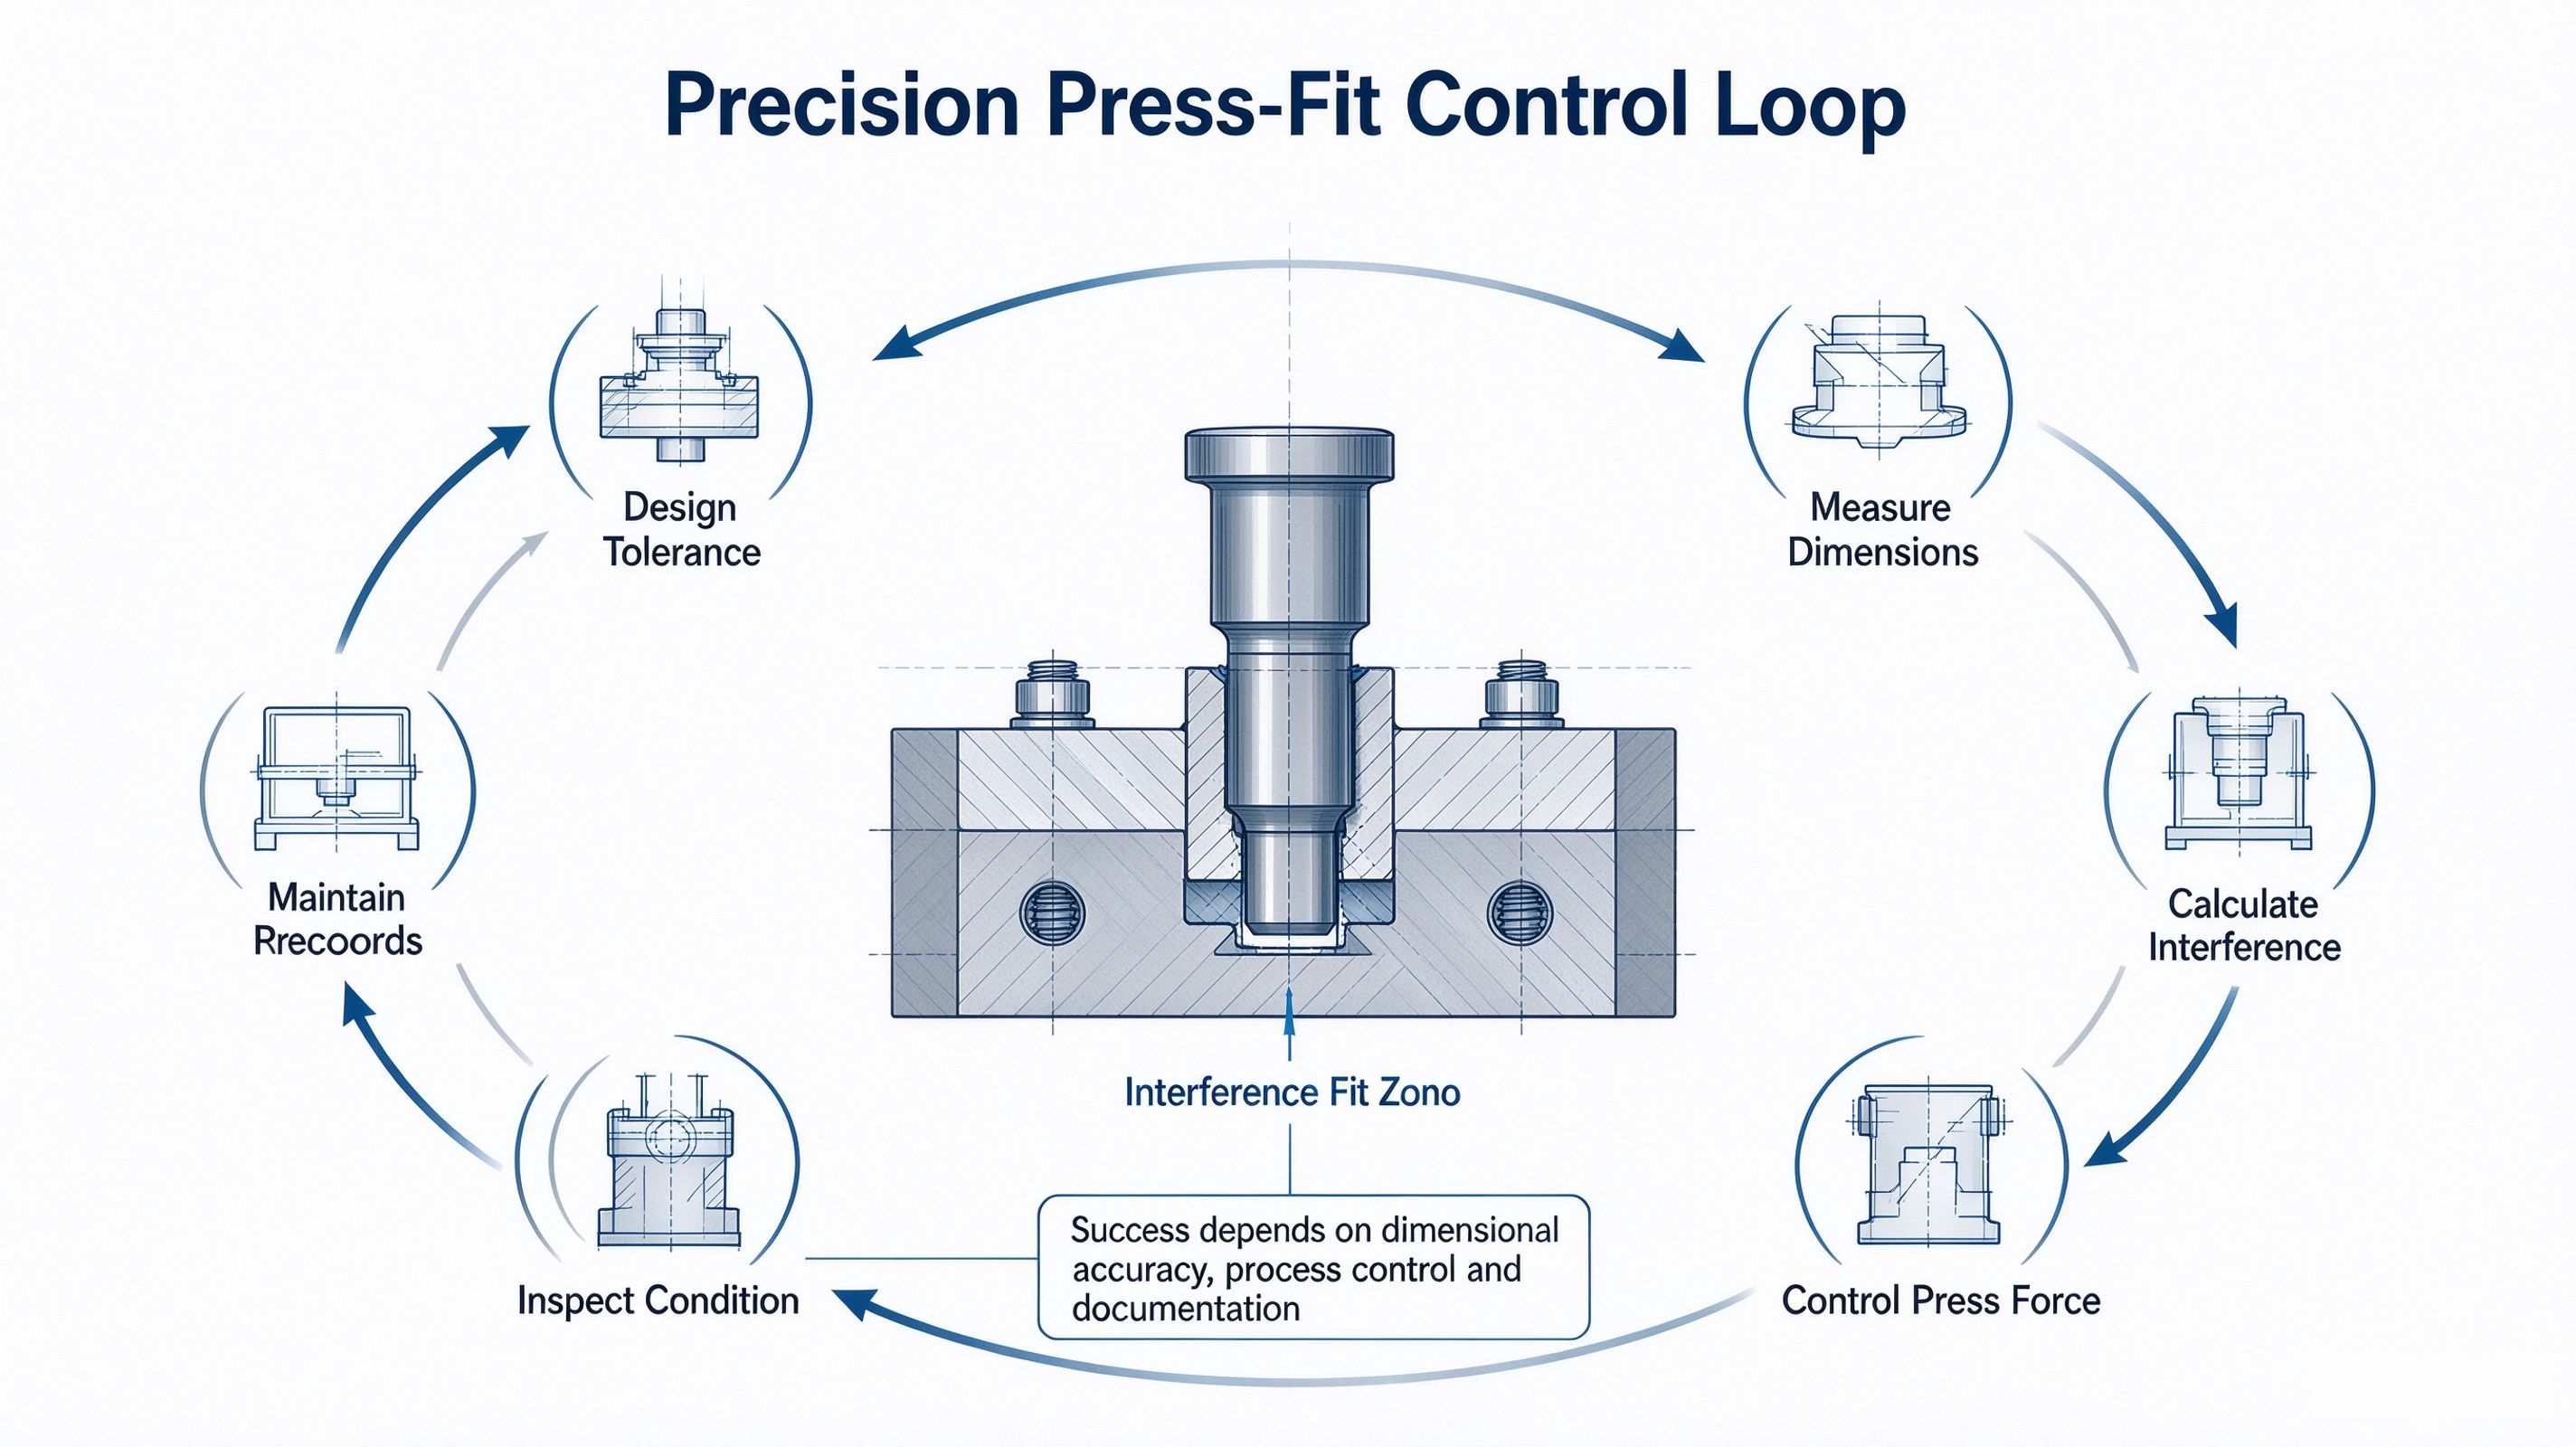
El ensamblaje por ajuste a presión no es una técnica mística reservada a los antiguos fabricantes de herramientas. Se basa en la aplicación de elasticidad, control de la fricción y disciplina geométrica.
Cuando un punzón se rompe después de 30 000 golpes, la causa principal puede no ser el tratamiento térmico. Puede deberse a las 8 micras de interferencia que nadie anotó, al chaflán faltante que nadie notó y a la inclinación que nadie midió.
En herramientas de precisiónEl ajuste es fundamental. Si el ajuste a presión es correcto, el troquel funciona sin problemas. Si es incorrecto, emite un sonido estridente, con rebabas, ruido y punzones rotos.


© 2026 © HONGYU MOULD LIMITED. Reservados todos los derechos.
 Red IPv6 compatible