bandera
  • Why Sharp Corners Chip: Solving the Toughest Machining Challenges of Micro Tungsten Carbide Punches
    Why Sharp Corners Chip: Solving the Toughest Machining Challenges of Micro Tungsten Carbide Punches Oct 24, 2026
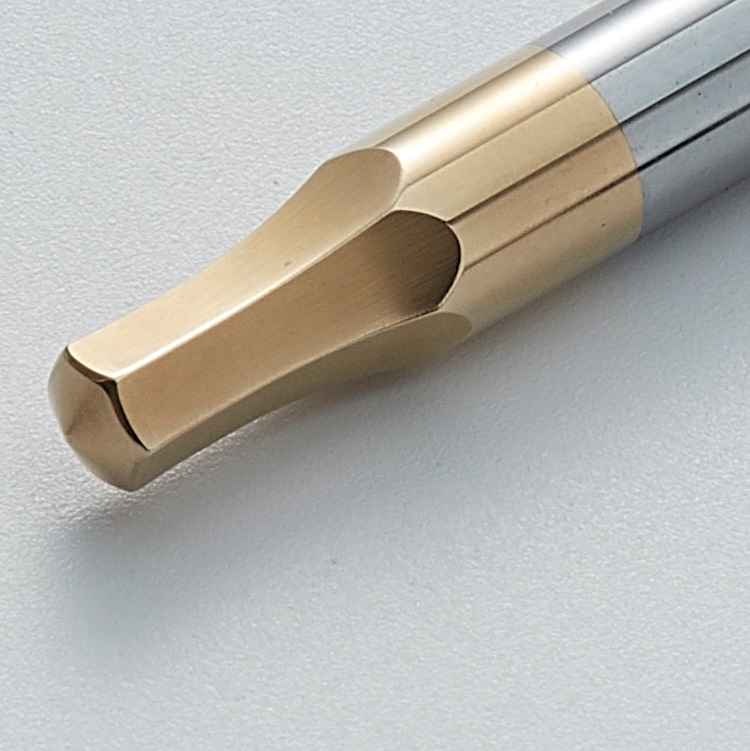
    In the connector, semiconductor, and micro-stamping die industries, micro-profile tungsten carbide punches have become increasingly common. These parts often feature sharp corners, ultra-thin walls, and highly intricate miniature contours, with dimensions frequently measured in millimeters or even sub-millimeters.   Tungsten carbide, also known as cemented carbide, is extremely hard but also inherently brittle. Even with advanced machining equipment, issues such as corner chipping, thin-wall deformation, and dimensional deviation remain frequent challenges in manufacturing.   Based on practical cases from our factory, this article shares the real machining difficulties of micro-profile tungsten carbide punches and the corresponding process solutions. Key Machining Pain Points of Micro-Profile Tungsten Carbide Punches Stress Concentration at Sharp Corners   Many designs require sharp edges, very small radii, or even near-zero-radius corners. However, tungsten carbide is hard but brittle.   During wire EDM processing, electrical discharge energy tends to concentrate at corner areas, which may cause micro-burns and leave behind a recast layer or heat-affected zone. Under stamping loads later on, these corner areas often become crack initiation points, leading to early edge chipping or fracture.   In many cases, the punch may meet dimensional requirements after machining, but once put into production, the sharp corners fail after a short service life. This is a common issue that many projects encounter.    Thin-Wall Deformation and Fracture   The wall thickness of these parts is often in the range of 0.1 to 0.3 mm.   During machining, if discharge stress, grinding force, or clamping pressure is not properly controlled, the thin-wall section may bend or deform slightly. After the part is removed from the fixture, elastic recovery may cause dimensional deviation from the drawing tolerance.   In addition, thin-wall areas are highly vulnerable to damage during machining, cleaning, and transportation, making yield control difficult.    Difficulty in Measuring and Verifying Tiny Geometries   Because these parts are very small and geometrically complex, conventional measuring tools cannot accurately verify sharp corners or thin-wall contours.   Machine-side inspection alone on a wire EDM machine is not sufficient to confirm final part accuracy. Full dimensional verification usually requires optical measuring systems and profile measurement instruments.   For tiny corners and thin-wall features, inspection fixtures and operator experience are equally important.    Hidden Impact of Carbide Grain Size   Not all tungsten carbide grades behave the same. Grain size has a direct impact on machining performance for miniature parts.   Fine-grain carbide is more suitable for sharp corners and thin-wall structures. Coarser-grain grades may offer good wear resistance, but they typically have poorer impact resistance at corner areas, making micro-features more prone to chipping.   Many customers focus only on hardness and overlook grain size, which can lead to significant risks in later use.   Practical Process Solutions   Use a Combined Process Route Instead of Relying Only on Wire EDM   Many people assume that high-end wire EDM can solve all micro-punch manufacturing problems. High-precision machines such as AgieCharmilles can indeed cut the contour, but the white layer and residual stress caused by EDM can be risky for sharp corners and thin walls.   A more mature process route is to use wire EDM for rough machining with finishing allowance, followed by precision shaping and finishing through Waida PG optical profile grinding.   Grinding is a physical cutting process that removes the EDM-affected layer, better controls corner geometry, eliminates discharge stress, and significantly improves punch service life.   For some extremely small structures, the process may also be divided into multiple stages to reduce single-pass cutting load and minimize stress accumulation.   Optimize Fixturing to Reduce Stress and Deformation   Micro-parts should never be clamped too tightly.   For irregular miniature punches, we use dedicated fixtures to distribute clamping force and avoid local stress concentration that can distort thin-wall areas. At the same time, the cutting path and support positions are optimized to prevent tearing or breakage when the part is finally separated from the stock material.    Evaluate Material Grade in the Early Design Stage   When we receive a drawing, we evaluate the sharp corners and thin-wall features at the very beginning and make material recommendations accordingly.   For applications involving sharp corners and thin walls, fine-grain carbide is generally preferred. If the customer has specified a certain grade, we clearly explain the advantages and limitations of that material for miniature structures, and confirm whether a small process radius is acceptable on the corners to reduce the risk of breakage in actual use.    Establish a Full-Process Precision Inspection Loop   After machining, it is not enough to inspect only key dimensions by sampling.   We use equipment such as KEYENCE optical measuring systems and Nikon measuring microscopes to verify corner profiles, wall thickness, perpendicularity, and profile tolerance.   For micro-parts, protection during cleaning and transfer is also critical. Specialized trays are used to prevent human handling damage and ensure consistent quality.   Recommendations for Designers and Purchasing Teams   1. Avoid absolute sharp corners whenever possible. A very small engineering radius can greatly improve punch life.   2. Evaluate the feasibility of tungsten carbide for thin-wall designs. If the wall thickness is too small, the part may pass machining inspection but still fail prematurely in stamping operation.   3. When selecting suppliers, do not look only at equipment. Pay close attention to whether they have combined capabilities in wire EDM + PG grinding and whether they possess complete inspection methods for miniature parts.       Manufacturing micro-profile tungsten carbide punches is never just a matter of “having expensive equipment.”   It is a comprehensive test of process planning, material understanding, fixture design, and in-process inspection. Hardware is only the foundation; process experience is the real key to solving sharp-corner and thin-wall machining challenges.   We continue to accumulate hands-on experience in micro hard-metal component projects and are committed to providing stable and reliable tooling solutions for precision stamping customers.
  • Descubriendo el proceso de fabricación de precisión de punzones no redondos.
    Descubriendo el proceso de fabricación de precisión de punzones no redondos. Oct 16, 2026
    En la mente de la mayoría de la gente, un punzón de troquelado Se trata simplemente de una varilla metálica redonda. Sin embargo, en la fabricación moderna, una forma puramente redonda ya no suele ser suficiente para satisfacer requisitos de diseño cada vez más complejos. Desde orificios de bloqueo poligonales en conectores de automóviles hasta ranuras irregulares en terminales electrónicos, e incluso perfiles especiales con logotipos de marcas, todas estas aplicaciones dependen de punzones no redondos (también llamados punzones perfilados). Como un profesional fabricante de componentes de matrices, HONGYU entiende el papel crítico que juegan los golpes no redondos en estampado de precisiónHoy nos gustaría profundizar en la tecnología de procesamiento de golpes no redondos y revelan cómo se puede pulir acero duro para obtener formas complejas con una precisión a nivel micrométrico. ¿Qué es un punzón no redondo? Un punzón no redondo, como su nombre indica, es un punzón con una sección transversal que no es perfectamente circular. Rompe la limitación de los punzones redondos tradicionales e incluye perfiles cuadrados, rectangulares, ovalados, hexagonales, en forma de D, en forma de espiga y varios perfiles irregulares personalizados. Estos punzones se utilizan normalmente para crear agujeros con requisitos funcionales o de acoplamiento específicos, y son un componente fundamental en troqueles progresivos de precisión y aplicaciones de estampado de alta dificultad. Cuatro desafíos importantes en el procesamiento de punzones no redondos En comparación con los punzones redondos, que pueden ser procesados ​​fácilmente por rectificado sin centrosLa dificultad de fabricación de punzones no redondos aumenta drásticamente. Los principales desafíos son los siguientes: 1. Complejidad geométricaCada punzón no redondo es, en esencia, una nueva «creación». Ya sea la transición entre líneas rectas y arcos, o la conexión entre esquinas afiladas y redondeadas, se requiere un control preciso de la trayectoria. Cualquier ligera desviación puede provocar un desajuste y afectar la vida útil del estampado. 2. Tolerancia dimensional estrictaEn estampado de precisiónA menudo, se requiere que la tolerancia de los punzones no redondos se controle dentro de ±0,005 mm. Esto significa que, en una longitud de decenas o incluso cientos de milímetros, la variación dimensional debe ser inferior a una décima parte del diámetro de un cabello humano. 3. Tratamiento de esquinas afiladas y radiosLos punzones no redondos suelen tener esquinas afiladas o radios muy pequeños (R0,1–R0,5). Estas zonas son propensas a la concentración de tensiones o a quemaduras por rectificado durante el proceso, lo que puede provocar astillamiento y exigir un rendimiento extremadamente alto tanto del proceso como del equipo. 4. Garantía del acabado superficialUna rugosidad superficial deficiente puede provocar arañazos, desgaste por fricción o un desgaste acelerado durante el estampado. Lograr un acabado de espejo con una rugosidad inferior a 0,4 μm en una sección transversal compleja no circular supone un gran reto en el proceso de fabricación. Nuestras tecnologías de procesamiento principales Para superar estos desafíos, HONGYU adopta un proceso de mecanizado de precisión combinado, integrando múltiples máquinas avanzadas para garantizar que cada punzón no redondo cumpla con los requisitos más exigentes del plano del cliente. 1. Electroerosión por hilo: la base de los contornos complejosPara perfiles exteriores extremadamente complejos o agujeros internos irregulares, Electroerosión por hilo es nuestra primera opción. Ventaja: No está limitado por la dureza del material; incluso el carburo de tungsteno con HRC 65 se puede cortar con facilidad.Precisión: Exactitud de posicionamiento de hasta ±0,003 mm, reproduciendo a la perfección cualquier curva CAD.Aplicación: Especialmente adecuado para el mecanizado en bruto y semiacabado de tpunzones de carburo de tungsteno. 2. Rectificado de perfiles ópticos (PG) – El Guardián Final de la PrecisiónEste es el equipo fundamental para la fabricación de punzones no circulares de alta precisión. Principio: Mediante un sistema de proyección óptica, el perfil de la pieza se amplía 25 o 50 veces y se proyecta sobre una pantalla para compararlo con el perfil estándar durante el proceso de rectificado.Características: Capaz de refinar con precisión las esquinas en R y la rectitud, eliminando las marcas de mecanizado dejadas por la electroerosión por hilo y logrando una precisión dimensional y un acabado superficial extremadamente altos.Aplicación: Adecuado para lotes pequeños de piezas no redondas de alta precisión. Procesamiento de punzones e insertos de troquel. 3. Rectificado de plantillas CNC: la solución definitiva para orificios internos y precisión de posicionamiento.Cuando se mecanizan orificios internos de precisión en punzones no redondos, o cuando se requiere una precisión de posicionamiento extremadamente alta, el rectificado de plantillas CNC se vuelve indispensable. Función: Permite un control de la posición de los orificios a nivel micrométrico y puede mecanizar orificios internos de alta precisión en materiales duros.Combinación: Se suele utilizar junto con la electroerosión por hilo (EDM): primero se corta la forma externa y luego se realiza el mecanizado de precisión de los orificios internos. 4. Proceso combinado y recubrimiento: mejora del rendimientoPara las piezas más exigentes, utilizamos un proceso combinado: En primer lugar, se realiza un desbaste mediante electroerosión por hilo con un pequeño margen de mecanizado. A continuación, se lleva a cabo un acabado de precisión mediante rectificado óptico de perfiles o rectificado con plantilla para garantizar la exactitud dimensional y el acabado superficial. Finalmente, según los requisitos del cliente, se puede aplicar un recubrimiento superficial como TiN (dorado), TiCN (azul grisáceo), CrN (plata) o DLC (negro) para mejorar notablemente la resistencia al desgaste y el rendimiento antiagarrotamiento, prolongando así la vida útil de la herramienta. Control de calidad de proceso completo En HONGYU, cada punzón que no sea redondo debe pasar un estricto proceso de inspección antes de su envío: Inspección dimensional: Los contornos y dimensiones críticos se inspeccionan al 100% mediante un sistema de medición por visión automático y una máquina de medición por coordenadas (MMC).Inspección de dureza: Se utiliza la prueba de dureza Rockwell o Vickers para verificar si el tratamiento térmico cumple con los requisitos.Inspección estética: El filo se examina con un microscopio de 20 aumentos para detectar astilladuras, grietas o rebabas.Verificación del ajuste de prueba: Si es necesario, se realiza una prueba de ajuste del punzón con la matriz correspondiente para garantizar una holgura uniforme. Caso práctico: Punzón no redondo de carburo de tungsteno para conectores de automoción Requisitos del cliente:Forma: Rectángulo con esquina de radio pequeño (R0,2 mm)Material: Carburo de tungstenoTolerancia: Tanto el ancho como el largo se controlan dentro de ±0,005 mm.Plazo de entrega: Pedido urgente, entrega en una semana.  Ante la alta dureza del carburo de tungsteno y el requisito de una esquina de radio muy pequeño, adoptamos una solución de acabado de corte de precisión por electroerosión por hilo + rectificado de perfil óptico. La electroerosión por hilo se utilizó para garantizar una geometría de perfil externo precisa y Molienda PG Posteriormente, se utilizó para refinar específicamente las esquinas R y las secciones rectas. Finalmente, se logró una rugosidad superficial de Ra 0,3 μm. Todo el proceso se completó en 5 días hábiles y la pieza superó con éxito la verificación de estampado de prueba del cliente.
  • ¿Te resulta difícil eliminar las rebabas de estampado? Identifica las causas reales.
    ¿Te resulta difícil eliminar las rebabas de estampado? Identifica las causas reales. Sep 30, 2026
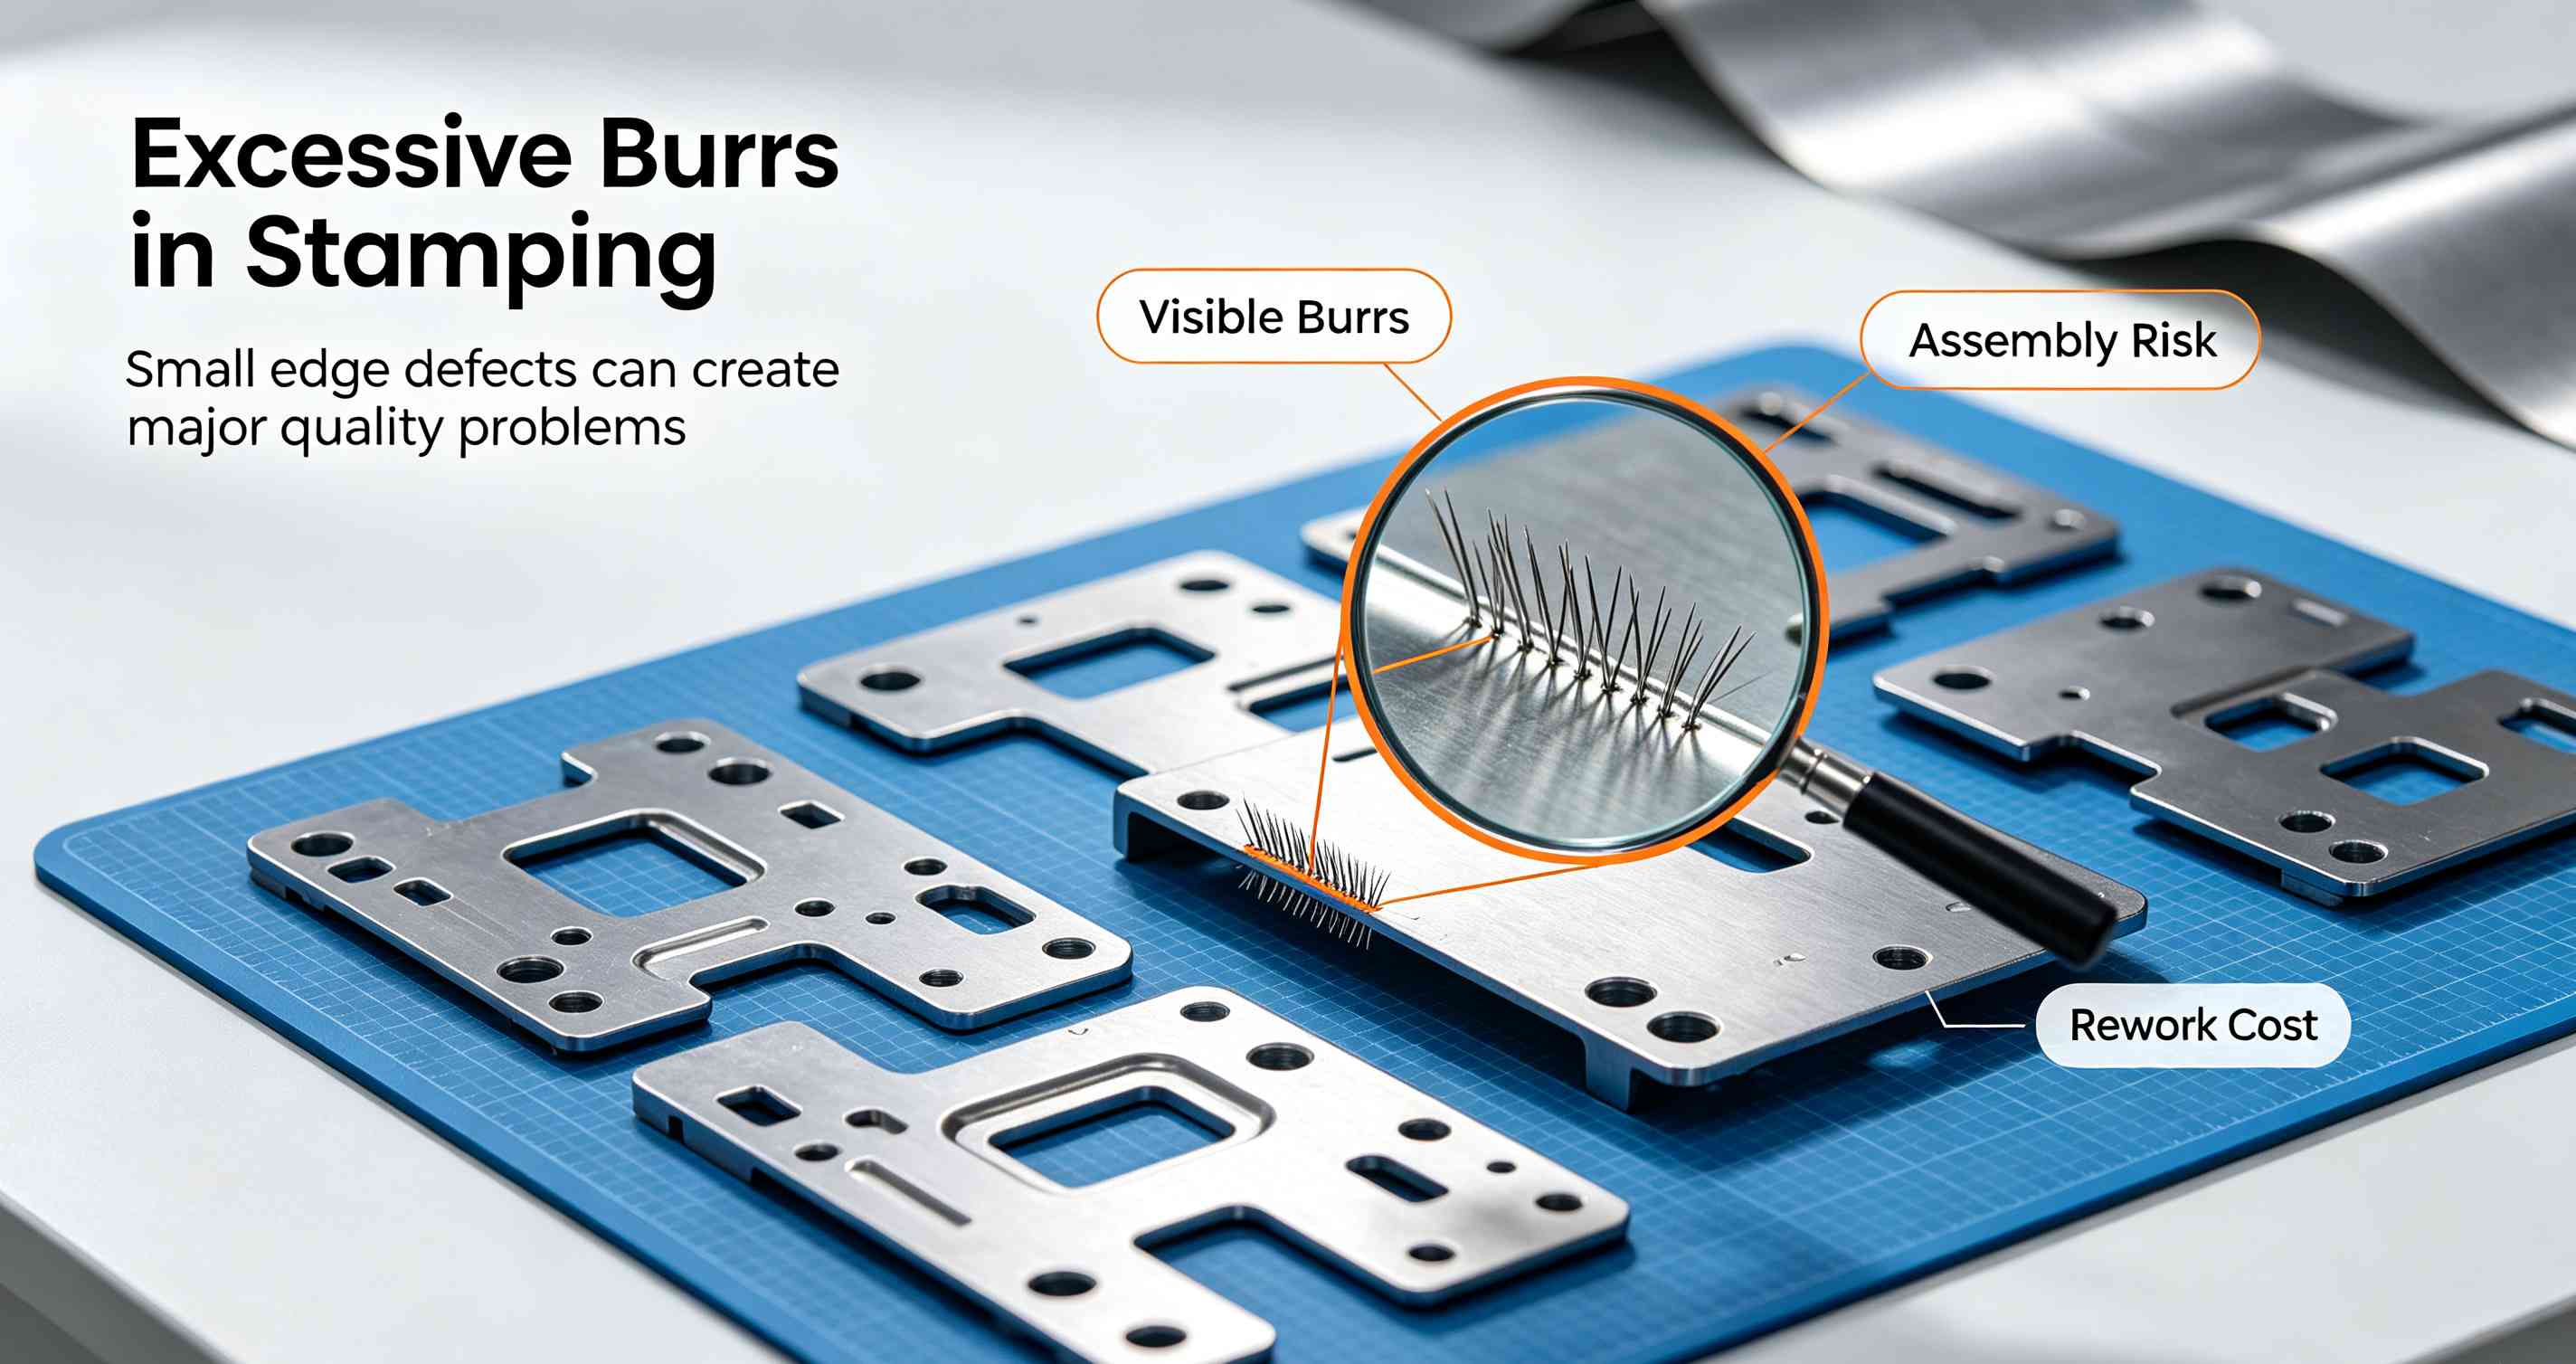
    Es muy probable que los amigos que trabajan en el estampado de piezas metálicas se hayan visto seriamente afectados por el problema de las rebabas. El producto funcionó a la perfección durante el moldeo de prueba, pero tras la producción en masa, las rebabas aumentaron repentinamente más de lo permitido. El uso del mismo molde y el cambio de lotes de materia prima provocan defectos en la producción en masa. Las rebabas menores pueden afectar la apariencia y la calidad, mientras que las más graves pueden causar atascos en el montaje, rayar las piezas y a los operarios, e incluso comprometer el sellado y el rendimiento eléctrico del producto. Esto conlleva directamente devoluciones de clientes, descuentos y retrasos en las entregas. Muchas fábricas solucionan los problemas de rebabas puliendo, rectificando y ajustando los moldes sin criterio, lo que solo trata los síntomas sin abordar la causa raíz. El retrabajo repetido no solo consume mano de obra y ralentiza la producción, sino que también reduce significativamente la vida útil de los moldes. De hecho, las rebabas en las piezas estampadas nunca son defectos accidentales; son el resultado inevitable de la combinación de tres factores clave: holguras, filos de cuchilla y dureza del material. Hoy, desde una perspectiva práctica, explicaremos detalladamente la lógica subyacente a la formación de rebabas, junto con soluciones prácticas de depuración y control que se pueden implementar de inmediato. Esto ayudará a todos a abordar el 90 % de los problemas de rebabas en el estampado desde su origen. Espacio libre de corte: el factor clave que determina el tamaño de la rebaba. La holgura de corte se refiere a la distancia unilateral entre el punzón y la matriz. Es el parámetro fundamental más crítico de un molde de estampado, ya que determina directamente la calidad de la sección transversal estampada y la forma de las rebabas. Además, sirve como punto de control principal para ajustar y eliminar las rebabas. La sección transversal estándar del punzonado se divide en cuatro áreas principales: la zona de esquina plegada, la banda brillante, la zona de fractura y la zona de rebaba. Las proporciones de estas cuatro áreas están determinadas por el tamaño de la holgura de punzonado. Si la holgura es incorrecta, incluso con moldes nuevos y materiales de alta calidad, inevitablemente aparecerán rebabas. Holgura excesivamente pequeña: Las rebabas son cortas, duras y extremadamente difíciles de eliminar. Cuando la separación real es menor que el valor estándar de compatibilidad del material, las grietas de desgarro superior e inferior del material no se alinean con precisión, lo que provoca un fenómeno de cizallamiento secundario que se extiende hacia afuera y produce una doble banda brillante. Las rebabas resultantes, aunque no son largas, tienen bases gruesas y una textura dura, lo que dificulta su eliminación mediante el lijado convencional. Al mismo tiempo, unas holguras excesivamente pequeñas aumentarán significativamente la fricción y el desgaste del punzón y la matriz, lo que provocará que el molde se desgaste rápidamente y, como consecuencia, se formarán rebabas de peor calidad con cada operación de punzonado posterior. Caso práctico: Un conector para automóviles con un espesor de material de 0,6 mm y una holgura inicial unilateral de 0,02 mm (tasa de holgura del 3,3 %). Tras 5000 ciclos de estampado en serie, las rebabas superaron el estándar, alcanzando los 0,08 mm. Después de un ajuste fino a una holgura unilateral de 0,035 mm (tasa de holgura del 5,8 %), las rebabas se redujeron al rango aceptable de 0,025 mm, triplicando así la vida útil del molde. Holgura excesiva: Las rebabas son largas y delgadas, propensas a desprenderse, lo que resulta en una pérdida total del control de precisión. Cuando la separación es excesivamente grande, las grietas de desgarro del material se propagan hacia el interior, aumentando significativamente la zona de fractura rugosa y ampliando sustancialmente la banda de fractura gruesa con una zona de fractura rugosa mucho mayor, a la vez que se reduce drásticamente la banda lisa y brillante, lo que conlleva una disminución drástica de la banda lisa y lustrosa. Las rebabas resultantes son largas, delgadas y débiles. Aunque parecen fáciles de limpiar, se desprenden con facilidad y dejan residuos, lo que provoca contaminación del producto y atascos en el montaje. Además, la precisión dimensional y la planitud de la pieza se reducen significativamente, incumpliendo los requisitos para la producción de componentes de precisión. Tasa de despacho razonable general para diversos materiales (una sola cara) No existe un valor fijo universal para la separación; debe ajustarse según las propiedades del material. Se pueden consultar directamente los estándares industriales consolidados:- Acero dulce (SPCC, Q235): 5%–8%- Acero inoxidable (SUS304): 6%–10%- Cobre y aleaciones de cobre: ​​4%–6%- Aluminio y aleaciones de aluminio: 5%–7%- Acero de alta resistencia (AHSS): 8%–12%Nota: Los valores anteriores son parámetros de referencia básicos. Durante la producción en masa, se deben realizar ajustes en función de las especificaciones del troquel, la dureza del material y la velocidad de prensado para garantizar una correcta adaptación. Estado de los bordes: El molde se deteriora con el uso, y la causa principal reside en el desgaste. Muchos se preguntan: el nuevo molde no produce rebabas, pero tras un periodo de producción en masa, la cantidad de rebabas aumenta considerablemente. No se han modificado los parámetros ni se ha sustituido el equipo. ¿Dónde reside exactamente el problema? La respuesta más probable es: desgaste en el borde del troquel. Durante el proceso de estampado, los bordes de la matriz soportan continuamente fuerzas de impacto y fricción de alta intensidad. A medida que se acumula el número de ciclos de estampado, los bordes afilados desarrollan gradualmente problemas como redondeo, astillamiento, descamación del recubrimiento y defectos localizados. 1. ¿Cómo influye el desgaste del filo en la formación de rebabas? El desgaste de la cuchilla alterará indirectamente la holgura real del punzón: a medida que el borde de la cuchilla del punzón se redondea, la holgura efectiva disminuye; el borde de la matriz se redondea y la holgura efectiva aumenta; el desgaste desigual en los bordes de corte superior e inferior puede dar lugar a huecos asimétricos.El resultado final es que las rebabas siguen creciendo, la calidad de la sección transversal se vuelve inestable y los defectos presentan un patrón muy regular. 2. Diagnóstico rápido: ¿El problema de las rebabas está relacionado con el filo de corte? El producto presenta rebabas uniformes alrededor de toda la circunferencia, que aumentan gradualmente con cada ciclo de moldeo: esto se debe generalmente al desgaste general de los bordes o a una desviación del espacio de referencia.La aparición de rebabas en lados individuales o segmentos localizados del producto se debe exclusivamente a astillamientos localizados en los bordes, defectos o desviaciones en el paralelismo del molde. 3. Soluciones prácticas para prolongar la vida útil del filo de la cuchilla y reducir las rebabas. Materiales de molde preferidos (resistencia al desgaste de baja a alta): Acero para moldes Cr12MoV ordinario (suficiente para la producción en masa regular) → Acero rápido de metalurgia de polvos ASP23/ASP30 (opción preferida para el estampado de precisión de gran volumen) → Carburo cementado (resistencia al desgaste ultra alta, pero frágil e inadecuado para condiciones de fuerte impacto).Detalles clave en el procesamiento y mantenimiento: Después del corte por hilo, conserve el filo de alto brillo; el pulido manual está prohibido (ya que daña la microestructura del filo y acelera el desgaste); aplique recubrimientos según los requisitos: TiAlN es adecuado para el estampado de alta velocidad, DLC para moldes antiadherentes de metales no ferrosos y BALIQ para aplicaciones de alta resistencia al desgaste; afile y mantenga la cuchilla regularmente para restaurar rápidamente el filo. Dureza del material: la causa oculta de rebabas que más fácilmente pasa desapercibida Utilizar el mismo molde y los mismos parámetros, pero cambiar a un lote de materiales diferente, provoca defectos como rebabas y problemas de calidad; esto es algo común en la industria. La razón principal son las variaciones en la dureza y plasticidad del material entre los distintos lotes.La dureza de los materiales determina directamente su resistencia al corte y su capacidad de deformación plástica. Los materiales con diferentes niveles de dureza producen resultados muy distintos en los procesos de punzonado y conformado. 1. Características de las rebabas en materiales con diferentes niveles de dureza. Materiales blandos (aluminio puro, latón): plasticidad extremadamente alta, deformación significativa antes de la fractura, grandes esquinas colapsadas, propensión a generar rebabas sustanciales y dificultad para limpiarlos.Materiales de dureza media (SPCC, SUS304): Presentan una deformación moderada con secciones transversales uniformes, lo que facilita la producción de productos de alta calidad sin rebabas.Materiales duros (acero para muelles 65Mn, acero de alta resistencia): Presentan una alta fragilidad y una rápida velocidad de fractura, con rebabas relativamente pequeñas, pero ejercen un impacto extremadamente fuerte sobre los moldes, lo que a menudo provoca el astillamiento de los bordes. 2. ¿Por qué existen diferencias significativas entre lotes de materiales del mismo grado? Incluso con materiales de calidad uniforme, diferentes lotes pueden presentar variaciones: las fluctuaciones de dureza pueden alcanzar valores HRB 5-10, las diferencias en los procesos de recocido provocan variaciones en la plasticidad, la presencia de óxidos superficiales, la contaminación por aceite y un espesor de recubrimiento irregular. Estas pequeñas discrepancias se amplifican durante el estampado a alta velocidad, lo que da lugar a defectos de rebaba a escala de lote. 3. Estrategias de implementación para abordar la volatilidad de los materiales Ajuste dinámico de la separación: Para materiales más duros, aumente la separación unilateral entre un 0,5 % y un 1 %; si el material es demasiado blando, reduzca la holgura adecuadamente.Control estricto de la calidad de los materiales entrantes: Establecer estándares de dureza con los proveedores, realizar inspecciones aleatorias de cada lote de materiales entrantes y devolver inmediatamente los artículos que no cumplan con los requisitos.Optimización de la estructura del molde: Las estaciones de trabajo clave incorporan insertos reemplazables, lo que facilita los ajustes posteriores de los parámetros en función de las condiciones del material. La interrelación de tres factores clave: comprender el contexto para diagnosticar con precisión los problemas. En la producción real, la holgura, el filo de la cuchilla y la dureza del material no actúan de forma independiente; se influyen mutuamente. En función de las diferentes condiciones de producción, la aparición de rebabas resulta evidente a simple vista:Molde nuevo + filo afilado + materiales estándar: holgura razonable, rebabas controladas dentro de 0,03 mm, ofreciendo la más alta calidad.Molde antiguo + bordes desgastados + materiales estándar: las rebabas aumentan continuamente con cada ciclo de moldeo, superando gradualmente el estándar hasta alcanzar más de 0,08 mm.Molde nuevo + borde afilado + material duro: mínimas rebabas, pero el borde del molde es muy propenso a astillarse, lo que conlleva una drástica reducción de su vida útil.Molde antiguo + bordes desgastados + material más blando: Rebabas grandes y duras que son extremadamente difíciles de moler, lo que provoca un fuerte aumento en la tasa de defectos del lote. La tasa de defectos en la producción en masa se dispara. Plan de control de rebabas de proceso completo (de implementación directa) 1. Fase de diseño: Evitar riesgos de rebabas desde la fuenteAjuste con precisión la separación según el tipo y el grosor del material; las posiciones clave de conformado y punzonado utilizan insertos reemplazables, lo que facilita el mantenimiento posterior y los ajustes finos; establezca estándares claros de rugosidad de borde, controlando estrictamente Ra por debajo de 0,4. 2. Fase de fabricación del prototipo de molde: Estableciendo una base sólida de calidad. Tras el corte por hilo, conserve el borde de alto brillo para evitar la degradación de la precisión por pulido manual; evite dañar la exactitud mediante el pulido a mano. Calibración precisa de la alineación del punzón y la matriz; realice una inspección completa de las dimensiones de la rebaba en la primera pieza; solo después de que supere la inspección se iniciará la producción en masa. 3. Fase de producción en masa: Gestión rutinaria para prevenir fallos Establecer un sistema de inspección de rebabas para cada turno con el fin de registrar las tendencias de los datos; predecir el ciclo de rectificado del borde del molde en función de las fluctuaciones de las rebabas; realizar inspecciones aleatorias de dureza en cada lote de materiales entrantes y ajustar rápidamente los parámetros de estampado en consecuencia. 4. Criterios de aceptación estándar de la industria para las fresas (para referencia) Terminales del conector electrónico: ≤0,03 mm (para garantizar la fiabilidad del contacto)Componentes estructurales de automoción: ≤0,05 mm (cumplen las normas de montaje y seguridad)Piezas de chapa metálica para electrodomésticos: ≤0,10 mm (que cumplen con los requisitos de calidad de apariencia)Herrajes arquitectónicos: ≤0,15 mm (requisitos funcionales inferiores)   Las rebabas que crecen rápidamente nunca son un problema irresoluble; simplemente, la mayoría de la gente no ha identificado correctamente la raíz del problema. Cuando se presenten rebabas excesivas, no es necesario realizar rectificados a ciegas, ajustes frecuentes del molde ni repetir el proceso de prueba y error. Recuerde la secuencia de inspección precisa: primero verifique el lote y la dureza del material, luego examine el estado de desgaste del borde de la matriz y, finalmente, ajuste la holgura de troquelado. Al comprender a fondo los tres factores clave (espacios, filos de las cuchillas y materiales) y estandarizar todo el proceso de diseño, fabricación y producción en masa, podemos eliminar por completo los problemas de rebabas, estabilizar los índices de rendimiento del producto, reducir los costes de retrabajo, mejorar la calidad de la entrega y garantizar firmemente los pedidos de los clientes.
  • 0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro
    0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro Sep 24, 2026
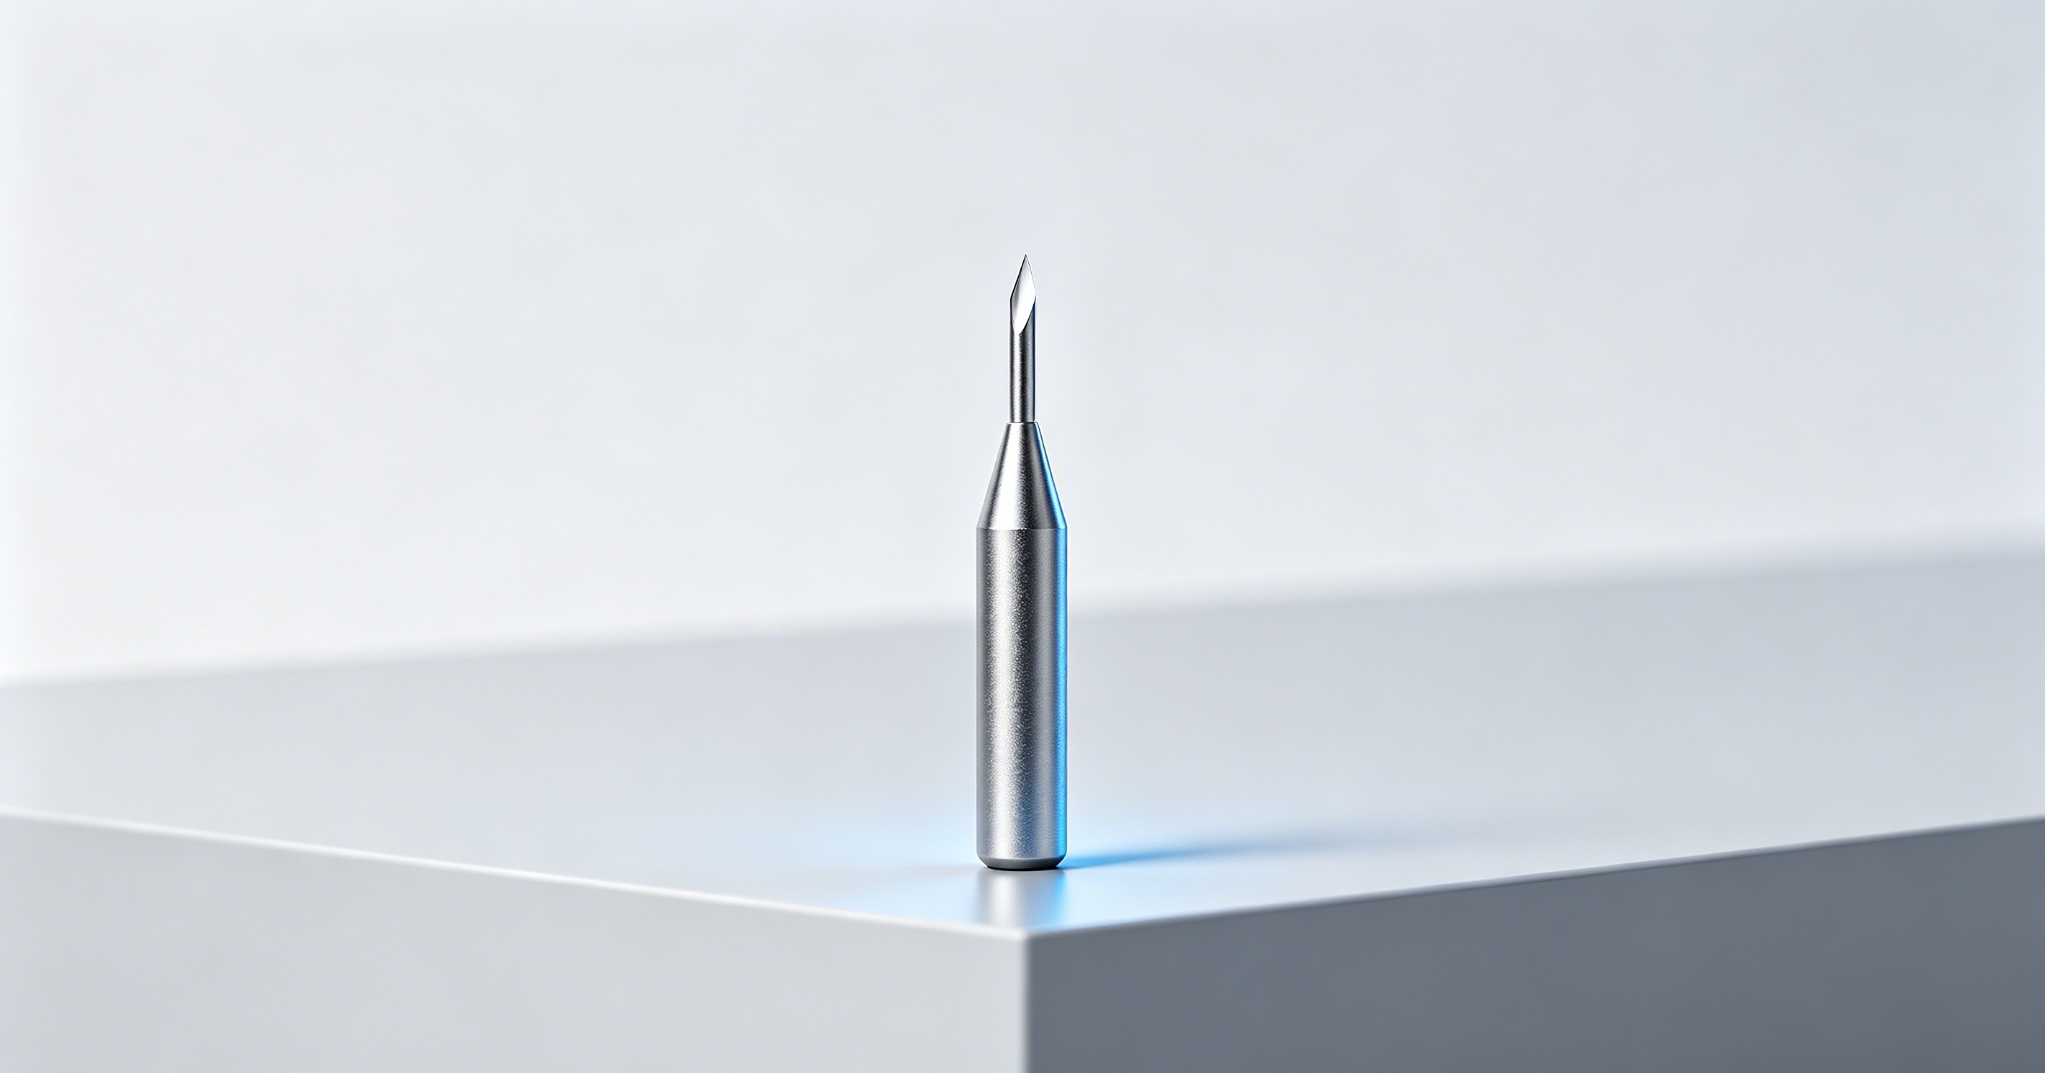
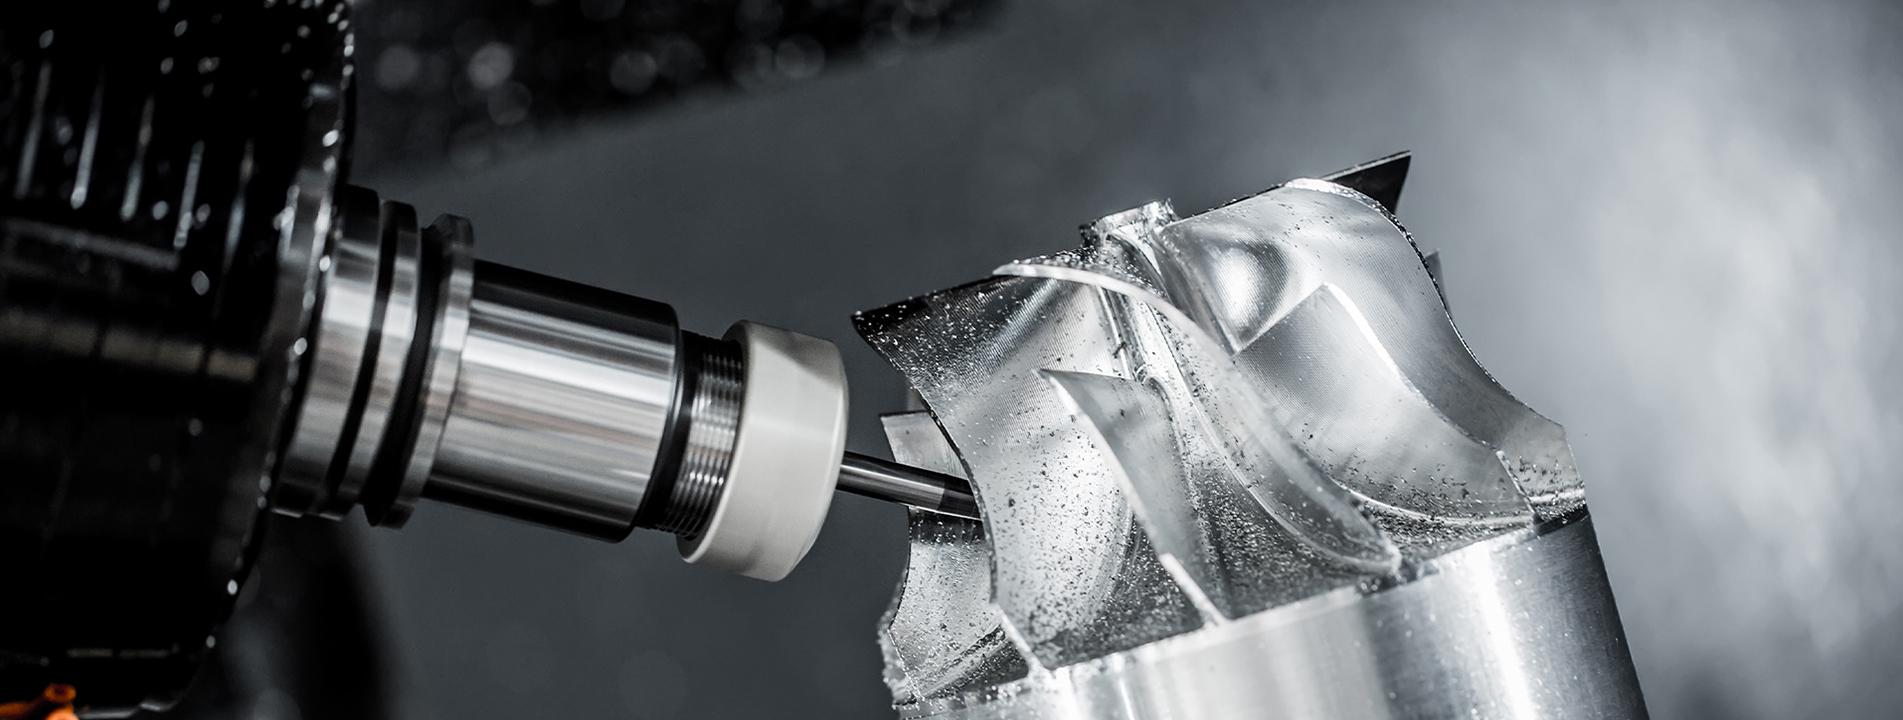
    En sectores de fabricación de alta gama como estampado de precisión y terminal y moldes para conectores de semiconductores, micro formas especiales punzones de carburo de tungsteno son los componentes centrales críticos que determinan la precisión del molde, el rendimiento de la pieza terminada y la vida útil. En comparación con los convencionales punzones de acero de alta velocidad y estándar punzones redondosLos punzones de carburo de tungsteno con forma micro especial presentan barreras de mecanizado extremadamente altas, que pueden describirse como una prueba de artesanía de precisión a nivel micrométrico. moho fabricación de piezas. Muchos fabricantes de moldes y las empresas de ingeniería de precisión informan que los punzones de formas especiales micro que se obtienen de proveedores comunes en el mercado son propensos a filos de corte astillados, microfisuras, desviaciones dimensionales y vidas útiles de estampado cortas, lo que no cumple con los requisitos de producción en masa para aplicaciones de alta precisión. Hoy tomamos un componente típico de alta dificultad: un Punzón de perfil especial de 0,6 mm con un filo de corte ultrafino de 0,12 mm — como ejemplo para desglosar a fondo los desafíos centrales del mecanizado y revelar las fortalezas de nuestros procesos patentados que superan los puntos débiles de la industria para ofrecer resultados consistentes. Punzones de carburo de tungsteno de ultra precisión.Conflicto inherente del material: el dilema del mecanizado de tolerancia cero bajo condiciones de dureza extrema.El carburo de tungsteno (carburo cementado) ofrece una dureza excepcional de HRA90 92 y una resistencia al desgaste sobresaliente, lo que lo convierte en el material preferido para punzones de microprecisión Adecuado para alta frecuencia y funcionamiento continuo. estampado de alta precisión operaciones. Sin embargo, conlleva una importante contrapartida en cuanto a materiales: una dureza ultra alta combinada con una tenacidad muy baja y una fragilidad extrema. Para este punzón de forma microespecial con un filo de corte ultrafino de 0,12 mm (tan delgado como una hoja de cartulina ligera), el margen de error de mecanizado es prácticamente nulo. Vibraciones mínimas de la máquina herramienta, ligeras desviaciones en los parámetros de avance de la muela abrasiva o ajustes mínimos en la fuerza de sujeción pueden provocar directamente el astillamiento del filo o la fractura de la pieza. A diferencia del acero de alta velocidad, que permite una ligera deformación plástica para amortiguar las tensiones, el carburo de tungsteno prácticamente no ofrece amortiguación de tenacidad. Los procesos de mecanizado convencionales son completamente inadecuados para estructuras de perfil tan ultrafinas y especiales, lo que explica por qué la mayoría de los pequeños talleres no pueden producir punzones de carburo de tungsteno micro de alta calidad. Problema común en la industria: Defectos ocultos que deja el mecanizado por electroerosión por hilo.Mecanizado por electroerosión de hilo a baja velocidad La electroerosión por hilo (EDM) se utiliza ampliamente para el desbaste de punzones con formas especiales. El proceso de descarga eléctrica genera una capa metamórfica refundida en la superficie de la pieza, repleta de microfisuras invisibles. Estos defectos latentes, indetectables mediante inspección visual, provocan un rápido astillamiento de los bordes y desprendimiento del material una vez que la pieza terminada pasa por la prensa de estampado, lo que resulta en paradas no planificadas del molde y la producción en masa de componentes defectuosos. El principal desafío en este proceso reside en un control de la tolerancia de rectificado de altísima precisión. Para un filo de corte ultrafino de 0,12 mm, la tolerancia debe mantenerse estrictamente dentro de un rango estrecho de 0,008 mm a 0,015 mm por lado. Una eliminación excesiva de material adelgazará demasiado el filo de corte y desechará la pieza; una eliminación insuficiente no elimina por completo la capa refundida y deja riesgos de calidad ocultos. La mayoría de los fabricantes del lado del mercado se basan en ajustes empíricos con un control de parámetros poco preciso, lo que les impide equilibrar la precisión dimensional y la vida útil, resultando en un bajo rendimiento de producción.Barrera fundamental de la artesanía: Tecnología de rectificado de perfiles ópticos (PG) a nivel micrométrico.Después del mecanizado en bruto, la precisión dimensional final y la calidad del filo de corte dependen completamente de Rectificado de perfil óptico (PG) — la principal barrera técnica para punzones de carburo de tungsteno con formas microespeciales y una de nuestras principales ventajas competitivas. El rectificado de filos de corte ultrafinos difiere drásticamente de la fabricación de punzones estándar. Cada parámetro y procedimiento se ajusta a medida: 1. Muelas abrasivas personalizadas con rectificado frecuenteUtilizamos muelas abrasivas de diamante de grano ultrafino con rutinas de rectificado personalizadas, adaptadas a cada perfil específico. El rectificado de precisión de alta frecuencia evita el astillamiento de los bordes y la distorsión del perfil causada por la pasivación de la muela, lo que garantiza la formación precisa de contornos complejos.2. Control de alimentación intermitente a escala micrométricaEn lugar de las trayectorias de herramienta continuas convencionales, adoptamos un mecanizado de microavance intermitente autooptimizado. La eliminación de material por pasada se limita al rango de micras, eliminando el impacto del rectificado que dañaría los filos de corte ultrafinos. Si bien los tiempos de ciclo se alargan y la productividad se reduce, se evitan de forma fiable el microdesprendimiento de material y la deformación de las piezas.3. Sistema de mecanizado para el alivio de tensiones a temperatura constanteEl carburo de tungsteno presenta una baja conductividad térmica. Las altas temperaturas localizadas durante el rectificado provocan fácilmente microfisuras por tensión térmica. Para eliminar las fisuras ocultas inducidas térmicamente y preservar la integridad estructural interna, utilizamos un sistema de refrigeración termostatizado específico con temperatura y caudal de aceite estabilizados.4. Sujeción de herramientas personalizadas de baja tensiónLos microcomponentes diminutos corren el riesgo de aplastarse o desplazarse durante la sujeción. Utilizamos mandriles de vacío personalizados y fijaciones de baja tensión para una sujeción por contacto total sin deformación, lo que evita la fractura de la pieza, las vibraciones durante el mecanizado y la variación dimensional.Control de calidad riguroso: estándares de inspección multidimensionales que superan las normas de la industria.El valor de los punzones de carburo de tungsteno de alta gama no reside en la producción de prototipos visualmente aceptables. Su verdadera capacidad se traduce en una producción en masa estable, libre de defectos latentes y con un rendimiento de estampado constante a largo plazo. Implementamos un control de calidad integral del proceso, más estricto que los requisitos habituales de la industria, para resolver problemas crónicos como la inconsistencia en el rendimiento de la producción y los riesgos posventa. 1. Control de precisión: Las tolerancias dimensionales para perfiles de forma especial se mantienen estables dentro de ±0,003 mm, con una perpendicularidad ≤0,005 mm, cumpliendo con los requisitos de ultra alta precisión para conectores de gama alta, semiconductores y terminal de precisión moldes. 2. Inspección microscópicaLos microscopios metalúrgicos de 400× se utilizan para la inspección del filo de corte al 100 % con el fin de eliminar muescas y microastillas mayores de 0,002 mm, detectando todos los defectos microscópicos invisibles. 3. Optimización de la vida útilSe desarrollan procesos de recubrimiento ligero personalizados para condiciones de funcionamiento con filos de corte ultrafinos, logrando un equilibrio entre el filo y la resistencia al desgaste. Esto evita dos problemas comunes en la industria: un espesor de recubrimiento excesivo que provoca rebabas en el estampado y un espesor insuficiente que acorta la vida útil.4. Estabilidad de la producción en masaEl control estadístico de procesos (SPC) completo garantiza una precisión constante entre lotes, eliminando la variación entre lotes para dar soporte a la fabricación de grandes volúmenes de los clientes.Nuestra competencia principal: Convertir “piezas no estándar de alta dificultad” en “productos fiables y consistentes”. El panorama actual de la industria muestra un exceso de capacidad y una feroz competencia de precios para los punzones estándar de carburo de tungsteno. En contraste, los punzones de alta precisión, de tamaño micrométrico, ultrafinos y de forma especial punzones de carburo de tungsteno La escasez de estos componentes entre los proveedores cualificados se debe a los exigentes requisitos de mecanizado, los bajos índices de rendimiento y las elevadas barreras técnicas, lo que representa una demanda urgente clave para los fabricantes de moldes de alta gama. Con años de experiencia en fabricación de piezas de moldes de precisiónNos especializamos en punzones de carburo de tungsteno con formas microespeciales de alta complejidad, diseñados a medida. Nuestras principales fortalezas se resumen a continuación: ✅ Soluciones probadas para aplicaciones exigentes, incluyendo filos de corte ultrafinos, perfiles microestructurados y micropunzones delgados. ✅ Procesos integrados autooptimizados para la tolerancia de material en electroerosión por hilo, rectificado PG y mecanizado con control de tensión para eliminar microfisuras, astillamiento de bordes y no conformidad dimensional. ✅ Conjunto completo de equipos de alta precisión, herramientas personalizadas y un estricto control de calidad que garantizan rendimientos de producción muy superiores a la media del sector. ✅ Posibilidad de personalización para una gama completa de punzones de carburo de tungsteno con formas microespeciales no estándar para las industrias de estampado de precisión, terminales, semiconductores y dispositivos médicos de alta gama. La precisión de los componentes del molde define la calidad del producto final. La innovación en procesos a nivel micrométrico fortalece la competitividad empresarial. La complejidad de fabricación de los punzones de carburo de tungsteno con formas especiales representa una barrera técnica en la industria, y a la vez, nuestra ventaja competitiva. Rechazamos el mecanizado deficiente y los defectos latentes. Al cumplir con los estándares de precisión micrométrica, ausencia de microfisuras, mayor vida útil y fiabilidad constante, ayudamos a nuestros clientes de fabricación de alta gama a resolver los cuellos de botella en la producción de piezas de moldes de precisión, mejorar la durabilidad del molde, el rendimiento de la producción y la competitividad general en el mercado. Si necesita punzones de carburo de tungsteno con formas micro especiales de alta dificultad y fabricados a medida y Herramientas de perforación de moldes de precisiónNo dude en ponerse en contacto con nosotros para obtener su solución de mecanizado de precisión personalizada. 
  • De AgieCharmilles a Waida: Un vistazo al taller que fabrica las máquinas con las tolerancias más estrictas.
    De AgieCharmilles a Waida: Un vistazo al taller que fabrica las máquinas con las tolerancias más estrictas. Sep 14, 2026
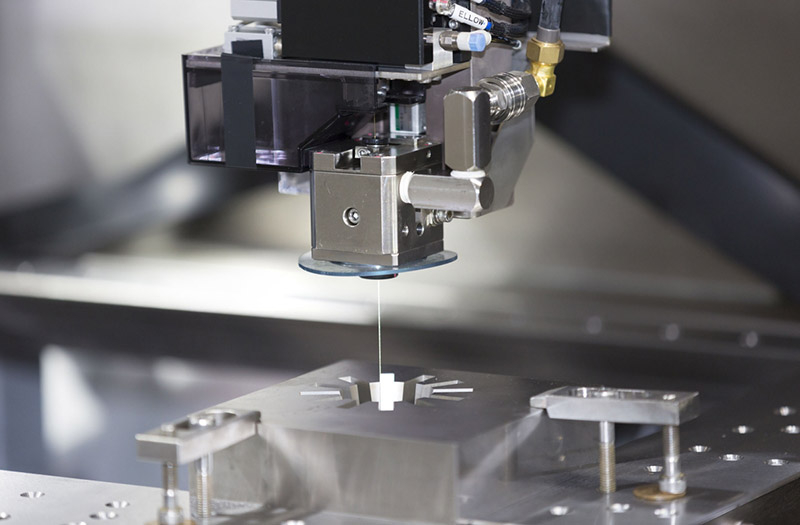
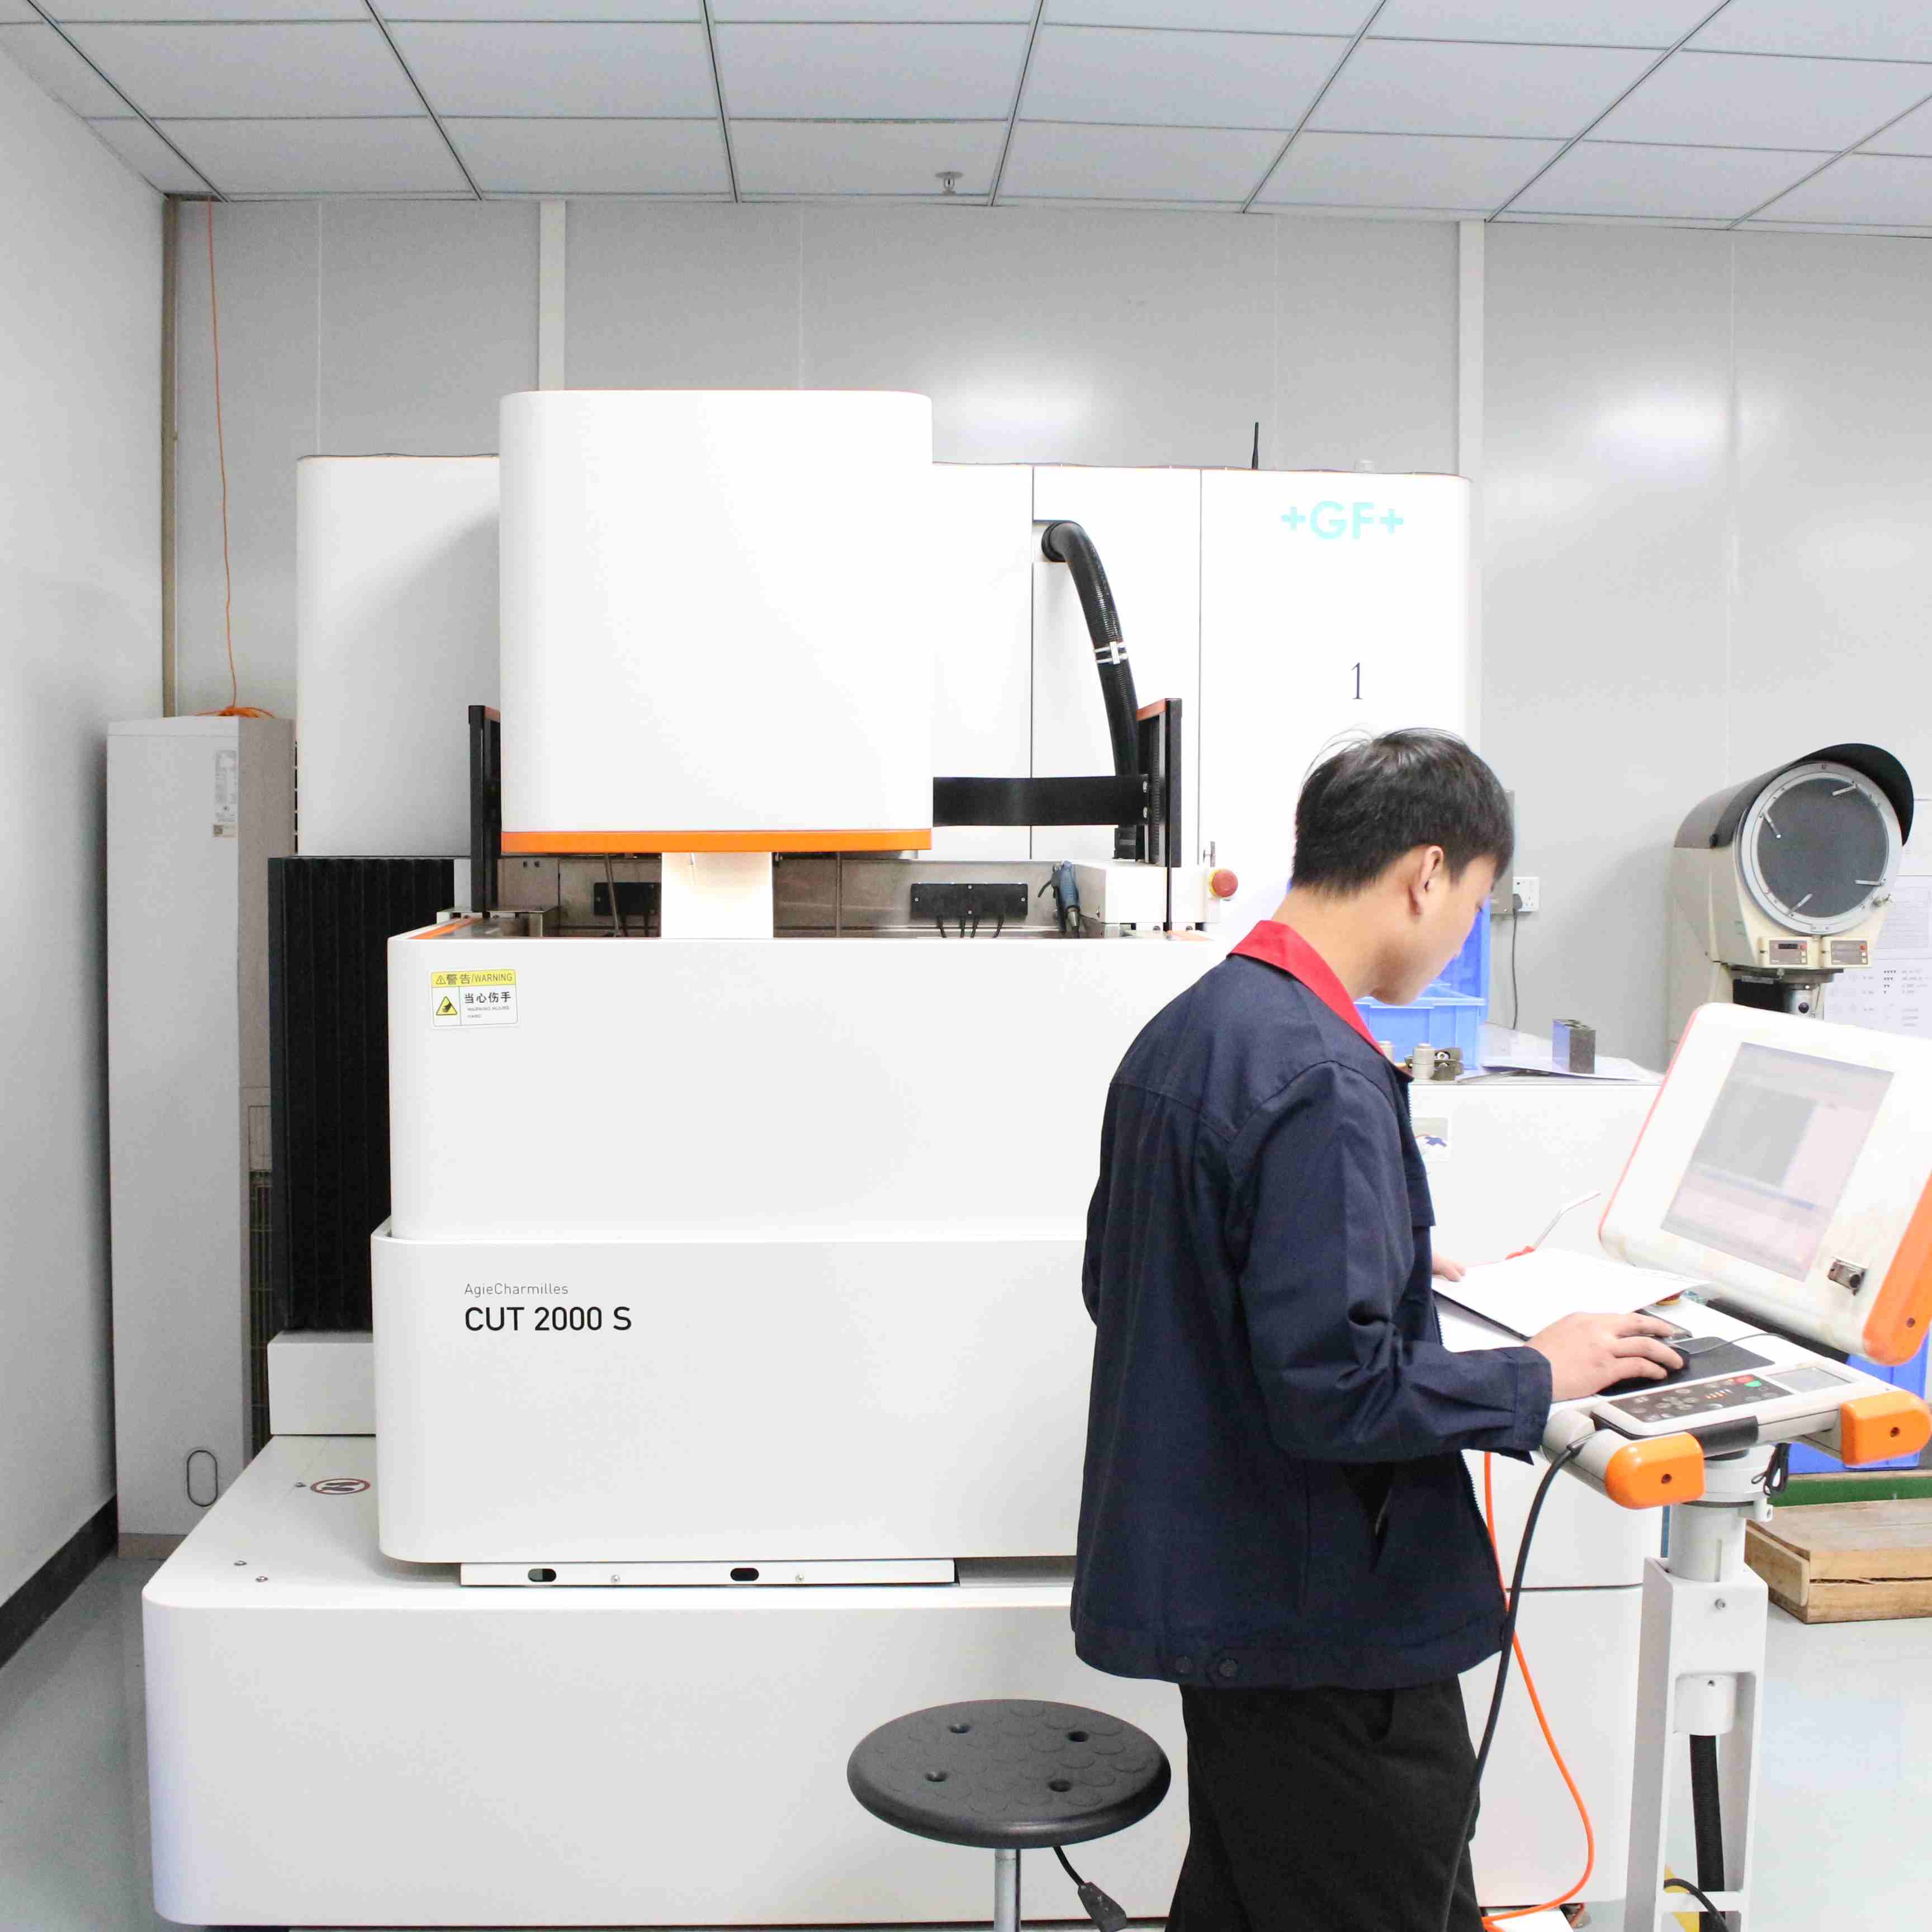
    Revelando cómo los equipos AgieCharmilles y Waida de nivel millón resuelven el problema ±Desafío de precisión de 0,002 mm para Punzones e insertos En Dongguan, las fábricas que fabrican componentes de troqueles de estampado y procesamiento de punzones Se pueden encontrar en todas partes. Al buscar proveedores, muchos gerentes de compras a menudo se enfrentan al mismo dilema: las fábricas pequeñas pueden ofrecer precios muy bajos, pero las piezas terminadas a menudo tienen tolerancias inestables. Después del ensamblaje, el molde puede atascarse o tener una holgura irregular, lo que eventualmente acorta el molde.’su vida útil. ¿Por qué un mismo dibujo puede dar como resultado un rendimiento tan diferente en términos de precisión y vida útil del troquel de una fábrica a otra? Hoy no hablaremos en términos vagos. En cambio, permítanos mostrarle la “equipo pesado” en nuestro taller—qué pueden aportar exactamente estas máquinas importadas de nivel millonario a sus piezas.  El mecanizado por electroerosión por hilo no es solo “Corte” — Es una artesanía de precisión Mucha gente piensa Electroerosión por hilo es solo para “cortando una forma.” Pero en aplicaciones de estampado de alta gama, la electroerosión por hilo determina la precisión del contorno y la calidad de la superficie. puñetazos. En Dongguan, muchas pequeñas fábricas aún utilizan máquinas de electroerosión por hilo de velocidad media o de gama básica. El acabado superficial es deficiente, las marcas del hilo son evidentes y se requiere una gran cantidad de pulido manual posterior, lo que puede provocar fácilmente deformaciones.Nuestro taller está equipado con varias máquinas de electroerosión por hilo suizas GF AgieCharmilles de alta gama, incluidas la CUT 2000S, la CUT 200Bp y la 240SLp, así como las japonesas Seibu M50 y Sodick AQ-400L. Tomemos como ejemplo la CUT 2000S: su sistema automático de enhebrado de cables y La fuente de alimentación de descarga inteligente no solo mejora la eficiencia del mecanizado en más de un 30 %, sino que también proporciona una calidad de superficie similar a la de un espejo. Garantía de precisiónNuestro proceso de electroerosión por hilo puede lograr una precisión de mecanizado estable. ±0,002 mm. Esto significa que para sus dibujos con tolerancias estrictas como ±0,003 mm o ±Con una precisión de 0,005 mm, no solo podemos fabricarlos, sino también producirlos en grandes cantidades con una alta consistencia, sin necesidad de retrabajos ni ajustes repetidos.  Corrección final a nivel de micras — Rectificado de perfil óptico ¿Es la electroerosión por hilo el final del proceso? Para punzones de verdadera precisión, todavía no. Hemos introducido 2 máquinas ópticas CNC japonesas Waida PGX-2500SP rectificado de perfiles máquinas, junto con 14 rectificadoras de superficies de precisión. Waida’su posición en rectificado óptico No necesita presentación, y su precisión de rectificado puede alcanzar los 0,001 mm. Cuando puñetazos Cuando se produce una microdeformación tras un tratamiento térmico, o cuando se requiere un filo de corte extremadamente afilado, la PGX-2500SP puede realizar una eliminación de material de ultraprecisión bajo monitorización por proyección óptica en tiempo real. Esta es una brecha técnica que las pequeñas fábricas que no cuentan con equipos de rectificado de alta gama no pueden cubrir.—confiar únicamente en trabajadores experimentados' “tacto manual”—Simplemente no puede superarlo.  Control de procesos interno completo — Se acabaron los retrasos en la subcontratación. Además de los equipos de alta gama mencionados anteriormente, también contamos con máquinas de electroerosión Mitsubishi EA8A, rectificadoras cilíndricas WM831, rectificadoras sin centros SC-305, así como pulidoras Toyo SMAP y máquinas de lapeado Multi LAP. ¿Qué quiere decir esto? Esto significa que desde el corte por hilo, EDM, rectificado interno/externo, hasta el acabado final. En cuanto al pulido, hemos logrado un control total del proceso internamente. En Dongguan, muchas pequeñas fábricas necesitan subcontratar varios procesos a diferentes talleres asociados cuando gestionan pedidos complejos. Cuando surge un problema de dimensiones, todos empiezan a pasarse la responsabilidad entre sí.Con nosotros, todo el proceso se controla internamente, por lo que la responsabilidad y la calidad son claras y trazables. Palabras finales La inversión de millones en equipos no es para aparentar. Es para el momento en que nos traiga un dibujo con tolerancias extremadamente ajustadas o materiales difíciles de mecanizar, y podamos decir con seguridad: “Podemos lograr esta precisión de forma estable.” Si su molde presenta una vida útil corta, un ajuste inestable o requiere ajustes repetidos por ensayo y error durante la depuración, no dude en enviarnos sus planos. No competimos por el precio más bajo.—Competimos para ver quién puede hacer que sus moldes duren más y funcionen de forma más estable. 
  • Por qué la "desviación del perfil de electroerosión por hilo ±0,002 mm" es un desafío de ingeniería de sistemas, y no solo una especificación de la máquina.
    Por qué la "desviación del perfil de electroerosión por hilo ±0,002 mm" es un desafío de ingeniería de sistemas, y no solo una especificación de la máquina. Sep 04, 2026
    Meta descripción: Una desviación de perfil de ±0,002 mm en un Electroerosión por hilo El dibujo parece un solo número, pero en realidad requiere cinco enlaces estrictamente controlados: cable, electricidad, agua, ruta y entorno. He aquí por qué esta especificación es realmente un problema de ingeniería de sistemas y qué buscar en un Electroerosión por hilo de precisión pareja. En cualquier molde de precisión o matriz de estampado En el dibujo, a menudo encontrarás una nota como esta:"Desviación máxima admisible del perfil: ±0,002 mm."Para alguien que no esté familiarizado con la electroerosión por hilo, esa línea puede parecer simplemente otra tolerancia. Pero para un experto Electroerosión por hilo lento (WEDMPara el operador, esas dos micras son una llamada de atención. Significan que, desde la selección de la máquina y los parámetros eléctricos hasta el estado del cable, la calidad del agua, la trayectoria de corte e incluso la temperatura del taller, cada eslabón de la cadena debe reservar espacio para esas dos micras. Si alguno de esos enlaces falla, la pieza no pasará la inspección.Este artículo explica por qué una precisión de ±0,002 mm supone fundamentalmente un reto de ingeniería de sistemas, y qué debe esperar un comprador B2B de un socio serio en el sector del mecanizado por electroerosión de precisión. ¿Qué significa realmente ±0,002 mm?Para poner esta cifra en perspectiva:l 2 micras = 0,002 mml Un cabello humano tiene aproximadamente 70 micras de diámetro.l Eso significa que la desviación permitida es menor a 1/35 del grosor de un cabello.Ningún componente de una máquina de electroerosión por hilo, por sí solo, puede lograr un perfil de 2 micras. Este valor solo se alcanza cuando el hilo, la energía eléctrica, el agua dieléctrica, la trayectoria de la herramienta y las condiciones ambientales se ajustan de forma conjunta. Esa es la esencia de la ingeniería de sistemas: un resultado final que surge del conjunto, no de la suma de sus partes.Los 5 eslabones críticos en un proceso de electroerosión por hilo de precisión 1. Selección del alambre del electrodo y control de la tensiónLa "herramienta de corte" en el mecanizado por electroerosión por hilo no es una fresa maciza, sino un hilo de electrodo de latón o molibdeno de tan solo 0,10 a 0,30 mm de espesor. Este hilo ya tiene su propia tolerancia de diámetro.Por qué es importante:l Si un alambre de latón de Ø0,25 mm tiene en realidad un diámetro 0,002 mm mayor, el espacio de descarga se ensancha y el perfil final se desplaza hacia afuera.l Si la tensión del alambre fluctúa, este vibra durante el corte, y esa vibración se transmite directamente a la superficie de la pieza de trabajo en forma de ondas o dispersión dimensional.Así es como se ve bien:l Alambre de electrodo de grado de precisión con diámetro estrictamente controlado.l Monitorización continua del desgaste con compensación durante el proceso.l Un sistema de control automático de tensión que mantiene la fluctuación de la tensión dentro de un rango estrecho incluso a altas velocidades del cable.Este es un aspecto en el que las máquinas de gama básica y las de gama alta presentan diferencias notables. La tensión de circuito cerrado no es opcional para trabajos con una precisión de ±0,002 mm. 2. Ajuste preciso de los parámetros de descargaEl mecanizado por electroerosión por hilo elimina material mediante descargas eléctricas pulsadas. Cada pulso crea un pequeño cráter, cuya profundidad viene determinada por la energía del pulso.La disyuntiva fundamental:Mayor energía de descargaMenor energía de descargaCorte más rápidoCorte más lentoSuperficie más rugosaSuperficie más lisaDesviación de perfil mayorDesviación de perfil más ajustada Para lograr una precisión de perfil de ±0,002 mm, la pasada de acabado debe ejecutarse con muy baja energía:l Ancho de pulso más estrechol Corriente máxima más bajal A menudo se utiliza una "fuente de alimentación no electrolítica" o un "circuito de acabado ultrafino" específico para el corte final de la capa de acabado.La desventaja es bien conocida: reducir el tiempo puede 3–4 veces comparado con un corte de desbaste. Esa es una de las razones por las que el micro-Electroerosión de precisión El trabajo nunca se presupuesta a bajo precio: el tiempo de máquina es real. 3. El impacto oculto de la calidad del agua y la filtraciónEste es el eslabón más pasado por alto de la cadena, y uno de los más perjudiciales cuando se ignora.El mecanizado por electroerosión por hilo utiliza agua desionizada como el dieléctrico. El resistividad de esa agua controla directamente la estabilidad de la brecha de descarga:l Resistividad demasiado baja → la energía de descarga se dispersa → la brecha se ensancha → el perfil se vuelve sobredimensionadol Resistividad demasiado alta → la descarga se vuelve inestable → rotura del cable y chispas anormalesPara ±0,002 mm, la banda de control típica es:l La resistividad se mantuvo estable por encima de 1 × 10⁵ Ω·cml Sustitución de tanques de resina según un calendario fijo.l Filtración de alta eficiencia que mantiene limpia la zona de mecanizado.El estado del tanque de resina y la clasificación en micras de los elementos filtrantes se reflejan, línea por línea, en la precisión del perfil final. Un taller que no le da la importancia debida a su sistema de agua no puede mantener una filtración de 2 micras. 4. Inteligencia de procesos en la ruta de corte y asignación de material.Dos ingenieros de procesos experimentados pueden recibir el mismo plano, programar dos trayectorias diferentes y obtener dos resultados muy distintos. La planificación de trayectorias es donde la experiencia se hace evidente en la pieza.La estrategia estándar de múltiples pasadas para ±0,002 mm:1. Corte tosco — eliminar la mayor parte del material y liberar la tensión interna2. Corte de semiacabado — corregir cualquier deformación causada por la liberación de tensión3. Corte final (corte de desbaste) — alcanzar el tamaño y la calidad de superficie finalesCada pasada tiene un desplazamiento calculado con precisión, derivado de:l Espesor del materiall Complejidad geométrical El comportamiento de la máquina específicaSi el margen de seguridad es demasiado amplio, la pasada final no podrá eliminar las marcas de la pasada anterior. Si es demasiado ajustado, es posible que la pasada final no alcance la superficie de referencia. La intuición para estos valores se adquiere a lo largo de años de pruebas y datos acumulados, no a partir de una hoja de parámetros. 5. La influencia de la temperatura y el ambiente.La última variable, y la más subestimada, es el entorno ambiental.l Un error de 2 micras es perfectamente aceptable en un taller con temperatura constante de 20 °C ± 0,5 °C.l En un entorno no controlado, incluso una fluctuación de ±2 °C puede consumir la mayor parte de la tolerancia debido a la expansión y contracción térmica de la pieza de trabajo.Por eso, los talleres de electroerosión por hilo de precisión invierten en:l Aire acondicionado de temperatura constantel Largos tiempos de ecualización antes del mecanizadol Gestión del flujo de refrigerante y aire alrededor del área de trabajoUn proveedor que mecaniza piezas de precisión en una fábrica convencional, incluso con una máquina excelente, tendrá dificultades para mantener una precisión de 2 micras de forma constante. Por qué esto es importante para tu proyectoSi su plano requiere una desviación de perfil de ±0,002 mm, no está comprando un servicio de mecanizado. Está comprando acceso a un sistema controlado:l Una máquina con tensión de cable de circuito cerradol Un generador con circuitos de microacabadol Un sistema de agua con resistividad establel Un ingeniero de procesos que sabe cómo planificar el camino.l Un taller que mantiene una temperatura constante durante todo el año.Cualquier eslabón débil y la cadena se rompe. Por eso, algunos puestos de trabajo simplemente no son adecuados para todas las fábricas, independientemente de lo que diga su publicidad.¿Busca un socio para el mecanizado por electroerosión de precisión por hilo?En Dongguan HongYu Compañía de Moldes, Ltd.Una desviación de perfil de ±0,002 mm es un objetivo de producción diario, no una solicitud especial. Nuestra capacidad se basa en:l AgieCharmilles, Sodick y Waida Plataformas de electroerosión de hilo lento de alta gamal A taller de temperatura constante con humedad controladal Interno sistemas de agua desionizada con monitorización continua de la resistividadl A base de datos de corte de múltiples pasadas Perfeccionado a lo largo de 19 años de trabajo de exportación.l 19+ años de experiencia dedicada al servicio Clientes B2B europeos y japoneses en los sectores de automoción, electrónica, encapsulado de circuitos integrados y maquinaria industrial. Trabajamos directamente con fabricantes de moldes, constructores de matrices de estampado y fabricantes de piezas de precisión que necesitan tolerancias en las que puedan confiar plenamente, y que necesitan un socio que pueda explicar, en un lenguaje sencillo, en qué se invierte cada micra de su tolerancia. Envíanos tu dibujo y te diremos con sinceridad si es viable construirlo y cómo.👉 sales01@dghongyumold.com para una revisión de viabilidad en el plazo de un día hábil. 
  • ¿Por qué una precisión de ±0,005 mm es el nuevo estándar para los componentes de moldes de estampado en 2026?
    ¿Por qué una precisión de ±0,005 mm es el nuevo estándar para los componentes de moldes de estampado en 2026? Aug 27, 2026
    ¿Qué cambió?Tres fuerzas convergieron para empujar el suelo de precisión hacia abajo:· Miniaturización de componentes de vehículos eléctricos — Las carcasas de las baterías, los conectores de las barras colectoras y las carcasas de los sensores exigen una estabilidad dimensional absoluta en grandes volúmenes. Una desviación de 5 micras a través de una dado progresivo con 12 estaciones compuestas en fallas de ensamblaje aguas abajo. · Microconectores y encapsulado de semiconductores — Los moldes de marcos de conexión de circuitos integrados y las herramientas de conectores con paso de 0,4 mm requieren características a nivel de 10 a 20 micras. golpear y morir Ellos mismos deben estar sujetos a la mitad de esa tolerancia o incluso mejor. · Automatización del ensamblaje — Los compradores europeos y japoneses están eliminando las estaciones de inspección manual. Las piezas deben llegar con dimensiones lo suficientemente uniformes como para poder integrarse directamente en las líneas de montaje automatizadas sin necesidad de clasificación previa. Lo que se necesita para mantener ±0,005 mmLograr una tolerancia de cinco micras en componentes de moldes de estampado No se trata de una sola máquina, sino de un sistema. La cadena se rompe en el eslabón más débil. · Material — Carburo de tungsteno para desgaste crítico perfora y troqueles (HRC 85–90). Aceros metalúrgicos en polvo para aplicaciones de alta resistencia. La uniformidad y pureza del material son imprescindibles; las inclusiones internas a nivel micrométrico provocan desviaciones en la precisión durante la producción. · Mecanizado — Rectificadoras de superficie de alta precisión con una exactitud de posicionamiento de ±0,001 mm. Electroerosión por hilo lento para geometrías complejas, logrando un acabado superficial Ra ≤ 0,2 μm. Monitorización de cada paso mediante medición en proceso. · Tratamiento térmico — El temple al vacío con tratamiento criogénico profundo (-196 °C) elimina la austenita residual y reduce la deformación posterior al mecanizado hasta en un 80 %. Sin este proceso, una pieza que mide 0,005 mm hoy podría variar a 0,012 mm después de un mes. · Inspección — Verificación con máquina de medición por coordenadas (CMM) en cada dimensión crítica. Perfilado óptico para microcaracterísticas. Informe dimensional completo incluido con cada lote (no bajo pedido, sino por defecto).Qué significa esto para los compradoresSi en 2026 necesita adquirir componentes para moldes de estampado, la pregunta correcta ya no es "¿Pueden mantener una tolerancia de ±0,01 mm?" —cualquier taller competente puede. La pregunta es: "¿Es posible mantener una precisión de ±0,005 mm de forma consistente en un lote de 10.000 piezas, con datos de CMM documentados, y repetirlo en el siguiente pedido?" Esa consistencia es lo que distingue a un fabricante de precisión Proviene de un taller mecánico. Requiere equipos especializados, operarios capacitados, un control de procesos riguroso y un sistema de calidad que considere cada micrómetro como una obligación contractual.Nuestro enfoqueEn HongYu Mould, hemos mantenido tolerancias de ±0,005 mm en Punzones, troqueles e insertos para moldes de estampado Durante años, hemos prestado servicios a clientes de los sectores automotriz, electrónico y de empaquetado de circuitos integrados en toda Europa y Japón. Nuestras instalaciones en Dongguan cuentan con máquinas de electroerosión por hilo AgieCharmilles, rectificadoras Waida y equipos Sodick, con inspección completa mediante CMM en cada envío. Con 19 años de experiencia en exportación, entendemos que la precisión no es una especificación en un plano, sino una promesa de
  • Control de tolerancias para piezas de troqueles de estampado: 5 puntos clave
    Control de tolerancias para piezas de troqueles de estampado: 5 puntos clave Aug 21, 2026
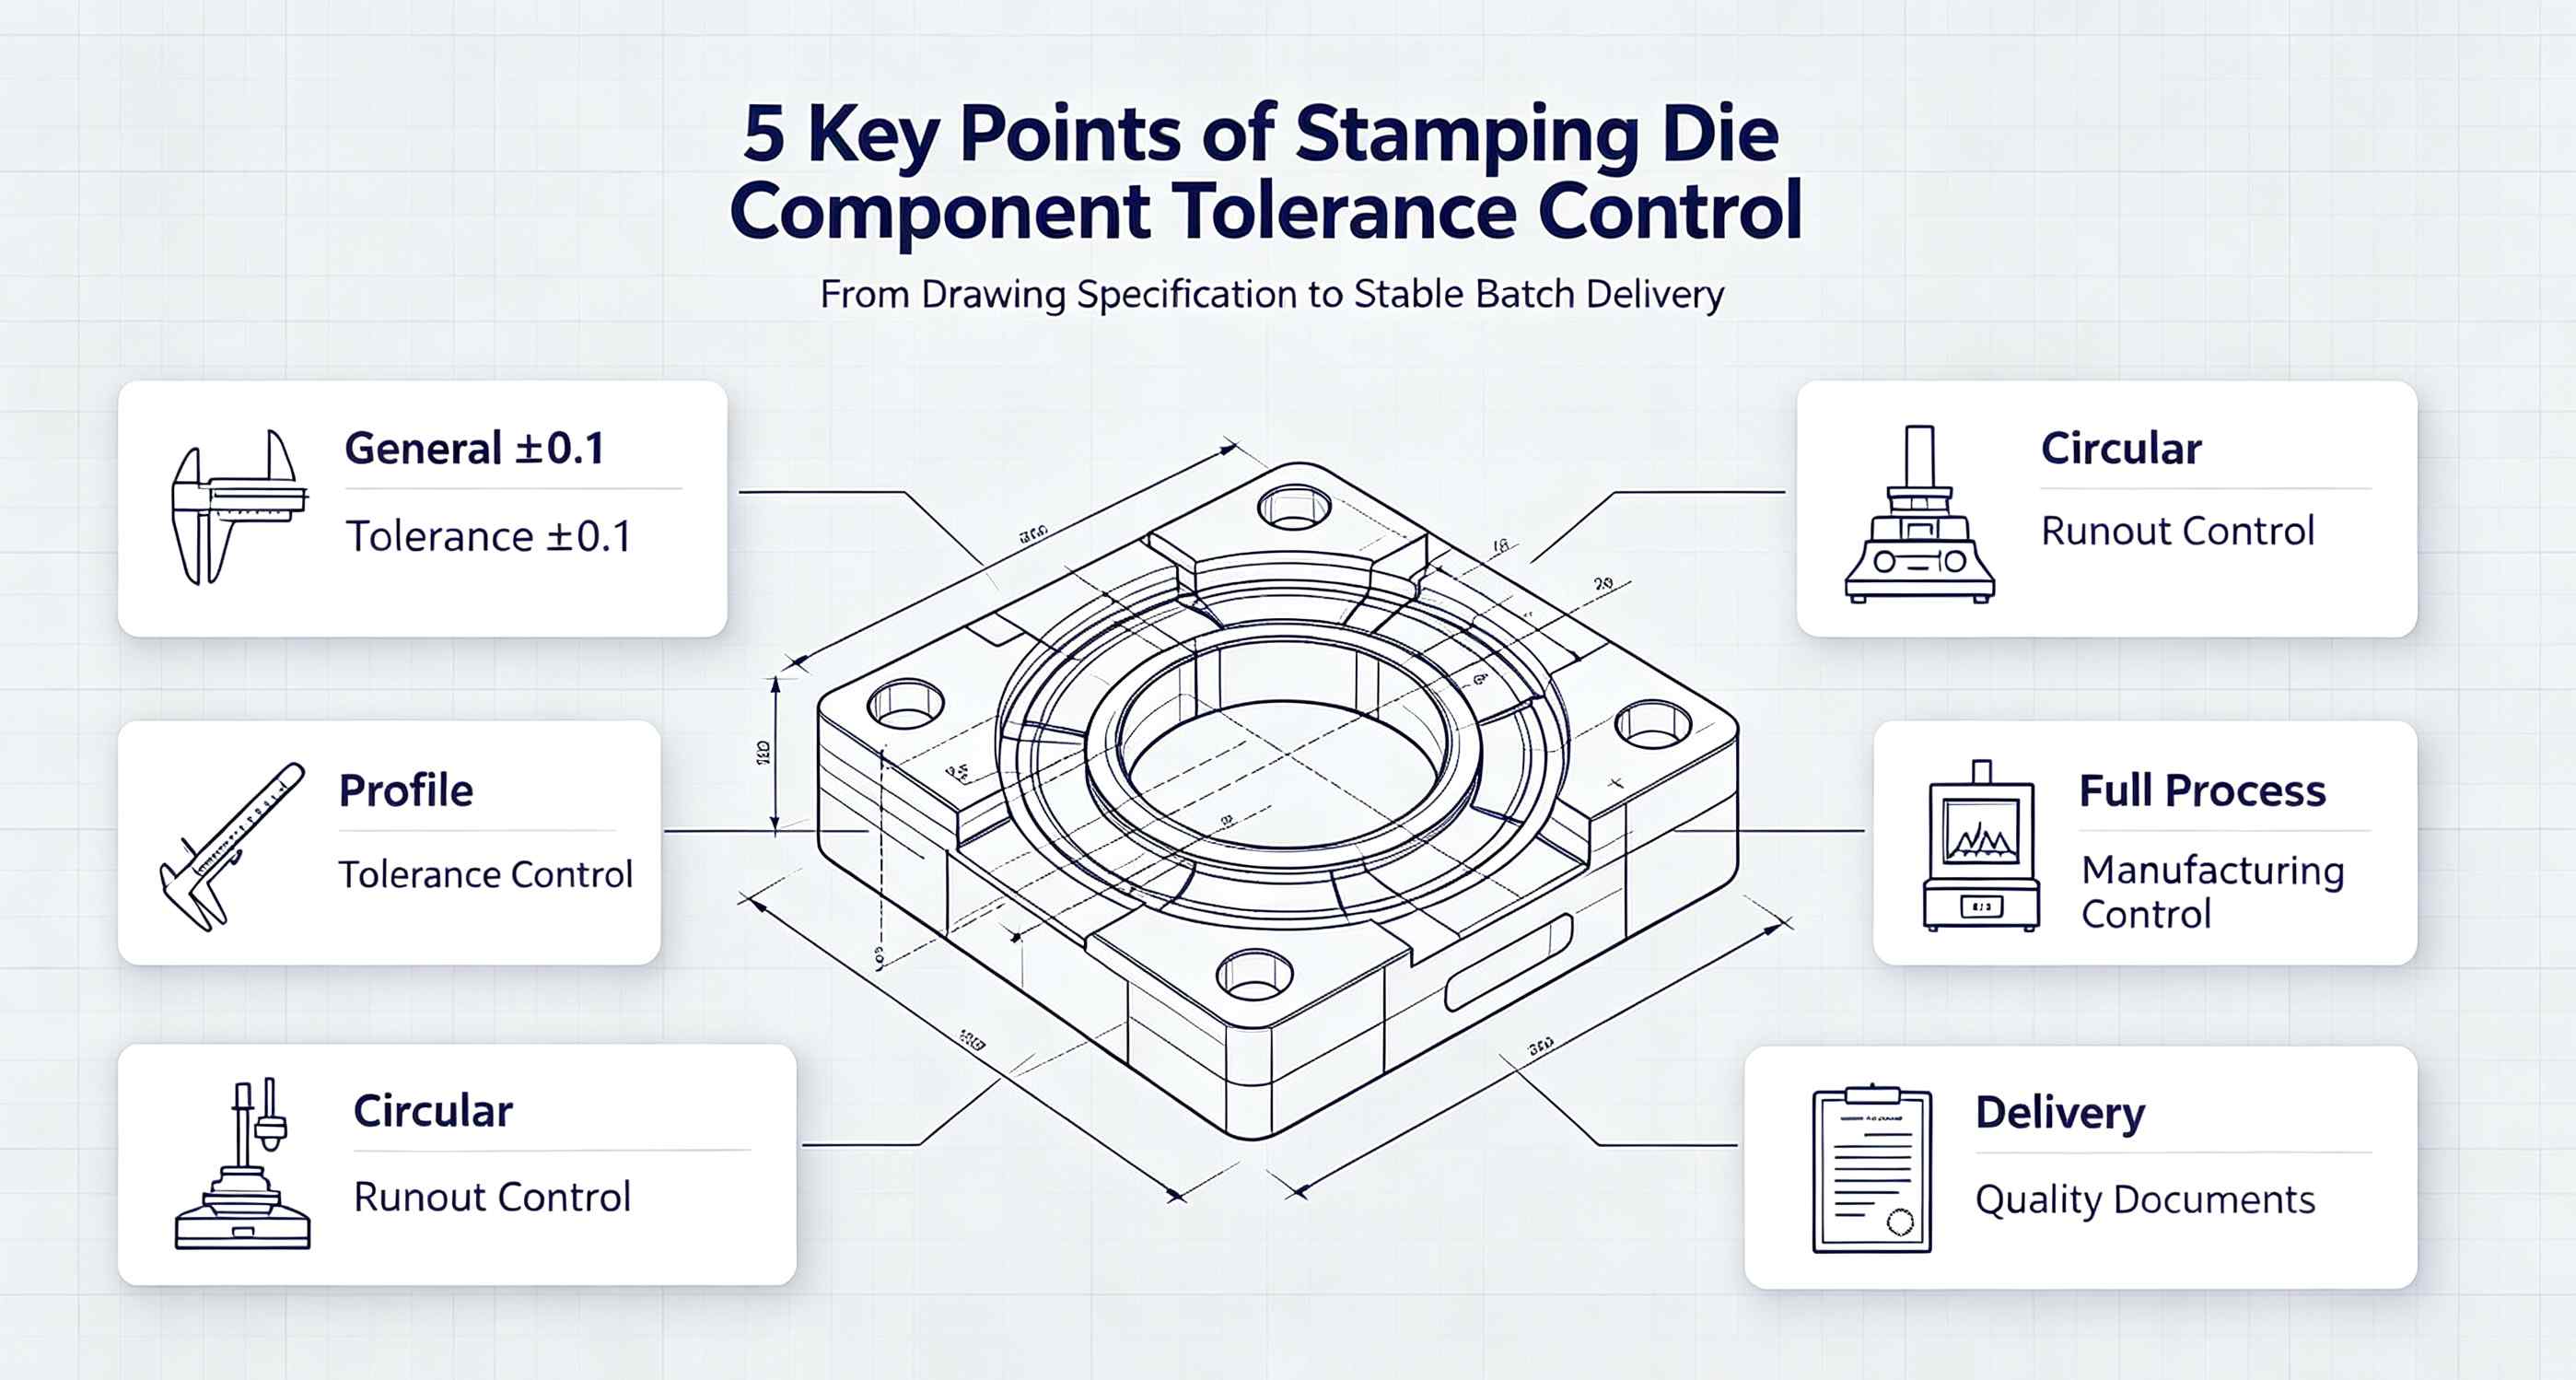
    En el industria de troqueles de estampadoEl control de tolerancias es el factor principal que determina la vida útil de la herramienta y la calidad del producto. Al abastecer componentes de troquelesLos compradores de los sectores automotriz y de electrodomésticos en Europa y América del Norte evalúan primero la comprensión y ejecución de las tolerancias por parte de un proveedor. Este artículo desglosa 5 dimensiones clave para ayudarle a dominar el control de tolerancias para piezas de troqueles de estampado.1. Comprensión de la "Tolerancia general ±0,1"  Muchos planos especifican "Tolerancia general ±0,1" en el cajetín o en las notas generales. Sin embargo, esto no significa que todas las dimensiones puedan mecanizarse con una precisión de ±0,1.Ámbito de aplicación: Se aplica únicamente a dimensiones lineales y angulares sin indicaciones de tolerancia individuales.Excepciones: Las superficies de acoplamiento, las superficies funcionales y las dimensiones de posicionamiento suelen tener tolerancias más estrictas (por ejemplo, ±0,01 o +0,005).Normas de la industria: ISO 2768-m (clase media) corresponde a ±0,1; ISO 2768-f (clase fina) corresponde a ±0,05.Consejo para compradores: Siempre verifique primero la tolerancia general indicada en el título y luego busque cualquier especificación de tolerancia especial. La combinación de ambas le permitirá conocer el requisito de precisión real de la pieza. 2. Tolerancia geométrica: Perfil de una superficie  El perfil de una superficie (símbolo ⌒) es una de las tolerancias geométricas más comunes en troqueles de estampadoControla la precisión de la forma de superficies curvas o contornos complejos.Indicaciones típicas: ⌒ 0,01 A (Perfil de 0,01 mm con respecto al punto de referencia A)Reto del proceso: Los requisitos de alto nivel a menudo exigen rectificado CNC o electroerosión (EDM) en lugar de un simple fresado.Método de inspección: Máquina de medición por coordenadas (MMC) o perfilómetro.Punto clave: cuanto menor sea la tolerancia del perfil, mejor será la intercambiabilidad de piezas de matriz y cuanto más uniformes sean las piezas estampadas.3. Tolerancia geométrica: Desviación circular  El descentramiento circular (símbolo ↙) controla principalmente la concentricidad de las piezas giratorias, como por ejemplo: puñetazos, pasadores guíay rodillos.Anotación típica: ↙ 0,01 A (Excentricidad circular de 0,01 mm con respecto al punto de referencia A)Factores clave que influyen:Excentricidad de sujeciónDeformación térmica durante el rectificadoCalidad de los agujeros centralesGarantía de proceso: El uso de un sistema de montaje de dos centros y múltiples pasadas de rectificado de acabado permite controlar de forma fiable la excentricidad dentro de 0,01 mm.Idea errónea común: La desviación circular no es lo mismo que la coaxialidad. La desviación es un error compuesto (que incluye redondez, coaxialidad y rectitud del eje), por lo que su cumplimiento es un requisito más estricto. 4. Cómo garantizar la coherencia mediante el control de procesos El control de tolerancias va más allá de las anotaciones en los planos; debe ejecutarse rigurosamente durante todo el proceso de fabricación.① Pretratamiento del material El acero debe someterse a un recocido de alivio de tensiones antes del mecanizado en bruto para eliminar las tensiones internas y reducir la deformación posterior.Para piezas de alta precisión (puñetazos, cavidades de inserción), se recomienda el tratamiento térmico al vacío para controlar la distorsión dentro de 0,02 mm.② Inspección en proceso Tras cada operación, realice una inspección de la primera pieza en las dimensiones críticas. Ajuste los parámetros inmediatamente si se detectan desviaciones.Para la producción por lotes, utilice el SPC (Control Estadístico de Procesos) para supervisar las tendencias dimensionales y detectar desviaciones con antelación.③ Control ambiental Rectificado de precisión Los talleres deben mantener una temperatura constante de 20 ± 2 °C para evitar errores de dilatación térmica.Antes de realizar la medición, deje que las piezas se estabilicen en una sala con temperatura controlada durante al menos 2 horas.5. Documentación de calidad para la entrega  Los clientes europeos y estadounidenses suelen requerir los siguientes documentos al momento de la entrega:Certificado de inspección: Enumera los valores medidos reales de todas las dimensiones críticas, comparados con las tolerancias del plano.Informe de tolerancia geométrica: Datos reales sobre perfil, desviación y otros requisitos de tolerancia geométrica y dimensional (GD&T).Certificado de materiales: Composición química y registros del tratamiento térmico del acero utilizado.Resumen en una frase: El control de tolerancias no se trata de "si se puede hacer una vez", sino de "si se puede reproducir de forma consistente". Los proveedores con sistemas sólidos de control de procesos e inspección son aquellos con los que vale la pena establecer relaciones de colaboración a largo plazo.Tabla resumen Punto claveContenido principalPrioridad del compradorTolerancia general ±0,1Comprender el alcance; distinguirlo de las tolerancias especiales.⭐⭐⭐Control de perfilPrecisión de la superficie; afecta la consistencia de las piezas estampadas.⭐⭐⭐⭐Control de salidaConcentricidad de las piezas giratorias; afecta la vida útil del troquel.⭐⭐⭐⭐Consistencia del procesoControl de ciclo completo: material, inspección, entorno.⭐⭐⭐⭐⭐Documentos de entregaInformes de inspección, certificados de materiales⭐⭐⭐ Buscando una persona confiable proveedor de piezas de troqueles de estampadoContáctenos hoy mismo. Ofrecemos un servicio integral, desde la interpretación de planos y el diseño de procesos hasta la inspección final, garantizando que cada pieza cumpla con sus requisitos de tolerancia.
  • La crisis del conocimiento oculto en la fabricación de moldes de precisión
    La crisis del conocimiento oculto en la fabricación de moldes de precisión Aug 07, 2026
    Una brecha técnica real en el sitio de producción.Una fábrica de moldes con inversión japonesa ubicada en Dongguan empleó al Sr. Tanaka, un técnico japonés sénior con 22 años de experiencia laboral. Su principal especialización era punzón de precisión agujero interior Procesamiento EDM, lo que requería una tolerancia de conicidad ultra estricta controlada dentro de 0,005 mm. Tras la jubilación del Sr. Tanaka y su regreso a Japón, tres técnicos se hicieron cargo de su puesto de trabajo uno tras otro, pero ninguno pudo entregar productos de calidad: l Primer operario: La conicidad alcanzó los 0,012 mm, todas las piezas fueron desechadas;l El segundo operador: Los residuos de carbono cubrían la pared del agujero, lo que provocó el rechazo de los clientes;l El tercer operador: Solo logró una conicidad de 0,008 mm, con un retraso en la entrega de 3 días.La fábrica no tuvo más remedio que subcontratar la producción de todo el lote a una fábrica de moldes de precisión en Hong Kong, a un precio tres veces superior al original. Este caso dista mucho de ser único. En los últimos cinco años, casi todas las fábricas de moldes financiadas por Japón en el delta del río Perla y el delta del río Yangtsé han enfrentado problemas idénticos. Una vez que los artesanos japoneses más experimentados se marchan, la productividad y la eficiencia de sus centros de trabajo disminuyen drásticamente, y la brecha técnica no se puede cubrir rápidamente. Las habilidades tácitas únicas que poseen los maestros del moldeoLa mayoría de la gente simplemente define la competitividad de los maestros como una vaga "artesanía" o "intuición". Tomando como ejemplo el procesamiento EDM, sus capacidades prácticas exclusivas se pueden dividir en tres partes claras: Compensación predictiva para el desgaste de los electrodosLos técnicos comunes siguen un flujo de trabajo repetitivo: corte de prueba → medición → ajuste de parámetros repetidamente. Los maestros veteranos adoptan un método innovador:l Eevaluar los planos, el material de la pieza de trabajo, la relación profundidad-diámetro y los requisitos de tolerancia a primera vista;l Calcule la tasa de desgaste de los electrodos con antelación;l Estructura de compensación cónica preestablecida (parte superior más gruesa, parte inferior más delgada) durante la programación.Otros necesitan tres rondas de corte para alcanzar los estándares, mientras que los maestros terminan el procesamiento en una sola pasada con una precisión de conicidad más estable. Evaluación auditiva de la evacuación de virutasEsta capacidad se basa en la práctica in situ a largo plazo, en lugar de en conjeturas a ciegas. Los técnicos superiores de electroerosión evalúan el estado del mecanizado interno simplemente por el sonido de la descarga del equipo:l Crujido nítido: Evacuación suave de las virutas;l Sonido sordo: Se acumulan las virutas, es necesario levantar el electrodo;l Silencio repentino: Se produce un cortocircuito; reduzca la velocidad del servomotor instantáneamente.Esta experiencia perceptiva no puede recopilarse en procedimientos operativos estándar formales y solo puede adquirirse a través de años de operación de máquinas. Memoria material para Mecanizado de carburo de tungstenoLas distintas marcas de carburo de tungsteno, el contenido de cobalto y los procesos de sinterización dan como resultado un rendimiento de electroerosión completamente diferente. Los técnicos experimentados que permanecen en una misma fábrica durante más de una década desarrollan una memoria muscular única sobre los materiales. Ante nuevos grados de carburo de tungsteno, ajustan inmediatamente los parámetros de corriente distinguiendo el color de la chispa y el sonido de la descarga. Por el contrario, los técnicos jóvenes cambian con frecuencia de material de procesamiento, alternando entre SKD11, carburo de tungsteno y acero rápido en polvo. Nunca disponen del tiempo suficiente para dominar por completo las características de procesamiento de un solo material.Tres causas fundamentales del fracaso en la herencia de habilidadesLas generaciones jóvenes no son reacias a trabajar duro; el problema fundamental reside en el deficiente sistema operativo industrial. Mecanismo de entrenamiento sistemático colapsadoLa trayectoria profesional estándar de los técnicos de moldes japoneses es larga y completa: 3 años de aprendiz → 5 años de ayudante → 10 años de operario independiente → artesano profesional. El sistema incluye un aprendizaje estandarizado, evaluaciones periódicas de habilidades y formación rotativa. Sin embargo, las fábricas de moldes nacionales se enfrentan a plazos de entrega muy ajustados. Los nuevos aprendices deben manejar las máquinas de forma independiente tras solo 3 meses de aprendizaje, sin tiempo para una formación práctica y sistemática. La experiencia tácita no se puede digitalizar.La mayor parte de la experiencia fundamental de los másteres consiste en conocimiento tácito no cuantificable:l Disminuya la velocidad del servo en un 15% para ciertos agujeros;l Aumentar la presión de lavado en 0,2 MPa para materiales específicos;l En las formas especiales de los electrodos, se observa un desgaste severo en la tercera sección del arco.Estas reglas de ajuste en tiempo real no se pueden incorporar a los códigos CNC ni a los vídeos de formación. Una vez que el técnico superior se marcha, su valiosa experiencia se pierde por completo. Disminución del atractivo de la industria para los jóvenesLos jóvenes que buscan empleo tienen más opciones profesionales hoy en día. El reparto de comida a domicilio, la transmisión en directo y el comercio electrónico ofrecen entornos laborales más limpios con salarios iniciales similares. La mayoría de los jóvenes trabajadores consideran los talleres de moldeo como un trabajo temporal, y pocos pretenden dedicar 20 años a ello. mecanizado de precisión.Soluciones viables para resolver la crisis de la brecha de habilidadesNo existe una solución perfecta de un solo paso, pero existen tres medidas prácticas que pueden ayudar a las fábricas a retener y transmitir la experiencia de los veteranos: Cree una base de datos completa de experiencia de mecanizado.Registre todos los datos dimensionales de cada lote de moldes, incluidos los parámetros de electroerosión, los lotes de material, la tasa de desgaste del electrodo y los resultados de la medición de la conicidad final. Cree una tabla comparativa consultable de "material-parámetro-resultado del procesamiento" para que los nuevos operadores la consulten y reduzcan los errores por ensayo y error. Combine un funcionamiento estandarizado con una flexibilidad ajustable.Evite fijar rígidamente todos los parámetros de procesamiento. Establezca parámetros base unificados con rangos ajustables claros y marque la lógica de ajuste correspondiente para diferentes condiciones de mecanizado. Esto equilibra la estandarización con la flexibilidad necesaria para tomar decisiones en el sitio. Capacitación de técnicos polivalentes en compuestosRompa con el modo de trabajo fijo de estación única. Anime a los operadores de EDM a aprender. corte de alambre, rectificado de superficies y el ensamblaje de moldes. Los trabajadores con un conocimiento integral de todos los procesos pueden resolver mejor los problemas complejos de mecanizado y son menos propensos a ser reemplazados. La supuesta capacidad insustituible de los maestros moldeadores japoneses no se debe a una misteriosa superhabilidad. El verdadero problema radica en que décadas de experiencia acumulada nunca se han registrado, estandarizado ni transmitido sistemáticamente. Este dilema de la sucesión técnica afecta a toda la industria de la fabricación de precisión, no solo a fábricas individuales. Si las empresas ignoran la transmisión de la experiencia en la actualidad, nos enfrentaremos a la misma enorme brecha cuando nuestros trabajadores más veteranos se jubilen. La pregunta central cada fabricante de moldes Debemos responder a la siguiente pregunta: ¿Quién se hará cargo de nuestra tradición artesanal en el futuro? 
  • Sostenibilidad en la producción de troqueles de estampado: Reduzca los desperdicios y prolongue la vida útil del troquel.
    Sostenibilidad en la producción de troqueles de estampado: Reduzca los desperdicios y prolongue la vida útil del troquel. Jul 30, 2026
    Fabricación de troqueles para estampado de metales desde hace mucho tiempo se ha priorizado la velocidad y la precisión. Hoy en día, la sostenibilidad se ha convertido en un factor competitivo clave para los proveedores mundiales de herramientas. matriz de estampado En las fábricas, la fabricación sostenible es ecológica y rentable, centrándose en reducir los desperdicios de producción, minimizar las repeticiones de trabajo y prolongar la vida útil de los troqueles. Los altos índices de desperdicio y la corta vida útil de los troqueles son las principales causas del derroche de recursos, los elevados costes operativos y las emisiones de carbono adicionales en la producción de estampado. La optimización del diseño de los troqueles, los materiales y los flujos de trabajo de procesamiento puede ayudar a los fabricantes a lograr una producción con bajo nivel de desperdicio y un ahorro de costes a largo plazo.Por qué la producción tradicional de troqueles de estampado no es sostenibleLa producción tradicional de troqueles de estampado sufre un grave desperdicio de recursos, causado principalmente por métodos de diseño y procesamiento obsoletos: Alta producción de desechos: Irrazonable eliminación de troquelesUn acabado superficial deficiente y un tratamiento térmico inestable provocan rebabas, deformaciones y errores dimensionales, lo que conlleva una gran cantidad de productos defectuosos y desperdicios. Daños prematuros en la matriz: Los materiales de baja calidad, las estructuras no optimizadas y la falta de mantenimiento dan como resultado un desgaste rápido, astillamiento y agrietamiento de la matriz. punzones e insertos de matriz. Sustitución frecuente de matrices: La corta vida útil de las matrices requiere la producción repetida de herramientas, lo que consume acero y energía de mecanizado adicionales y genera residuos industriales. Baja eficiencia energética: El rendimiento inestable del chip provoca frecuentes paradas de producción y depuraciones, lo que aumenta el consumo indirecto de energía. En pocas palabras, una vida útil corta de los troqueles y altas tasas de desperdicio equivalen a altos costos y altas emisiones de carbono. Sostenible fabricación de matrices Resuelve estos problemas fundamentales de manera eficiente. Menor índice de desperdicio mediante la optimización de troqueles de precisión.La mayor parte de los desechos de estampado provienen de un diseño defectuoso de la matriz y un mecanizado impreciso, más que de problemas con la materia prima. Optimizar la estructura y el proceso de las herramientas es la forma más eficiente de reducir los desechos. Optimización DFM para la estructura de la matriz de estampadoLa optimización DFM previa a la producción corrige posibles defectos estructurales. La optimización de la holgura de troquelado, la compensación de la recuperación elástica y la disposición progresiva de los troqueles minimiza las rebabas y la deformación, estabilizando el rendimiento del producto y reduciendo considerablemente el desperdicio por reprocesamiento. Mecanizado de ultraprecisión y tratamiento de superficiesElectroerosión por hilo de precisión El rectificado CNC garantiza una tolerancia uniforme de la matriz. Pulido fino Un valor de Ra ≤ 0,2 μm evita la adhesión del metal y los defectos superficiales. La precisión estable de la herramienta elimina el desperdicio en la producción de estampado en masa. Diseño de inserto de troquel modularEl diseño de inserción modular reemplaza solo las piezas desgastadas. perforaciones y cavidades En lugar de utilizar todo el juego de troqueles, conserva las bases intactas, lo que reduce drásticamente el consumo de acero y disminuye el desperdicio total de herramientas.Prolongue la vida útil de los chips con mejoras científicas en materiales y procesos.Prolongar la vida útil de los troqueles reduce la frecuencia de reemplazo de herramientas y los residuos de mecanizado, constituyendo la base de una producción de estampado sostenible. Las mejoras científicas pueden aumentar la vida útil de los troqueles entre un 30 % y un 100 %. Selección racional de materiales de alto rendimientoLa selección de materiales basada en escenarios evita fallos prematuros en los troqueles. Trajes de carburo de tungsteno Estampado de precisión de alto volumen, mientras que aceros de alto rendimiento como SKD11, M340 y acero en polvo ASP23 ofrecen una excelente durabilidad para tareas de estampado de alta frecuencia. Tratamiento térmico profesional y recubrimiento de superficiesEl tratamiento térmico al vacío de precisión mejora la tenacidad y la uniformidad del material para evitar deformaciones y grietas. Los recubrimientos superficiales profesionales, como TiN, TiCN y DLC, forman una película protectora que reduce la fricción, el desgaste y la oxidación. Estos tratamientos prolongan eficazmente la vida útil de los moldes, disminuyen los costos de producción a largo plazo y reducen el desperdicio de recursos. La sostenibilidad en la producción de troqueles de estampado no es solo un eslogan ambiental, sino una solución práctica para reducir costos y mejorar la eficiencia. Al optimizar el diseño del troquel, adoptar materiales de alto rendimiento y procesamiento de precisiónLos fabricantes pueden reducir significativamente las tasas de desperdicio y extender la vida útil de las herramientas. Equilibrar la producción ecológica y la confiabilidad del producto ayuda proveedores de herramientas destacar en el competitivo mercado global.
  • Explicación del margen de acabado en la electroerosión por hilo de carburo de tungsteno
    Explicación del margen de acabado en la electroerosión por hilo de carburo de tungsteno Jul 27, 2026
    Habiendo trabajado con punzones de carburo de tungsteno Durante muchos años, me han hecho con frecuencia esta pregunta: ¿Cuál es la cantidad óptima de margen que se debe dejar durante la pasada final del mecanizado de precisión por trefilado lento? Para ser honesto, solía confiar únicamente en la intuición.—Se asumía que cualquier herramienta funcionaría. Esto cambió cuando un grupo de clientes reportó una durabilidad inconsistente: algunas cuchillas podían soportar hasta 300 000 usos, mientras que otras se rompían después de solo 100 000. Tras la inspección, se descubrió que el problema radicaba en el margen de tolerancia dejado durante la reparación final de la cuchilla. Desde entonces, hemos probado los cinco niveles de espesor.—0,01 mm, 0,015 mm, 0,02 mm, 0,025 mm y 0,03 mm—Y hoy presentaremos los resultados en detalle. ¿Por qué es tan importante el margen residual durante el proceso final de afilado de la cuchilla?Corte lento del alambre El proceso de mecanizado del carburo de tungsteno se basa en el principio de eliminación capa por capa mediante descarga eléctrica. Durante el desbaste, se aplica alta energía para un procesamiento rápido, pero esto deja una "capa blanca" en la superficie.—representa la microestructura solidificada nuevamente. Esta capa es dura pero frágil y contiene microfisuras; si no se elimina por completo, puede servir como punto de inicio para fisuras durante estampado. El objetivo de la operación de pulido final es eliminar por completo esta capa blanca, consiguiendo una superficie lisa con un mínimo de tensión. Si el espacio restante es demasiado grande y el corte final es demasiado profundo, se formarán nuevas capas blancas y las dimensiones pueden desviarse fácilmente de las especificaciones. El margen restante es demasiado estrecho; la capa blanca que queda debajo del primer corte no se elimina por completo, lo que resulta en un blanqueamiento ineficaz.Por lo tanto, este número debe ser exactamente correcto. Nuestros datos de medición reales condición del experimento :Material: carburo de tungsteno KG7, espesor 8 mmDiámetro del alambre: alambre de latón de 0,25 mmParámetros de corte en bruto: Corriente 12 A, Ancho de pulso 8 μsParámetros de corte: Disminuir progresivamente; reducir el voltaje al 40% del nivel de corte grueso en la pasada final. Autorización finalrugosidad superficial(Real academia de bellas artes)Espesor de la capa blancaestabilidad dimensionalmérito general0,01 mm0,6μmAproximadamente 2–3 μde tamaño m, con partículas residuales ocasionalespreferiblementetransitorio, pero inestable0,015 mm0,5μmAproximadamente 1–2 μde tamaño m, esencialmente limpiobienrecomendar0,02 mm0,45μm 15 mm: Generalmente no recomendamos cortar todo el espesor en una sola pasada con corte de alambre a baja velocidadEsto puede provocar grietas. En su lugar, recomendamos realizar primero un corte por hilo para crear una ranura preliminar, dejando un espacio de 0,5 mm para el posterior rectificado en la fresadora.La cantidad de material que queda después de la pasada de afilado final al realizar un corte de alambre lento en carburo de tungsteno No es un valor fijo; depende del tipo de material, el espesor y los parámetros de desbaste. Sin embargo, si es nuevo en este proceso o le falta confianza, comenzar con un diámetro de 0,02 mm es muy poco probable que genere errores. Actualmente, el 90% de nuestros carburo de tungsteno puñetazos Cumple con esta especificación, y los comentarios de los clientes indican una vida útil estable con una reducción significativa en las tasas de astillamiento. Así es como se hacen los moldes.—No existe una fórmula mágica; simplemente se trata de prestar mucha atención a cada dígito después del punto decimal. Si también estás haciendo carburo de tungsteno puñetazosNo dudes en contactarnos para conversar. No es necesario realizar ningún pedido.—Intercambiar ideas sobre el proceso de fabricación sería estupendo. 
  • Tecnología de mecanizado de alta eficiencia y baja deformación para acero rápido en polvo y carburo de tungsteno.
    Tecnología de mecanizado de alta eficiencia y baja deformación para acero rápido en polvo y carburo de tungsteno. Jul 17, 2026
    En fabricación de moldes de precisiónEl acero rápido metalúrgico en polvo (PM HSS) y el carburo de tungsteno (WC) son materiales críticos de alto rendimiento. Su alta dureza, excelente resistencia al desgaste y microestructura estable los hacen ideales para nuevas energías, aplicaciones médicas, 5G y aplicaciones de larga duración. componentes de moldes de estampado. Sin embargo, su elevada dureza y densa estructura plantean importantes desafíos de mecanizado. Los procesos tradicionales provocan un desgaste severo de las herramientas, deformación térmica y errores dimensionales, incumpliendo los requisitos de precisión a nivel micrométrico. Por ello, los procesos de mecanizado de alta eficiencia y baja deformación para acero rápido y carburo de tungsteno obtenidos por pulvimetalurgia se han convertido en un factor clave para la competitividad del sector. Ventajas de los materiales y dificultades en el mecanizado Acero rápido obtenido por metalurgia de polvos (PM HSS)El acero rápido PM adopta la sinterización por metalurgia de polvos, libre de segregación de carburos y defectos internos. Su estructura uniforme y propiedades mecánicas equilibradas reducen la deformación por tratamiento térmico entre un 30 % y un 50 % en comparación con el acero rápido convencional, perfecto para insertos de ultraprecisión, pasadores duraderos y complejo componentes del molde. Principales problemas: El alto contenido de aleación aumenta la resistencia al corte; los parámetros inadecuados provocan tensiones residuales y desviaciones dimensionales; las herramientas incompatibles reducen considerablemente la eficiencia del mecanizado. Carburo de tungsteno (WC)El carburo de tungsteno presenta una dureza, resistencia y resistencia al desgaste excepcionales. Se utiliza ampliamente en microprecisión. núcleos de moldes y piezas de estampado fino, manteniendo una precisión estable bajo fricción e impacto de alta frecuencia. Principales problemas: La alta fragilidad provoca fácilmente astillamientos y microfisuras; el calor concentrado durante el corte desencadena deformaciones térmicas, mientras que el mecanizado tradicional es ineficiente y produce un acabado superficial deficiente que requiere un pulido adicional. Procesos de mecanizado de alta eficiencia y baja deformación del núcleo Sistema de mecanizado de precisión a temperatura constanteLa deformación térmica es la principal causa de falla dimensional para piezas de material duroLos principales fabricantes aplican talleres con temperatura constante de 20 ± 1 ℃ y calibración térmica de máquinas herramienta para eliminar las interferencias de temperatura. Combinado con la lubricación de cantidad mínima (MQL) y la refrigeración a baja temperatura, este sistema reduce la acumulación de calor y las tensiones térmicas, controlando la deformación de la pieza de trabajo dentro de ±0,002 mm para una precisión fiable a nivel micrométrico. Optimización de la selección de herramientas y los parámetros de corte.La selección profesional de herramientas garantiza una precisión y eficiencia equilibradas. El acabado PM HSS utiliza fresas de carburo ultrafinas resistentes al calor con estrategias de alta velocidad y baja velocidad de avance para reducir la resistencia al corte y las tensiones residuales. El carburo de tungsteno emplea rectificado con diamante y electroerosión especializada para solucionar problemas de maquinabilidad deficiente y desgaste rápido de la herramienta. Hemos estandarizado los parámetros para ASP60, KG7 y otros grados comunes. El corte por capas dispersa la tensión para evitar la deformación, lo que aumenta la eficiencia del mecanizado entre un 30 % y un 50 %. Mecanizado de materiales compuestos de cinco ejes con una sola abrazaderaEl sistema tradicional de sujeción repetida de 3 ejes provoca errores de posicionamiento y deformación por tensión. El proceso de mecanizado de cinco ejes con una sola sujeción permite crear estructuras curvas complejas, de formas especiales y con múltiples ángulos en una sola operación. Este método elimina la deformación secundaria por sujeción, mejora la consistencia del lote y reduce el tiempo de ciclo de piezas duras en más del 40 %, convirtiéndose en el método preferido de alta gama. solución de procesamiento de moldes.Alivio del estrés y posprocesamiento de precisiónLas tensiones residuales provocan inestabilidad dimensional a largo plazo. Tras el desbaste, realizamos un alivio de tensiones secundario para evitar deformaciones posteriores a la producción. Las piezas de carburo de tungsteno reciben un rectificado de precisión y un acabado ultra-espejo para eliminar microdefectos, optimizar la calidad de la superficie y prolongar la vida útil del molde. Valor de aplicación práctica y beneficios para la industriaNuestro proceso optimizado resuelve los defectos de mecanizado de materiales duros, como la baja precisión, la deformación y la baja eficiencia, ofreciendo tres ventajas fundamentales para la fabricación de moldes de alta gama para las industrias de energías renovables y médicas: Estabilidad de ultra alta precisión: el control de tolerancia a nivel micrométrico y una tasa de aprobación del 100 % satisfacen los estándares de cero defectos de los clientes globales. Mejora de costes y eficiencia: El procesamiento estandarizado reduce la pérdida de herramientas, el retrabajo y los plazos de entrega, lo que reduce los costes generales de producción. Mayor vida útil del molde: El mecanizado de baja tensión evita defectos internos. Combinado con el recubrimiento PVD/CVD, los moldes logran una resistencia al desgaste y a la fatiga mucho mayor, con una vida útil duplicada.  A medida que aumentan los estándares de precisión en la fabricación, la alta estabilidad y durabilidad se han vuelto esenciales para las piezas de moldes. El acero rápido metalúrgico (PM HSS) y el carburo de tungsteno seguirán dominando la fabricación de precisión de alta gama. Los procesos optimizados de baja deformación, los parámetros estandarizados y los equipos inteligentes ayudan a los fabricantes a superar los cuellos de botella en el uso de materiales duros y a obtener una alta competitividad en el mercado. ¿Busca un mecanizado de precisión fiable en acero rápido metalúrgico (PM HSS) y carburo de tungsteno? Ofrecemos optimización DFM integral, mecanizado de precisión, alivio de tensiones y tratamiento superficial para piezas de moldes personalizadas de alta calidad en todo el mundo.
1 2 3 4

Un total de 4paginas

¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos