¿Te resulta difícil eliminar las rebabas de estampado? Identifica las causas reales.
Sep 30, 2026
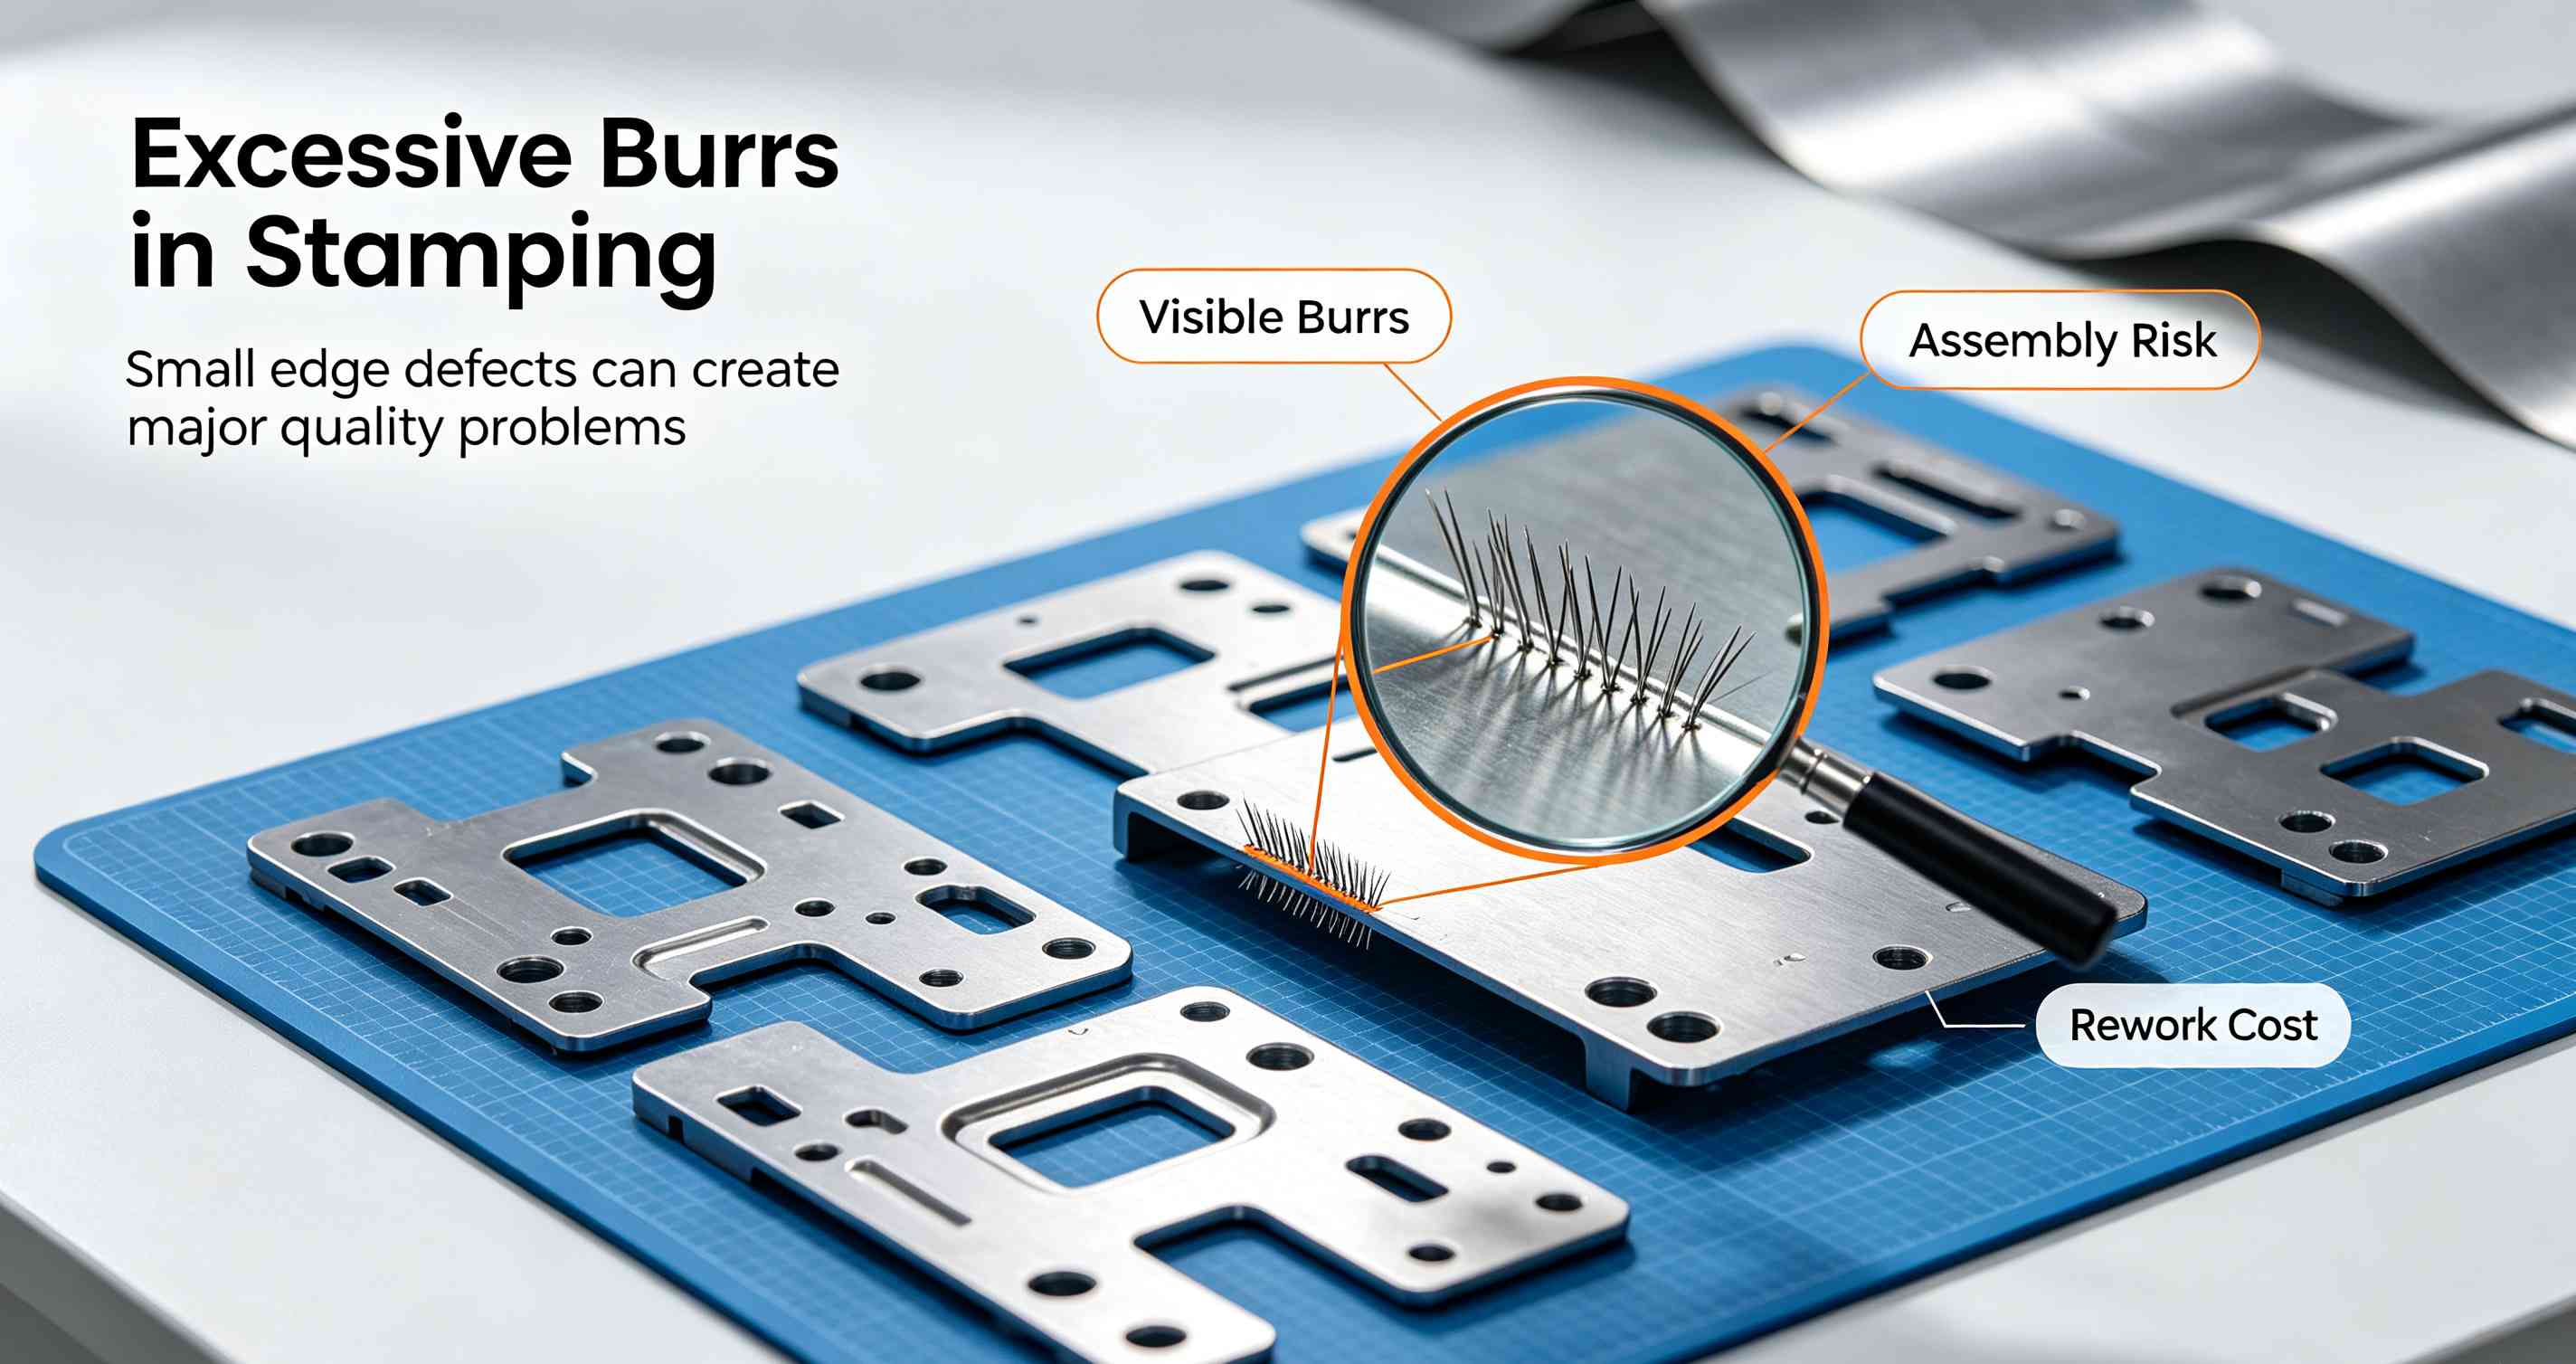
Es muy probable que los amigos que trabajan en el estampado de piezas metálicas se hayan visto seriamente afectados por el problema de las rebabas. El producto funcionó a la perfección durante el moldeo de prueba, pero tras la producción en masa, las rebabas aumentaron repentinamente más de lo permitido. El uso del mismo molde y el cambio de lotes de materia prima provocan defectos en la producción en masa. Las rebabas menores pueden afectar la apariencia y la calidad, mientras que las más graves pueden causar atascos en el montaje, rayar las piezas y a los operarios, e incluso comprometer el sellado y el rendimiento eléctrico del producto. Esto conlleva directamente devoluciones de clientes, descuentos y retrasos en las entregas. Muchas fábricas solucionan los problemas de rebabas puliendo, rectificando y ajustando los moldes sin criterio, lo que solo trata los síntomas sin abordar la causa raíz. El retrabajo repetido no solo consume mano de obra y ralentiza la producción, sino que también reduce significativamente la vida útil de los moldes. De hecho, las rebabas en las piezas estampadas nunca son defectos accidentales; son el resultado inevitable de la combinación de tres factores clave: holguras, filos de cuchilla y dureza del material. Hoy, desde una perspectiva práctica, explicaremos detalladamente la lógica subyacente a la formación de rebabas, junto con soluciones prácticas de depuración y control que se pueden implementar de inmediato. Esto ayudará a todos a abordar el 90 % de los problemas de rebabas en el estampado desde su origen. Espacio libre de corte: el factor clave que determina el tamaño de la rebaba. La holgura de corte se refiere a la distancia unilateral entre el punzón y la matriz. Es el parámetro fundamental más crítico de un molde de estampado, ya que determina directamente la calidad de la sección transversal estampada y la forma de las rebabas. Además, sirve como punto de control principal para ajustar y eliminar las rebabas. La sección transversal estándar del punzonado se divide en cuatro áreas principales: la zona de esquina plegada, la banda brillante, la zona de fractura y la zona de rebaba. Las proporciones de estas cuatro áreas están determinadas por el tamaño de la holgura de punzonado. Si la holgura es incorrecta, incluso con moldes nuevos y materiales de alta calidad, inevitablemente aparecerán rebabas. Holgura excesivamente pequeña: Las rebabas son cortas, duras y extremadamente difíciles de eliminar. Cuando la separación real es menor que el valor estándar de compatibilidad del material, las grietas de desgarro superior e inferior del material no se alinean con precisión, lo que provoca un fenómeno de cizallamiento secundario que se extiende hacia afuera y produce una doble banda brillante. Las rebabas resultantes, aunque no son largas, tienen bases gruesas y una textura dura, lo que dificulta su eliminación mediante el lijado convencional. Al mismo tiempo, unas holguras excesivamente pequeñas aumentarán significativamente la fricción y el desgaste del punzón y la matriz, lo que provocará que el molde se desgaste rápidamente y, como consecuencia, se formarán rebabas de peor calidad con cada operación de punzonado posterior. Caso práctico: Un conector para automóviles con un espesor de material de 0,6 mm y una holgura inicial unilateral de 0,02 mm (tasa de holgura del 3,3 %). Tras 5000 ciclos de estampado en serie, las rebabas superaron el estándar, alcanzando los 0,08 mm. Después de un ajuste fino a una holgura unilateral de 0,035 mm (tasa de holgura del 5,8 %), las rebabas se redujeron al rango aceptable de 0,025 mm, triplicando así la vida útil del molde. Holgura excesiva: Las rebabas son largas y delgadas, propensas a desprenderse, lo que resulta en una pérdida total del control de precisión. Cuando la separación es excesivamente grande, las grietas de desgarro del material se propagan hacia el interior, aumentando significativamente la zona de fractura rugosa y ampliando sustancialmente la banda de fractura gruesa con una zona de fractura rugosa mucho mayor, a la vez que se reduce drásticamente la banda lisa y brillante, lo que conlleva una disminución drástica de la banda lisa y lustrosa. Las rebabas resultantes son largas, delgadas y débiles. Aunque parecen fáciles de limpiar, se desprenden con facilidad y dejan residuos, lo que provoca contaminación del producto y atascos en el montaje. Además, la precisión dimensional y la planitud de la pieza se reducen significativamente, incumpliendo los requisitos para la producción de componentes de precisión. Tasa de despacho razonable general para diversos materiales (una sola cara) No existe un valor fijo universal para la separación; debe ajustarse según las propiedades del material. Se pueden consultar directamente los estándares industriales consolidados:- Acero dulce (SPCC, Q235): 5%–8%- Acero inoxidable (SUS304): 6%–10%- Cobre y aleaciones de cobre: 4%–6%- Aluminio y aleaciones de aluminio: 5%–7%- Acero de alta resistencia (AHSS): 8%–12%Nota: Los valores anteriores son parámetros de referencia básicos. Durante la producción en masa, se deben realizar ajustes en función de las especificaciones del troquel, la dureza del material y la velocidad de prensado para garantizar una correcta adaptación. Estado de los bordes: El molde se deteriora con el uso, y la causa principal reside en el desgaste. Muchos se preguntan: el nuevo molde no produce rebabas, pero tras un periodo de producción en masa, la cantidad de rebabas aumenta considerablemente. No se han modificado los parámetros ni se ha sustituido el equipo. ¿Dónde reside exactamente el problema? La respuesta más probable es: desgaste en el borde del troquel. Durante el proceso de estampado, los bordes de la matriz soportan continuamente fuerzas de impacto y fricción de alta intensidad. A medida que se acumula el número de ciclos de estampado, los bordes afilados desarrollan gradualmente problemas como redondeo, astillamiento, descamación del recubrimiento y defectos localizados. 1. ¿Cómo influye el desgaste del filo en la formación de rebabas? El desgaste de la cuchilla alterará indirectamente la holgura real del punzón: a medida que el borde de la cuchilla del punzón se redondea, la holgura efectiva disminuye; el borde de la matriz se redondea y la holgura efectiva aumenta; el desgaste desigual en los bordes de corte superior e inferior puede dar lugar a huecos asimétricos.El resultado final es que las rebabas siguen creciendo, la calidad de la sección transversal se vuelve inestable y los defectos presentan un patrón muy regular. 2. Diagnóstico rápido: ¿El problema de las rebabas está relacionado con el filo de corte? El producto presenta rebabas uniformes alrededor de toda la circunferencia, que aumentan gradualmente con cada ciclo de moldeo: esto se debe generalmente al desgaste general de los bordes o a una desviación del espacio de referencia.La aparición de rebabas en lados individuales o segmentos localizados del producto se debe exclusivamente a astillamientos localizados en los bordes, defectos o desviaciones en el paralelismo del molde. 3. Soluciones prácticas para prolongar la vida útil del filo de la cuchilla y reducir las rebabas. Materiales de molde preferidos (resistencia al desgaste de baja a alta): Acero para moldes Cr12MoV ordinario (suficiente para la producción en masa regular) → Acero rápido de metalurgia de polvos ASP23/ASP30 (opción preferida para el estampado de precisión de gran volumen) → Carburo cementado (resistencia al desgaste ultra alta, pero frágil e inadecuado para condiciones de fuerte impacto).Detalles clave en el procesamiento y mantenimiento: Después del corte por hilo, conserve el filo de alto brillo; el pulido manual está prohibido (ya que daña la microestructura del filo y acelera el desgaste); aplique recubrimientos según los requisitos: TiAlN es adecuado para el estampado de alta velocidad, DLC para moldes antiadherentes de metales no ferrosos y BALIQ para aplicaciones de alta resistencia al desgaste; afile y mantenga la cuchilla regularmente para restaurar rápidamente el filo. Dureza del material: la causa oculta de rebabas que más fácilmente pasa desapercibida Utilizar el mismo molde y los mismos parámetros, pero cambiar a un lote de materiales diferente, provoca defectos como rebabas y problemas de calidad; esto es algo común en la industria. La razón principal son las variaciones en la dureza y plasticidad del material entre los distintos lotes.La dureza de los materiales determina directamente su resistencia al corte y su capacidad de deformación plástica. Los materiales con diferentes niveles de dureza producen resultados muy distintos en los procesos de punzonado y conformado. 1. Características de las rebabas en materiales con diferentes niveles de dureza. Materiales blandos (aluminio puro, latón): plasticidad extremadamente alta, deformación significativa antes de la fractura, grandes esquinas colapsadas, propensión a generar rebabas sustanciales y dificultad para limpiarlos.Materiales de dureza media (SPCC, SUS304): Presentan una deformación moderada con secciones transversales uniformes, lo que facilita la producción de productos de alta calidad sin rebabas.Materiales duros (acero para muelles 65Mn, acero de alta resistencia): Presentan una alta fragilidad y una rápida velocidad de fractura, con rebabas relativamente pequeñas, pero ejercen un impacto extremadamente fuerte sobre los moldes, lo que a menudo provoca el astillamiento de los bordes. 2. ¿Por qué existen diferencias significativas entre lotes de materiales del mismo grado? Incluso con materiales de calidad uniforme, diferentes lotes pueden presentar variaciones: las fluctuaciones de dureza pueden alcanzar valores HRB 5-10, las diferencias en los procesos de recocido provocan variaciones en la plasticidad, la presencia de óxidos superficiales, la contaminación por aceite y un espesor de recubrimiento irregular. Estas pequeñas discrepancias se amplifican durante el estampado a alta velocidad, lo que da lugar a defectos de rebaba a escala de lote. 3. Estrategias de implementación para abordar la volatilidad de los materiales Ajuste dinámico de la separación: Para materiales más duros, aumente la separación unilateral entre un 0,5 % y un 1 %; si el material es demasiado blando, reduzca la holgura adecuadamente.Control estricto de la calidad de los materiales entrantes: Establecer estándares de dureza con los proveedores, realizar inspecciones aleatorias de cada lote de materiales entrantes y devolver inmediatamente los artículos que no cumplan con los requisitos.Optimización de la estructura del molde: Las estaciones de trabajo clave incorporan insertos reemplazables, lo que facilita los ajustes posteriores de los parámetros en función de las condiciones del material. La interrelación de tres factores clave: comprender el contexto para diagnosticar con precisión los problemas. En la producción real, la holgura, el filo de la cuchilla y la dureza del material no actúan de forma independiente; se influyen mutuamente. En función de las diferentes condiciones de producción, la aparición de rebabas resulta evidente a simple vista:Molde nuevo + filo afilado + materiales estándar: holgura razonable, rebabas controladas dentro de 0,03 mm, ofreciendo la más alta calidad.Molde antiguo + bordes desgastados + materiales estándar: las rebabas aumentan continuamente con cada ciclo de moldeo, superando gradualmente el estándar hasta alcanzar más de 0,08 mm.Molde nuevo + borde afilado + material duro: mínimas rebabas, pero el borde del molde es muy propenso a astillarse, lo que conlleva una drástica reducción de su vida útil.Molde antiguo + bordes desgastados + material más blando: Rebabas grandes y duras que son extremadamente difíciles de moler, lo que provoca un fuerte aumento en la tasa de defectos del lote. La tasa de defectos en la producción en masa se dispara. Plan de control de rebabas de proceso completo (de implementación directa) 1. Fase de diseño: Evitar riesgos de rebabas desde la fuenteAjuste con precisión la separación según el tipo y el grosor del material; las posiciones clave de conformado y punzonado utilizan insertos reemplazables, lo que facilita el mantenimiento posterior y los ajustes finos; establezca estándares claros de rugosidad de borde, controlando estrictamente Ra por debajo de 0,4. 2. Fase de fabricación del prototipo de molde: Estableciendo una base sólida de calidad. Tras el corte por hilo, conserve el borde de alto brillo para evitar la degradación de la precisión por pulido manual; evite dañar la exactitud mediante el pulido a mano. Calibración precisa de la alineación del punzón y la matriz; realice una inspección completa de las dimensiones de la rebaba en la primera pieza; solo después de que supere la inspección se iniciará la producción en masa. 3. Fase de producción en masa: Gestión rutinaria para prevenir fallos Establecer un sistema de inspección de rebabas para cada turno con el fin de registrar las tendencias de los datos; predecir el ciclo de rectificado del borde del molde en función de las fluctuaciones de las rebabas; realizar inspecciones aleatorias de dureza en cada lote de materiales entrantes y ajustar rápidamente los parámetros de estampado en consecuencia. 4. Criterios de aceptación estándar de la industria para las fresas (para referencia) Terminales del conector electrónico: ≤0,03 mm (para garantizar la fiabilidad del contacto)Componentes estructurales de automoción: ≤0,05 mm (cumplen las normas de montaje y seguridad)Piezas de chapa metálica para electrodomésticos: ≤0,10 mm (que cumplen con los requisitos de calidad de apariencia)Herrajes arquitectónicos: ≤0,15 mm (requisitos funcionales inferiores) Las rebabas que crecen rápidamente nunca son un problema irresoluble; simplemente, la mayoría de la gente no ha identificado correctamente la raíz del problema. Cuando se presenten rebabas excesivas, no es necesario realizar rectificados a ciegas, ajustes frecuentes del molde ni repetir el proceso de prueba y error. Recuerde la secuencia de inspección precisa: primero verifique el lote y la dureza del material, luego examine el estado de desgaste del borde de la matriz y, finalmente, ajuste la holgura de troquelado. Al comprender a fondo los tres factores clave (espacios, filos de las cuchillas y materiales) y estandarizar todo el proceso de diseño, fabricación y producción en masa, podemos eliminar por completo los problemas de rebabas, estabilizar los índices de rendimiento del producto, reducir los costes de retrabajo, mejorar la calidad de la entrega y garantizar firmemente los pedidos de los clientes.


 Red IPv6 compatible