bandera
  • Descubriendo el proceso de fabricación de precisión de punzones no redondos.
    Descubriendo el proceso de fabricación de precisión de punzones no redondos. Oct 16, 2026
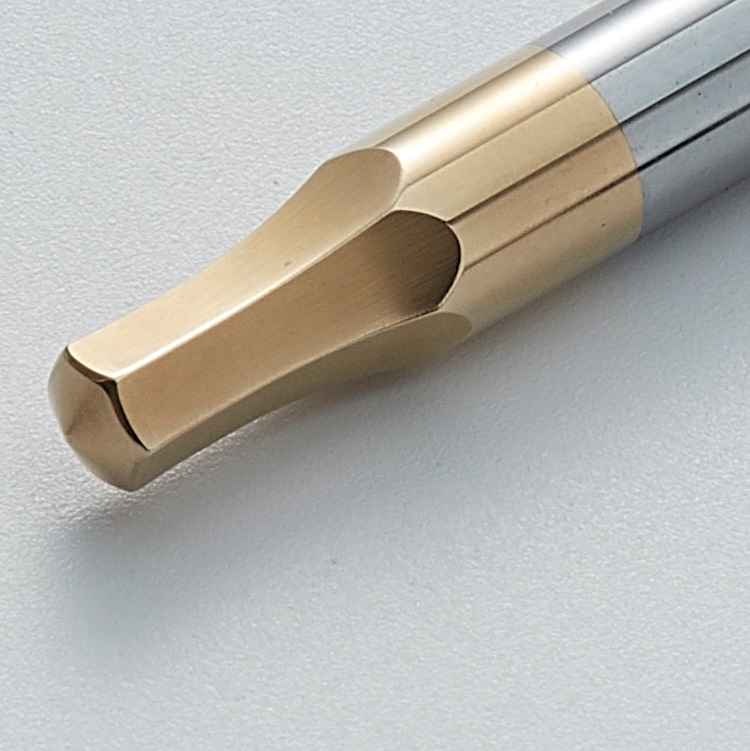
    En la mente de la mayoría de la gente, un punzón de troquelado Se trata simplemente de una varilla metálica redonda. Sin embargo, en la fabricación moderna, una forma puramente redonda ya no suele ser suficiente para satisfacer requisitos de diseño cada vez más complejos. Desde orificios de bloqueo poligonales en conectores de automóviles hasta ranuras irregulares en terminales electrónicos, e incluso perfiles especiales con logotipos de marcas, todas estas aplicaciones dependen de punzones no redondos (también llamados punzones perfilados). Como un profesional fabricante de componentes de matrices, HONGYU entiende el papel crítico que juegan los golpes no redondos en estampado de precisiónHoy nos gustaría profundizar en la tecnología de procesamiento de golpes no redondos y revelan cómo se puede pulir acero duro para obtener formas complejas con una precisión a nivel micrométrico. ¿Qué es un punzón no redondo? Un punzón no redondo, como su nombre indica, es un punzón con una sección transversal que no es perfectamente circular. Rompe la limitación de los punzones redondos tradicionales e incluye perfiles cuadrados, rectangulares, ovalados, hexagonales, en forma de D, en forma de espiga y varios perfiles irregulares personalizados. Estos punzones se utilizan normalmente para crear agujeros con requisitos funcionales o de acoplamiento específicos, y son un componente fundamental en troqueles progresivos de precisión y aplicaciones de estampado de alta dificultad. Cuatro desafíos importantes en el procesamiento de punzones no redondos En comparación con los punzones redondos, que pueden ser procesados ​​fácilmente por rectificado sin centrosLa dificultad de fabricación de punzones no redondos aumenta drásticamente. Los principales desafíos son los siguientes: 1. Complejidad geométricaCada punzón no redondo es, en esencia, una nueva «creación». Ya sea la transición entre líneas rectas y arcos, o la conexión entre esquinas afiladas y redondeadas, se requiere un control preciso de la trayectoria. Cualquier ligera desviación puede provocar un desajuste y afectar la vida útil del estampado. 2. Tolerancia dimensional estrictaEn estampado de precisiónA menudo, se requiere que la tolerancia de los punzones no redondos se controle dentro de ±0,005 mm. Esto significa que, en una longitud de decenas o incluso cientos de milímetros, la variación dimensional debe ser inferior a una décima parte del diámetro de un cabello humano. 3. Tratamiento de esquinas afiladas y radiosLos punzones no redondos suelen tener esquinas afiladas o radios muy pequeños (R0,1–R0,5). Estas zonas son propensas a la concentración de tensiones o a quemaduras por rectificado durante el proceso, lo que puede provocar astillamiento y exigir un rendimiento extremadamente alto tanto del proceso como del equipo. 4. Garantía del acabado superficialUna rugosidad superficial deficiente puede provocar arañazos, desgaste por fricción o un desgaste acelerado durante el estampado. Lograr un acabado de espejo con una rugosidad inferior a 0,4 μm en una sección transversal compleja no circular supone un gran reto en el proceso de fabricación. Nuestras tecnologías de procesamiento principales Para superar estos desafíos, HONGYU adopta un proceso de mecanizado de precisión combinado, integrando múltiples máquinas avanzadas para garantizar que cada punzón no redondo cumpla con los requisitos más exigentes del plano del cliente. 1. Electroerosión por hilo: la base de los contornos complejosPara perfiles exteriores extremadamente complejos o agujeros internos irregulares, Electroerosión por hilo es nuestra primera opción. Ventaja: No está limitado por la dureza del material; incluso el carburo de tungsteno con HRC 65 se puede cortar con facilidad.Precisión: Exactitud de posicionamiento de hasta ±0,003 mm, reproduciendo a la perfección cualquier curva CAD.Aplicación: Especialmente adecuado para el mecanizado en bruto y semiacabado de tpunzones de carburo de tungsteno. 2. Rectificado de perfiles ópticos (PG) – El Guardián Final de la PrecisiónEste es el equipo fundamental para la fabricación de punzones no circulares de alta precisión. Principio: Mediante un sistema de proyección óptica, el perfil de la pieza se amplía 25 o 50 veces y se proyecta sobre una pantalla para compararlo con el perfil estándar durante el proceso de rectificado.Características: Capaz de refinar con precisión las esquinas en R y la rectitud, eliminando las marcas de mecanizado dejadas por la electroerosión por hilo y logrando una precisión dimensional y un acabado superficial extremadamente altos.Aplicación: Adecuado para lotes pequeños de piezas no redondas de alta precisión. Procesamiento de punzones e insertos de troquel. 3. Rectificado de plantillas CNC: la solución definitiva para orificios internos y precisión de posicionamiento.Cuando se mecanizan orificios internos de precisión en punzones no redondos, o cuando se requiere una precisión de posicionamiento extremadamente alta, el rectificado de plantillas CNC se vuelve indispensable. Función: Permite un control de la posición de los orificios a nivel micrométrico y puede mecanizar orificios internos de alta precisión en materiales duros.Combinación: Se suele utilizar junto con la electroerosión por hilo (EDM): primero se corta la forma externa y luego se realiza el mecanizado de precisión de los orificios internos. 4. Proceso combinado y recubrimiento: mejora del rendimientoPara las piezas más exigentes, utilizamos un proceso combinado: En primer lugar, se realiza un desbaste mediante electroerosión por hilo con un pequeño margen de mecanizado. A continuación, se lleva a cabo un acabado de precisión mediante rectificado óptico de perfiles o rectificado con plantilla para garantizar la exactitud dimensional y el acabado superficial. Finalmente, según los requisitos del cliente, se puede aplicar un recubrimiento superficial como TiN (dorado), TiCN (azul grisáceo), CrN (plata) o DLC (negro) para mejorar notablemente la resistencia al desgaste y el rendimiento antiagarrotamiento, prolongando así la vida útil de la herramienta. Control de calidad de proceso completo En HONGYU, cada punzón que no sea redondo debe pasar un estricto proceso de inspección antes de su envío: Inspección dimensional: Los contornos y dimensiones críticos se inspeccionan al 100% mediante un sistema de medición por visión automático y una máquina de medición por coordenadas (MMC).Inspección de dureza: Se utiliza la prueba de dureza Rockwell o Vickers para verificar si el tratamiento térmico cumple con los requisitos.Inspección estética: El filo se examina con un microscopio de 20 aumentos para detectar astilladuras, grietas o rebabas.Verificación del ajuste de prueba: Si es necesario, se realiza una prueba de ajuste del punzón con la matriz correspondiente para garantizar una holgura uniforme. Caso práctico: Punzón no redondo de carburo de tungsteno para conectores de automoción Requisitos del cliente:Forma: Rectángulo con esquina de radio pequeño (R0,2 mm)Material: Carburo de tungstenoTolerancia: Tanto el ancho como el largo se controlan dentro de ±0,005 mm.Plazo de entrega: Pedido urgente, entrega en una semana.  Ante la alta dureza del carburo de tungsteno y el requisito de una esquina de radio muy pequeño, adoptamos una solución de acabado de corte de precisión por electroerosión por hilo + rectificado de perfil óptico. La electroerosión por hilo se utilizó para garantizar una geometría de perfil externo precisa y Molienda PG Posteriormente, se utilizó para refinar específicamente las esquinas R y las secciones rectas. Finalmente, se logró una rugosidad superficial de Ra 0,3 μm. Todo el proceso se completó en 5 días hábiles y la pieza superó con éxito la verificación de estampado de prueba del cliente.
  • 0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro
    0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro Sep 24, 2026
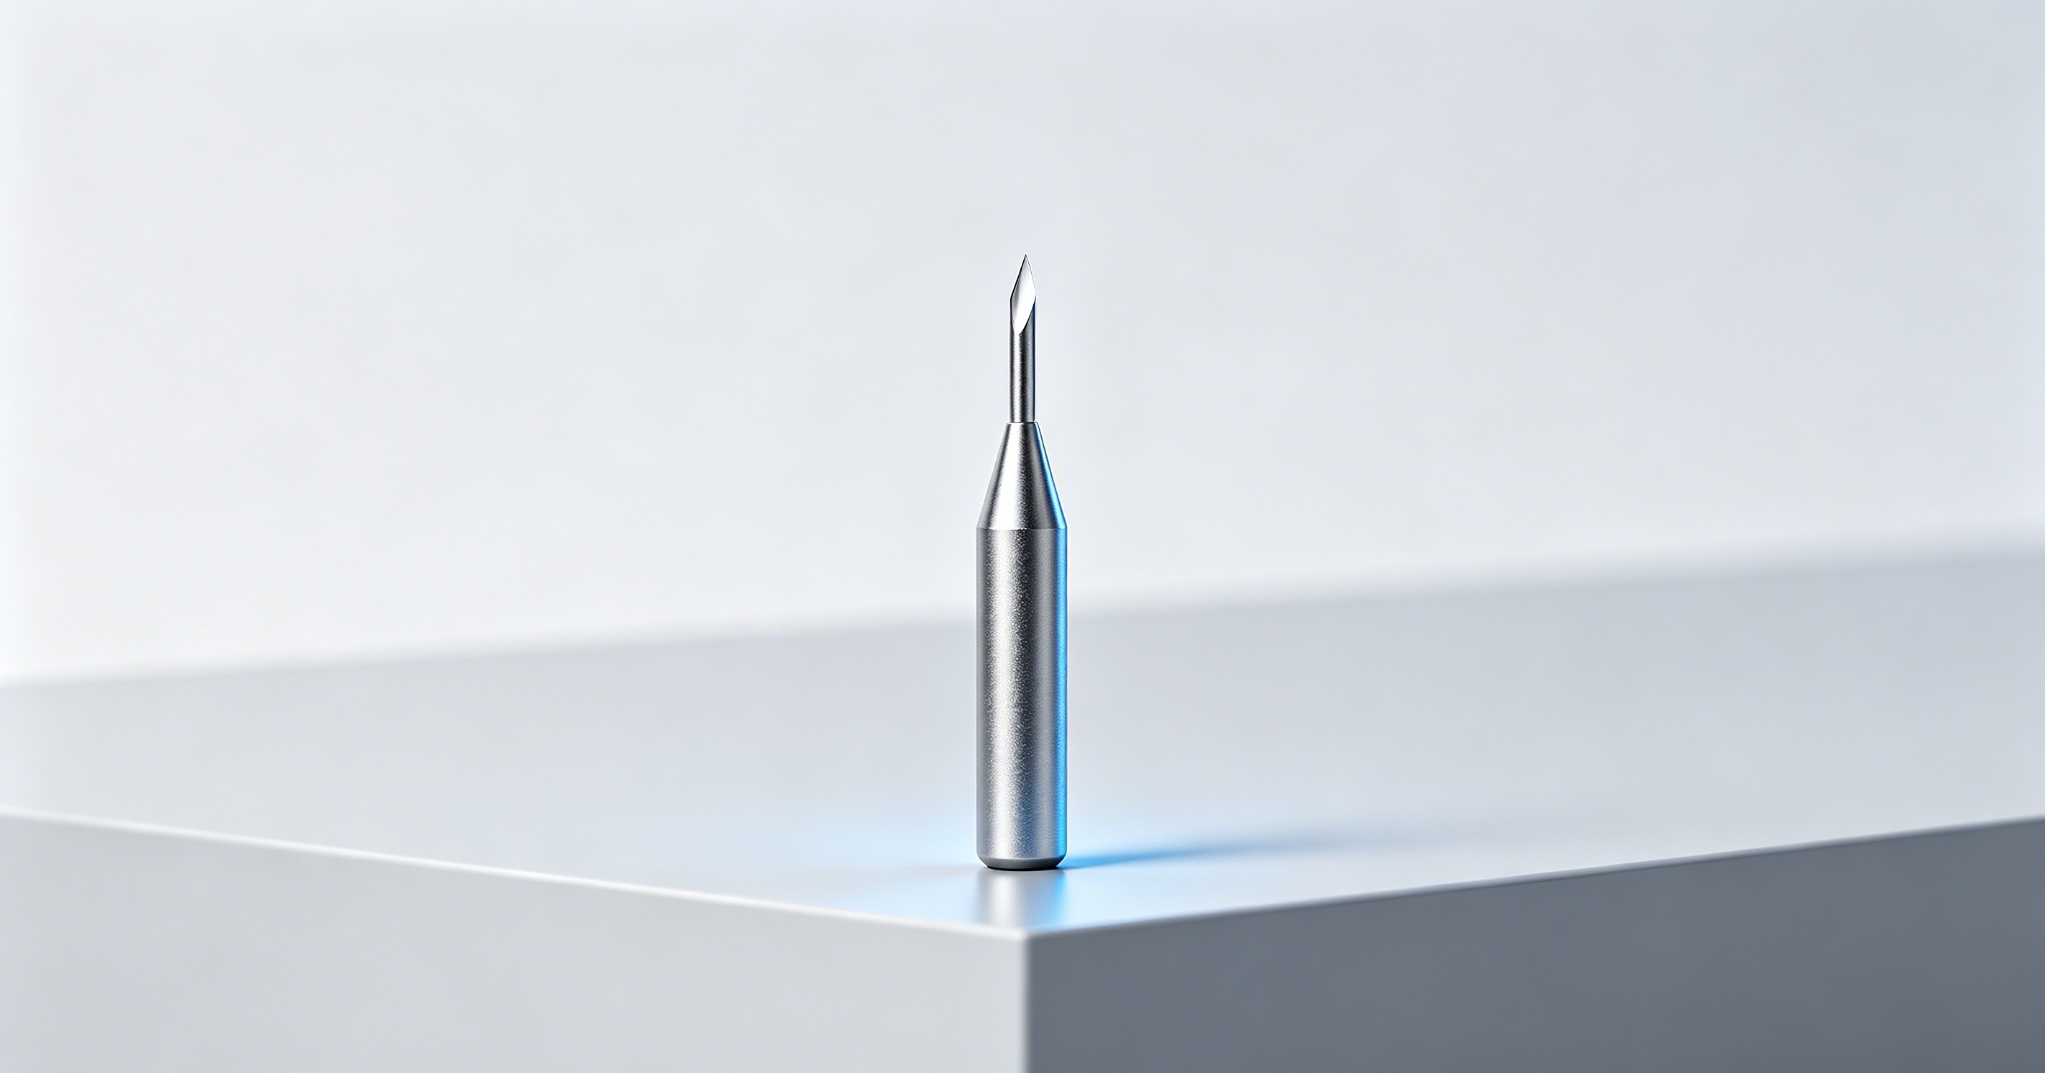
    En sectores de fabricación de alta gama como estampado de precisión y terminal y moldes para conectores de semiconductores, micro formas especiales punzones de carburo de tungsteno son los componentes centrales críticos que determinan la precisión del molde, el rendimiento de la pieza terminada y la vida útil. En comparación con los convencionales punzones de acero de alta velocidad y estándar punzones redondosLos punzones de carburo de tungsteno con forma micro especial presentan barreras de mecanizado extremadamente altas, que pueden describirse como una prueba de artesanía de precisión a nivel micrométrico. moho fabricación de piezas. Muchos fabricantes de moldes y las empresas de ingeniería de precisión informan que los punzones de formas especiales micro que se obtienen de proveedores comunes en el mercado son propensos a filos de corte astillados, microfisuras, desviaciones dimensionales y vidas útiles de estampado cortas, lo que no cumple con los requisitos de producción en masa para aplicaciones de alta precisión. Hoy tomamos un componente típico de alta dificultad: un Punzón de perfil especial de 0,6 mm con un filo de corte ultrafino de 0,12 mm — como ejemplo para desglosar a fondo los desafíos centrales del mecanizado y revelar las fortalezas de nuestros procesos patentados que superan los puntos débiles de la industria para ofrecer resultados consistentes. Punzones de carburo de tungsteno de ultra precisión.Conflicto inherente del material: el dilema del mecanizado de tolerancia cero bajo condiciones de dureza extrema.El carburo de tungsteno (carburo cementado) ofrece una dureza excepcional de HRA90 92 y una resistencia al desgaste sobresaliente, lo que lo convierte en el material preferido para punzones de microprecisión Adecuado para alta frecuencia y funcionamiento continuo. estampado de alta precisión operaciones. Sin embargo, conlleva una importante contrapartida en cuanto a materiales: una dureza ultra alta combinada con una tenacidad muy baja y una fragilidad extrema. Para este punzón de forma microespecial con un filo de corte ultrafino de 0,12 mm (tan delgado como una hoja de cartulina ligera), el margen de error de mecanizado es prácticamente nulo. Vibraciones mínimas de la máquina herramienta, ligeras desviaciones en los parámetros de avance de la muela abrasiva o ajustes mínimos en la fuerza de sujeción pueden provocar directamente el astillamiento del filo o la fractura de la pieza. A diferencia del acero de alta velocidad, que permite una ligera deformación plástica para amortiguar las tensiones, el carburo de tungsteno prácticamente no ofrece amortiguación de tenacidad. Los procesos de mecanizado convencionales son completamente inadecuados para estructuras de perfil tan ultrafinas y especiales, lo que explica por qué la mayoría de los pequeños talleres no pueden producir punzones de carburo de tungsteno micro de alta calidad. Problema común en la industria: Defectos ocultos que deja el mecanizado por electroerosión por hilo.Mecanizado por electroerosión de hilo a baja velocidad La electroerosión por hilo (EDM) se utiliza ampliamente para el desbaste de punzones con formas especiales. El proceso de descarga eléctrica genera una capa metamórfica refundida en la superficie de la pieza, repleta de microfisuras invisibles. Estos defectos latentes, indetectables mediante inspección visual, provocan un rápido astillamiento de los bordes y desprendimiento del material una vez que la pieza terminada pasa por la prensa de estampado, lo que resulta en paradas no planificadas del molde y la producción en masa de componentes defectuosos. El principal desafío en este proceso reside en un control de la tolerancia de rectificado de altísima precisión. Para un filo de corte ultrafino de 0,12 mm, la tolerancia debe mantenerse estrictamente dentro de un rango estrecho de 0,008 mm a 0,015 mm por lado. Una eliminación excesiva de material adelgazará demasiado el filo de corte y desechará la pieza; una eliminación insuficiente no elimina por completo la capa refundida y deja riesgos de calidad ocultos. La mayoría de los fabricantes del lado del mercado se basan en ajustes empíricos con un control de parámetros poco preciso, lo que les impide equilibrar la precisión dimensional y la vida útil, resultando en un bajo rendimiento de producción.Barrera fundamental de la artesanía: Tecnología de rectificado de perfiles ópticos (PG) a nivel micrométrico.Después del mecanizado en bruto, la precisión dimensional final y la calidad del filo de corte dependen completamente de Rectificado de perfil óptico (PG) — la principal barrera técnica para punzones de carburo de tungsteno con formas microespeciales y una de nuestras principales ventajas competitivas. El rectificado de filos de corte ultrafinos difiere drásticamente de la fabricación de punzones estándar. Cada parámetro y procedimiento se ajusta a medida: 1. Muelas abrasivas personalizadas con rectificado frecuenteUtilizamos muelas abrasivas de diamante de grano ultrafino con rutinas de rectificado personalizadas, adaptadas a cada perfil específico. El rectificado de precisión de alta frecuencia evita el astillamiento de los bordes y la distorsión del perfil causada por la pasivación de la muela, lo que garantiza la formación precisa de contornos complejos.2. Control de alimentación intermitente a escala micrométricaEn lugar de las trayectorias de herramienta continuas convencionales, adoptamos un mecanizado de microavance intermitente autooptimizado. La eliminación de material por pasada se limita al rango de micras, eliminando el impacto del rectificado que dañaría los filos de corte ultrafinos. Si bien los tiempos de ciclo se alargan y la productividad se reduce, se evitan de forma fiable el microdesprendimiento de material y la deformación de las piezas.3. Sistema de mecanizado para el alivio de tensiones a temperatura constanteEl carburo de tungsteno presenta una baja conductividad térmica. Las altas temperaturas localizadas durante el rectificado provocan fácilmente microfisuras por tensión térmica. Para eliminar las fisuras ocultas inducidas térmicamente y preservar la integridad estructural interna, utilizamos un sistema de refrigeración termostatizado específico con temperatura y caudal de aceite estabilizados.4. Sujeción de herramientas personalizadas de baja tensiónLos microcomponentes diminutos corren el riesgo de aplastarse o desplazarse durante la sujeción. Utilizamos mandriles de vacío personalizados y fijaciones de baja tensión para una sujeción por contacto total sin deformación, lo que evita la fractura de la pieza, las vibraciones durante el mecanizado y la variación dimensional.Control de calidad riguroso: estándares de inspección multidimensionales que superan las normas de la industria.El valor de los punzones de carburo de tungsteno de alta gama no reside en la producción de prototipos visualmente aceptables. Su verdadera capacidad se traduce en una producción en masa estable, libre de defectos latentes y con un rendimiento de estampado constante a largo plazo. Implementamos un control de calidad integral del proceso, más estricto que los requisitos habituales de la industria, para resolver problemas crónicos como la inconsistencia en el rendimiento de la producción y los riesgos posventa. 1. Control de precisión: Las tolerancias dimensionales para perfiles de forma especial se mantienen estables dentro de ±0,003 mm, con una perpendicularidad ≤0,005 mm, cumpliendo con los requisitos de ultra alta precisión para conectores de gama alta, semiconductores y terminal de precisión moldes. 2. Inspección microscópicaLos microscopios metalúrgicos de 400× se utilizan para la inspección del filo de corte al 100 % con el fin de eliminar muescas y microastillas mayores de 0,002 mm, detectando todos los defectos microscópicos invisibles. 3. Optimización de la vida útilSe desarrollan procesos de recubrimiento ligero personalizados para condiciones de funcionamiento con filos de corte ultrafinos, logrando un equilibrio entre el filo y la resistencia al desgaste. Esto evita dos problemas comunes en la industria: un espesor de recubrimiento excesivo que provoca rebabas en el estampado y un espesor insuficiente que acorta la vida útil.4. Estabilidad de la producción en masaEl control estadístico de procesos (SPC) completo garantiza una precisión constante entre lotes, eliminando la variación entre lotes para dar soporte a la fabricación de grandes volúmenes de los clientes.Nuestra competencia principal: Convertir “piezas no estándar de alta dificultad” en “productos fiables y consistentes”. El panorama actual de la industria muestra un exceso de capacidad y una feroz competencia de precios para los punzones estándar de carburo de tungsteno. En contraste, los punzones de alta precisión, de tamaño micrométrico, ultrafinos y de forma especial punzones de carburo de tungsteno La escasez de estos componentes entre los proveedores cualificados se debe a los exigentes requisitos de mecanizado, los bajos índices de rendimiento y las elevadas barreras técnicas, lo que representa una demanda urgente clave para los fabricantes de moldes de alta gama. Con años de experiencia en fabricación de piezas de moldes de precisiónNos especializamos en punzones de carburo de tungsteno con formas microespeciales de alta complejidad, diseñados a medida. Nuestras principales fortalezas se resumen a continuación: ✅ Soluciones probadas para aplicaciones exigentes, incluyendo filos de corte ultrafinos, perfiles microestructurados y micropunzones delgados. ✅ Procesos integrados autooptimizados para la tolerancia de material en electroerosión por hilo, rectificado PG y mecanizado con control de tensión para eliminar microfisuras, astillamiento de bordes y no conformidad dimensional. ✅ Conjunto completo de equipos de alta precisión, herramientas personalizadas y un estricto control de calidad que garantizan rendimientos de producción muy superiores a la media del sector. ✅ Posibilidad de personalización para una gama completa de punzones de carburo de tungsteno con formas microespeciales no estándar para las industrias de estampado de precisión, terminales, semiconductores y dispositivos médicos de alta gama. La precisión de los componentes del molde define la calidad del producto final. La innovación en procesos a nivel micrométrico fortalece la competitividad empresarial. La complejidad de fabricación de los punzones de carburo de tungsteno con formas especiales representa una barrera técnica en la industria, y a la vez, nuestra ventaja competitiva. Rechazamos el mecanizado deficiente y los defectos latentes. Al cumplir con los estándares de precisión micrométrica, ausencia de microfisuras, mayor vida útil y fiabilidad constante, ayudamos a nuestros clientes de fabricación de alta gama a resolver los cuellos de botella en la producción de piezas de moldes de precisión, mejorar la durabilidad del molde, el rendimiento de la producción y la competitividad general en el mercado. Si necesita punzones de carburo de tungsteno con formas micro especiales de alta dificultad y fabricados a medida y Herramientas de perforación de moldes de precisiónNo dude en ponerse en contacto con nosotros para obtener su solución de mecanizado de precisión personalizada. 
  • Tres prioridades clave para los propietarios de negocios de moldes de estampado en 2026
    Tres prioridades clave para los propietarios de negocios de moldes de estampado en 2026 Jun 06, 2026
    El industria de moldes de estampado ha superado la era de depender de una alta producción y precios bajos para conseguir pedidos. En 2026, la homogeneidad del mercado, el aumento de los costos de las materias primas y la mano de obra, y los estándares de inspección del cliente cada vez más estrictos han remodelado la competencia de la industria. Ahora se centra en Calidad estable, beneficios controlables y recursos precisos para los clientes. No es necesario perseguir conceptos de alta tecnología poco prácticos ni expandir ciegamente la capacidad de producción. Centrarse en estas tres tareas prácticas ayudará fabricantes de moldes estabilizar su negocio y diferenciarse de la competencia.Prioriza la calidad estable, abandona la producción en masa poco fiable.Ya sea para clientes clave nacionales o pedidos de comercio exterior, los clientes valoran más Estabilidad del molde, menos problemas posventa y producción en masa sin preocupaciones.Muchas fábricas de moldes reciben suficientes pedidos, pero pierden ganancias y reputación debido a las repetidas modificaciones de los moldes, rebabas, efecto rebote, deformación e inconsistencia. vida útil del molde durante la producción. En 2026, la competencia en calidad se centrará esencialmente en la estandarización de las operaciones. Llevamos a cabo una exhaustiva revisión DFM, un diseño preciso y una optimización estructural por adelantado para evitar grietas, arañazos y errores dimensionales desde el origen. Durante la producción, controlamos estrictamente la selección del acero, la precisión del tratamiento térmico y los bordes. procesos de pulidoSe implementan pruebas de moho estandarizadas para garantizar una calidad de muestra uniforme. Con una sólida mano de obra y flujos de trabajo estandarizados, en lugar de sofisticados equipos inteligentes, las fábricas pueden reducir considerablemente las tasas de defectos, estabilizar la precisión y la vida útil de los moldes, elementos clave para retener a los clientes antiguos y obtener nuevas recomendaciones. Adopte un control de costos refinado y evite grandes pérdidas de ganancias.Los beneficios de la industria se han vuelto muy transparentes, y subir los precios ya no es una solución viable. Un control de costes refinado equivale a un crecimiento de los beneficios.Muchas fábricas de moldes mantienen un volumen de pedidos constante, pero obtienen escasos beneficios, principalmente debido a una gestión de costes muy estricta. Los propietarios de moldes exitosos se centran en un control de costos detallado en cada etapa de la producción. Adoptan bases de moldes estandarizadas y modulares para reducir el procesamiento redundante y el desperdicio de materiales. Optimizan los procesos desde el principio para reducir los costos de pruebas y modificaciones repetidas del molde. Estandarizan el mantenimiento diario del molde y el reemplazo regular de las piezas vulnerables para prolongar la vida útil del molde y disminuir los costos de retrabajo. Seleccionamos materiales y procesos de forma eficiente, evitando costes excesivos derivados de materiales sobredimensionados y pérdidas de calidad por recortes presupuestarios. Un control preciso de los costes es clave para asegurar la rentabilidad en un entorno de precios bajos muy competitivo.Mejora tu servicio y selecciona pistas de alta calidad, deja de participar en subastas a ciegas de bajo precio.La industria muestra una polarización evidente en 2026. Los pedidos de gama baja solo traen una competencia de precios feroz, mientras que sectores emergentes como las nuevas energías, la electrónica de precisión y el comercio exterior ofrecen pedidos estables y mejores beneficios. Los propietarios de moldes deben apuntar activamente a mercados de alto valor como estampado de precisión, nuevas piezas estructurales de energía y moldes con estándares de exportación para evitar la competencia homogénea de gama baja. Mientras tanto, las empresas deben transformarse de simples proveedores de moldes a proveedores de soluciones integralesOfrecemos servicios integrales, que incluyen la evaluación de planos de preproducción y la optimización de procesos, la fabricación y las pruebas durante la producción, así como el soporte para la producción en masa y el mantenimiento posventa. Para pedidos de comercio exterior, cumplimos con los estándares internacionales de inspección y garantizamos la trazabilidad de la calidad y la documentación completa para expandir los mercados internacionales y evitar la competencia de precios.No habrá ganancias inesperadas en 2026. industria de moldes de estampadoUn desarrollo constante y realista es fundamental. Estabilizar la calidad para sentar bases sólidas, controlar los costos para mantener las ganancias y mejorar los servicios para ampliar la cuota de mercado. Al apegarse a estas tres prioridades prácticas, las empresas de moldes pueden sobrevivir a la reestructuración del sector y lograr un crecimiento estable a largo plazo. 

¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos