bandera
  • 0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro
    0,12 mm de carburo, margen de error cero: la verdadera historia del mecanizado de punzones de carburo de tungsteno micro Sep 24, 2026
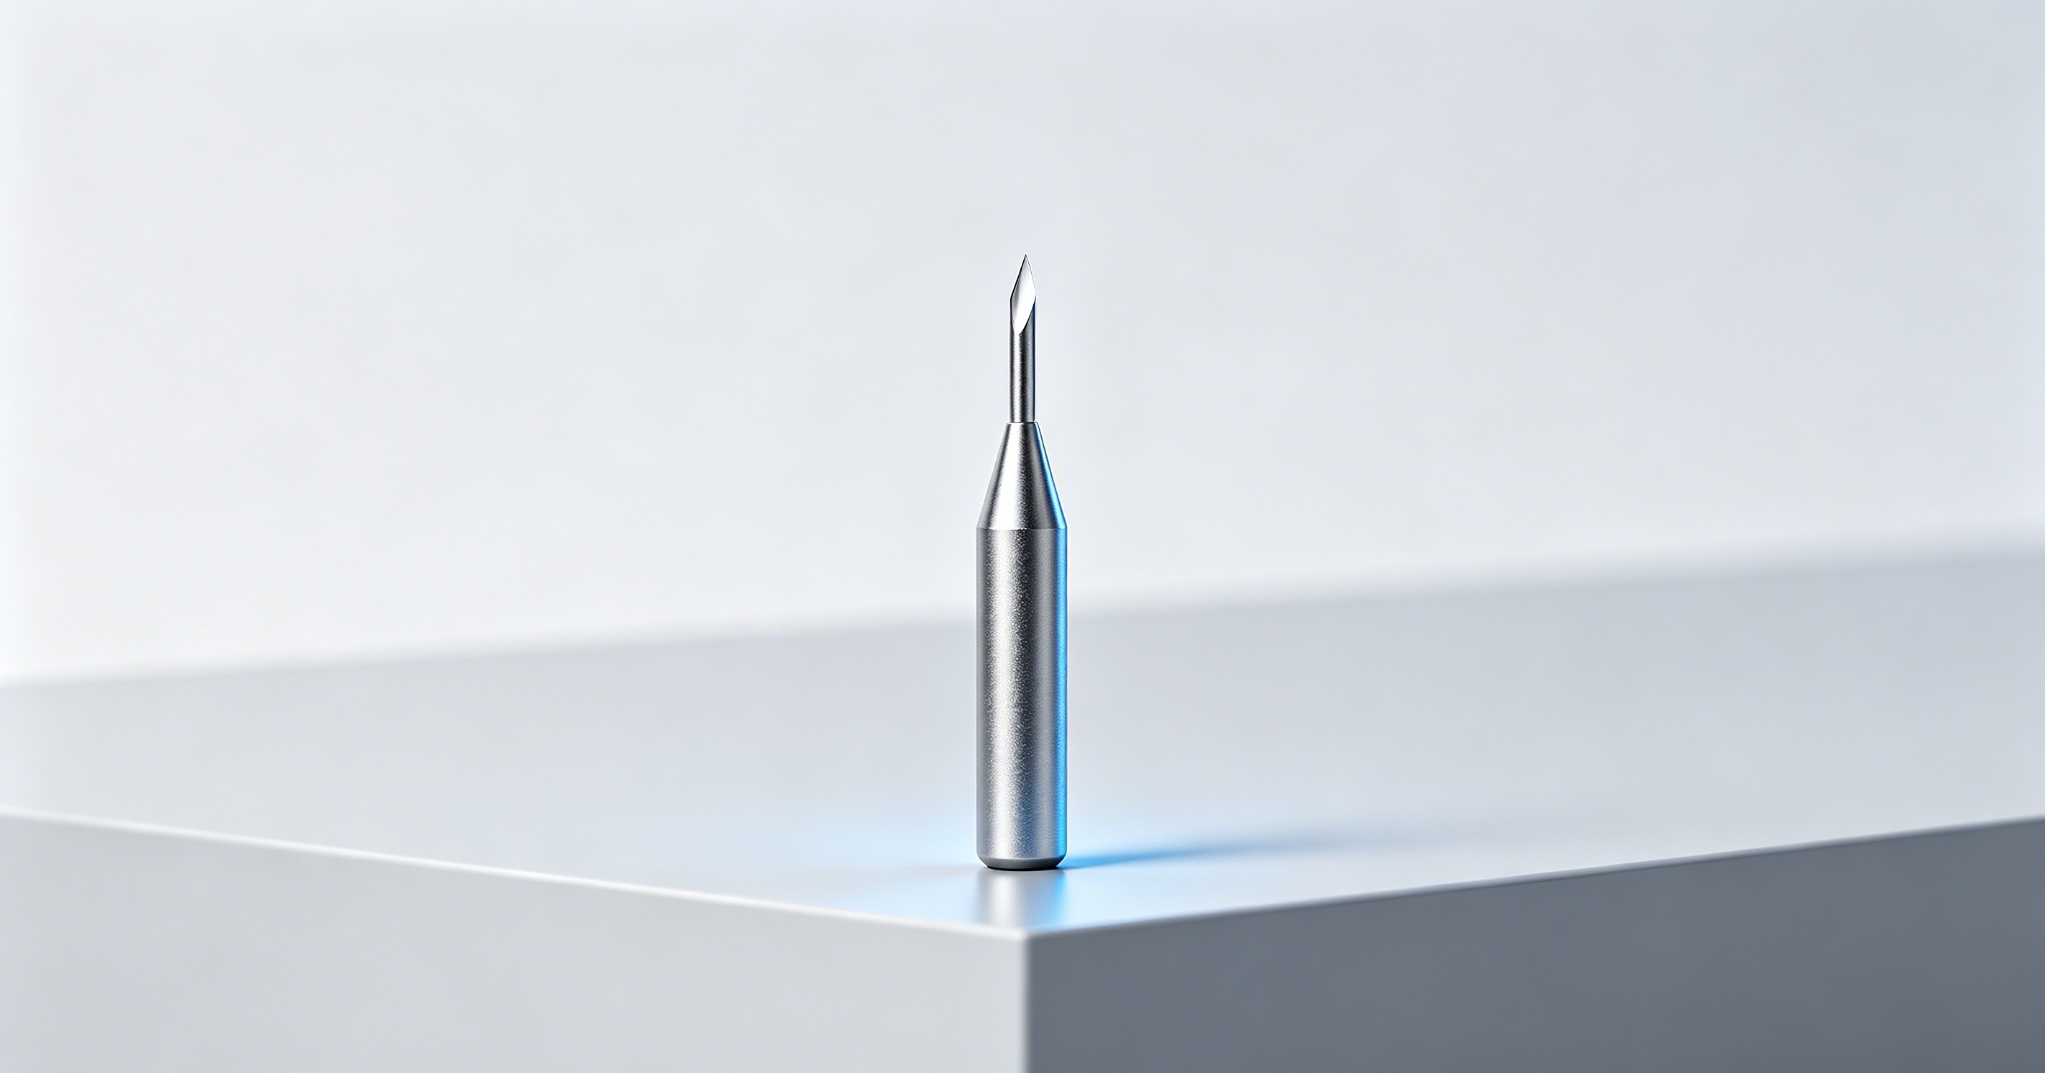
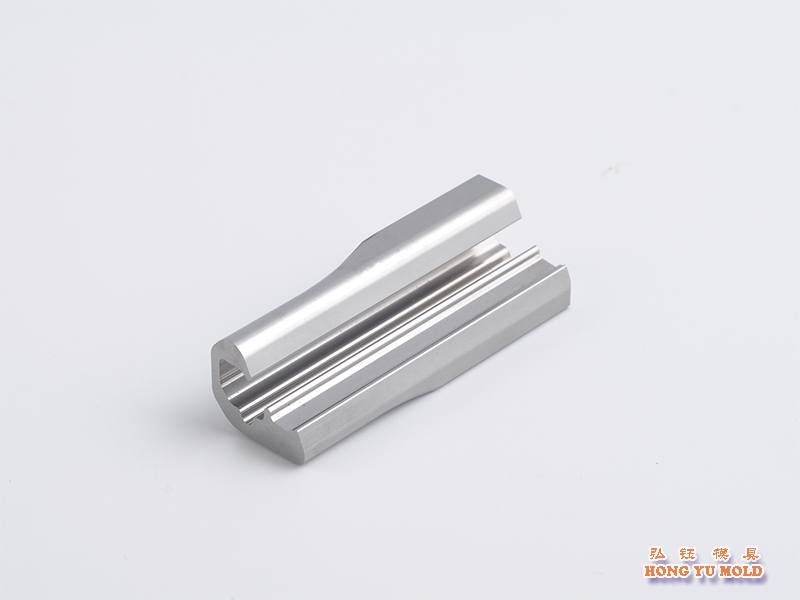
    En sectores de fabricación de alta gama como estampado de precisión y terminal y moldes para conectores de semiconductores, micro formas especiales punzones de carburo de tungsteno son los componentes centrales críticos que determinan la precisión del molde, el rendimiento de la pieza terminada y la vida útil. En comparación con los convencionales punzones de acero de alta velocidad y estándar punzones redondosLos punzones de carburo de tungsteno con forma micro especial presentan barreras de mecanizado extremadamente altas, que pueden describirse como una prueba de artesanía de precisión a nivel micrométrico. moho fabricación de piezas. Muchos fabricantes de moldes y las empresas de ingeniería de precisión informan que los punzones de formas especiales micro que se obtienen de proveedores comunes en el mercado son propensos a filos de corte astillados, microfisuras, desviaciones dimensionales y vidas útiles de estampado cortas, lo que no cumple con los requisitos de producción en masa para aplicaciones de alta precisión. Hoy tomamos un componente típico de alta dificultad: un Punzón de perfil especial de 0,6 mm con un filo de corte ultrafino de 0,12 mm — como ejemplo para desglosar a fondo los desafíos centrales del mecanizado y revelar las fortalezas de nuestros procesos patentados que superan los puntos débiles de la industria para ofrecer resultados consistentes. Punzones de carburo de tungsteno de ultra precisión.Conflicto inherente del material: el dilema del mecanizado de tolerancia cero bajo condiciones de dureza extrema.El carburo de tungsteno (carburo cementado) ofrece una dureza excepcional de HRA90 92 y una resistencia al desgaste sobresaliente, lo que lo convierte en el material preferido para punzones de microprecisión Adecuado para alta frecuencia y funcionamiento continuo. estampado de alta precisión operaciones. Sin embargo, conlleva una importante contrapartida en cuanto a materiales: una dureza ultra alta combinada con una tenacidad muy baja y una fragilidad extrema. Para este punzón de forma microespecial con un filo de corte ultrafino de 0,12 mm (tan delgado como una hoja de cartulina ligera), el margen de error de mecanizado es prácticamente nulo. Vibraciones mínimas de la máquina herramienta, ligeras desviaciones en los parámetros de avance de la muela abrasiva o ajustes mínimos en la fuerza de sujeción pueden provocar directamente el astillamiento del filo o la fractura de la pieza. A diferencia del acero de alta velocidad, que permite una ligera deformación plástica para amortiguar las tensiones, el carburo de tungsteno prácticamente no ofrece amortiguación de tenacidad. Los procesos de mecanizado convencionales son completamente inadecuados para estructuras de perfil tan ultrafinas y especiales, lo que explica por qué la mayoría de los pequeños talleres no pueden producir punzones de carburo de tungsteno micro de alta calidad. Problema común en la industria: Defectos ocultos que deja el mecanizado por electroerosión por hilo.Mecanizado por electroerosión de hilo a baja velocidad La electroerosión por hilo (EDM) se utiliza ampliamente para el desbaste de punzones con formas especiales. El proceso de descarga eléctrica genera una capa metamórfica refundida en la superficie de la pieza, repleta de microfisuras invisibles. Estos defectos latentes, indetectables mediante inspección visual, provocan un rápido astillamiento de los bordes y desprendimiento del material una vez que la pieza terminada pasa por la prensa de estampado, lo que resulta en paradas no planificadas del molde y la producción en masa de componentes defectuosos. El principal desafío en este proceso reside en un control de la tolerancia de rectificado de altísima precisión. Para un filo de corte ultrafino de 0,12 mm, la tolerancia debe mantenerse estrictamente dentro de un rango estrecho de 0,008 mm a 0,015 mm por lado. Una eliminación excesiva de material adelgazará demasiado el filo de corte y desechará la pieza; una eliminación insuficiente no elimina por completo la capa refundida y deja riesgos de calidad ocultos. La mayoría de los fabricantes del lado del mercado se basan en ajustes empíricos con un control de parámetros poco preciso, lo que les impide equilibrar la precisión dimensional y la vida útil, resultando en un bajo rendimiento de producción.Barrera fundamental de la artesanía: Tecnología de rectificado de perfiles ópticos (PG) a nivel micrométrico.Después del mecanizado en bruto, la precisión dimensional final y la calidad del filo de corte dependen completamente de Rectificado de perfil óptico (PG) — la principal barrera técnica para punzones de carburo de tungsteno con formas microespeciales y una de nuestras principales ventajas competitivas. El rectificado de filos de corte ultrafinos difiere drásticamente de la fabricación de punzones estándar. Cada parámetro y procedimiento se ajusta a medida: 1. Muelas abrasivas personalizadas con rectificado frecuenteUtilizamos muelas abrasivas de diamante de grano ultrafino con rutinas de rectificado personalizadas, adaptadas a cada perfil específico. El rectificado de precisión de alta frecuencia evita el astillamiento de los bordes y la distorsión del perfil causada por la pasivación de la muela, lo que garantiza la formación precisa de contornos complejos.2. Control de alimentación intermitente a escala micrométricaEn lugar de las trayectorias de herramienta continuas convencionales, adoptamos un mecanizado de microavance intermitente autooptimizado. La eliminación de material por pasada se limita al rango de micras, eliminando el impacto del rectificado que dañaría los filos de corte ultrafinos. Si bien los tiempos de ciclo se alargan y la productividad se reduce, se evitan de forma fiable el microdesprendimiento de material y la deformación de las piezas.3. Sistema de mecanizado para el alivio de tensiones a temperatura constanteEl carburo de tungsteno presenta una baja conductividad térmica. Las altas temperaturas localizadas durante el rectificado provocan fácilmente microfisuras por tensión térmica. Para eliminar las fisuras ocultas inducidas térmicamente y preservar la integridad estructural interna, utilizamos un sistema de refrigeración termostatizado específico con temperatura y caudal de aceite estabilizados.4. Sujeción de herramientas personalizadas de baja tensiónLos microcomponentes diminutos corren el riesgo de aplastarse o desplazarse durante la sujeción. Utilizamos mandriles de vacío personalizados y fijaciones de baja tensión para una sujeción por contacto total sin deformación, lo que evita la fractura de la pieza, las vibraciones durante el mecanizado y la variación dimensional.Control de calidad riguroso: estándares de inspección multidimensionales que superan las normas de la industria.El valor de los punzones de carburo de tungsteno de alta gama no reside en la producción de prototipos visualmente aceptables. Su verdadera capacidad se traduce en una producción en masa estable, libre de defectos latentes y con un rendimiento de estampado constante a largo plazo. Implementamos un control de calidad integral del proceso, más estricto que los requisitos habituales de la industria, para resolver problemas crónicos como la inconsistencia en el rendimiento de la producción y los riesgos posventa. 1. Control de precisión: Las tolerancias dimensionales para perfiles de forma especial se mantienen estables dentro de ±0,003 mm, con una perpendicularidad ≤0,005 mm, cumpliendo con los requisitos de ultra alta precisión para conectores de gama alta, semiconductores y terminal de precisión moldes. 2. Inspección microscópicaLos microscopios metalúrgicos de 400× se utilizan para la inspección del filo de corte al 100 % con el fin de eliminar muescas y microastillas mayores de 0,002 mm, detectando todos los defectos microscópicos invisibles. 3. Optimización de la vida útilSe desarrollan procesos de recubrimiento ligero personalizados para condiciones de funcionamiento con filos de corte ultrafinos, logrando un equilibrio entre el filo y la resistencia al desgaste. Esto evita dos problemas comunes en la industria: un espesor de recubrimiento excesivo que provoca rebabas en el estampado y un espesor insuficiente que acorta la vida útil.4. Estabilidad de la producción en masaEl control estadístico de procesos (SPC) completo garantiza una precisión constante entre lotes, eliminando la variación entre lotes para dar soporte a la fabricación de grandes volúmenes de los clientes.Nuestra competencia principal: Convertir “piezas no estándar de alta dificultad” en “productos fiables y consistentes”. El panorama actual de la industria muestra un exceso de capacidad y una feroz competencia de precios para los punzones estándar de carburo de tungsteno. En contraste, los punzones de alta precisión, de tamaño micrométrico, ultrafinos y de forma especial punzones de carburo de tungsteno La escasez de estos componentes entre los proveedores cualificados se debe a los exigentes requisitos de mecanizado, los bajos índices de rendimiento y las elevadas barreras técnicas, lo que representa una demanda urgente clave para los fabricantes de moldes de alta gama. Con años de experiencia en fabricación de piezas de moldes de precisiónNos especializamos en punzones de carburo de tungsteno con formas microespeciales de alta complejidad, diseñados a medida. Nuestras principales fortalezas se resumen a continuación: ✅ Soluciones probadas para aplicaciones exigentes, incluyendo filos de corte ultrafinos, perfiles microestructurados y micropunzones delgados. ✅ Procesos integrados autooptimizados para la tolerancia de material en electroerosión por hilo, rectificado PG y mecanizado con control de tensión para eliminar microfisuras, astillamiento de bordes y no conformidad dimensional. ✅ Conjunto completo de equipos de alta precisión, herramientas personalizadas y un estricto control de calidad que garantizan rendimientos de producción muy superiores a la media del sector. ✅ Posibilidad de personalización para una gama completa de punzones de carburo de tungsteno con formas microespeciales no estándar para las industrias de estampado de precisión, terminales, semiconductores y dispositivos médicos de alta gama. La precisión de los componentes del molde define la calidad del producto final. La innovación en procesos a nivel micrométrico fortalece la competitividad empresarial. La complejidad de fabricación de los punzones de carburo de tungsteno con formas especiales representa una barrera técnica en la industria, y a la vez, nuestra ventaja competitiva. Rechazamos el mecanizado deficiente y los defectos latentes. Al cumplir con los estándares de precisión micrométrica, ausencia de microfisuras, mayor vida útil y fiabilidad constante, ayudamos a nuestros clientes de fabricación de alta gama a resolver los cuellos de botella en la producción de piezas de moldes de precisión, mejorar la durabilidad del molde, el rendimiento de la producción y la competitividad general en el mercado. Si necesita punzones de carburo de tungsteno con formas micro especiales de alta dificultad y fabricados a medida y Herramientas de perforación de moldes de precisiónNo dude en ponerse en contacto con nosotros para obtener su solución de mecanizado de precisión personalizada. 
  • Explicación del margen de acabado en la electroerosión por hilo de carburo de tungsteno
    Explicación del margen de acabado en la electroerosión por hilo de carburo de tungsteno Jul 27, 2026
    Habiendo trabajado con punzones de carburo de tungsteno Durante muchos años, me han hecho con frecuencia esta pregunta: ¿Cuál es la cantidad óptima de margen que se debe dejar durante la pasada final del mecanizado de precisión por trefilado lento? Para ser honesto, solía confiar únicamente en la intuición.—Se asumía que cualquier herramienta funcionaría. Esto cambió cuando un grupo de clientes reportó una durabilidad inconsistente: algunas cuchillas podían soportar hasta 300 000 usos, mientras que otras se rompían después de solo 100 000. Tras la inspección, se descubrió que el problema radicaba en el margen de tolerancia dejado durante la reparación final de la cuchilla. Desde entonces, hemos probado los cinco niveles de espesor.—0,01 mm, 0,015 mm, 0,02 mm, 0,025 mm y 0,03 mm—Y hoy presentaremos los resultados en detalle. ¿Por qué es tan importante el margen residual durante el proceso final de afilado de la cuchilla?Corte lento del alambre El proceso de mecanizado del carburo de tungsteno se basa en el principio de eliminación capa por capa mediante descarga eléctrica. Durante el desbaste, se aplica alta energía para un procesamiento rápido, pero esto deja una "capa blanca" en la superficie.—representa la microestructura solidificada nuevamente. Esta capa es dura pero frágil y contiene microfisuras; si no se elimina por completo, puede servir como punto de inicio para fisuras durante estampado. El objetivo de la operación de pulido final es eliminar por completo esta capa blanca, consiguiendo una superficie lisa con un mínimo de tensión. Si el espacio restante es demasiado grande y el corte final es demasiado profundo, se formarán nuevas capas blancas y las dimensiones pueden desviarse fácilmente de las especificaciones. El margen restante es demasiado estrecho; la capa blanca que queda debajo del primer corte no se elimina por completo, lo que resulta en un blanqueamiento ineficaz.Por lo tanto, este número debe ser exactamente correcto. Nuestros datos de medición reales condición del experimento :Material: carburo de tungsteno KG7, espesor 8 mmDiámetro del alambre: alambre de latón de 0,25 mmParámetros de corte en bruto: Corriente 12 A, Ancho de pulso 8 μsParámetros de corte: Disminuir progresivamente; reducir el voltaje al 40% del nivel de corte grueso en la pasada final. Autorización finalrugosidad superficial(Real academia de bellas artes)Espesor de la capa blancaestabilidad dimensionalmérito general0,01 mm0,6μmAproximadamente 2–3 μde tamaño m, con partículas residuales ocasionalespreferiblementetransitorio, pero inestable0,015 mm0,5μmAproximadamente 1–2 μde tamaño m, esencialmente limpiobienrecomendar0,02 mm0,45μm 15 mm: Generalmente no recomendamos cortar todo el espesor en una sola pasada con corte de alambre a baja velocidadEsto puede provocar grietas. En su lugar, recomendamos realizar primero un corte por hilo para crear una ranura preliminar, dejando un espacio de 0,5 mm para el posterior rectificado en la fresadora.La cantidad de material que queda después de la pasada de afilado final al realizar un corte de alambre lento en carburo de tungsteno No es un valor fijo; depende del tipo de material, el espesor y los parámetros de desbaste. Sin embargo, si es nuevo en este proceso o le falta confianza, comenzar con un diámetro de 0,02 mm es muy poco probable que genere errores. Actualmente, el 90% de nuestros carburo de tungsteno puñetazos Cumple con esta especificación, y los comentarios de los clientes indican una vida útil estable con una reducción significativa en las tasas de astillamiento. Así es como se hacen los moldes.—No existe una fórmula mágica; simplemente se trata de prestar mucha atención a cada dígito después del punto decimal. Si también estás haciendo carburo de tungsteno puñetazosNo dudes en contactarnos para conversar. No es necesario realizar ningún pedido.—Intercambiar ideas sobre el proceso de fabricación sería estupendo. 
  • Cómo cortar punzones de carburo de tungsteno sin que se agrieten
    Cómo cortar punzones de carburo de tungsteno sin que se agrieten Jun 26, 2026
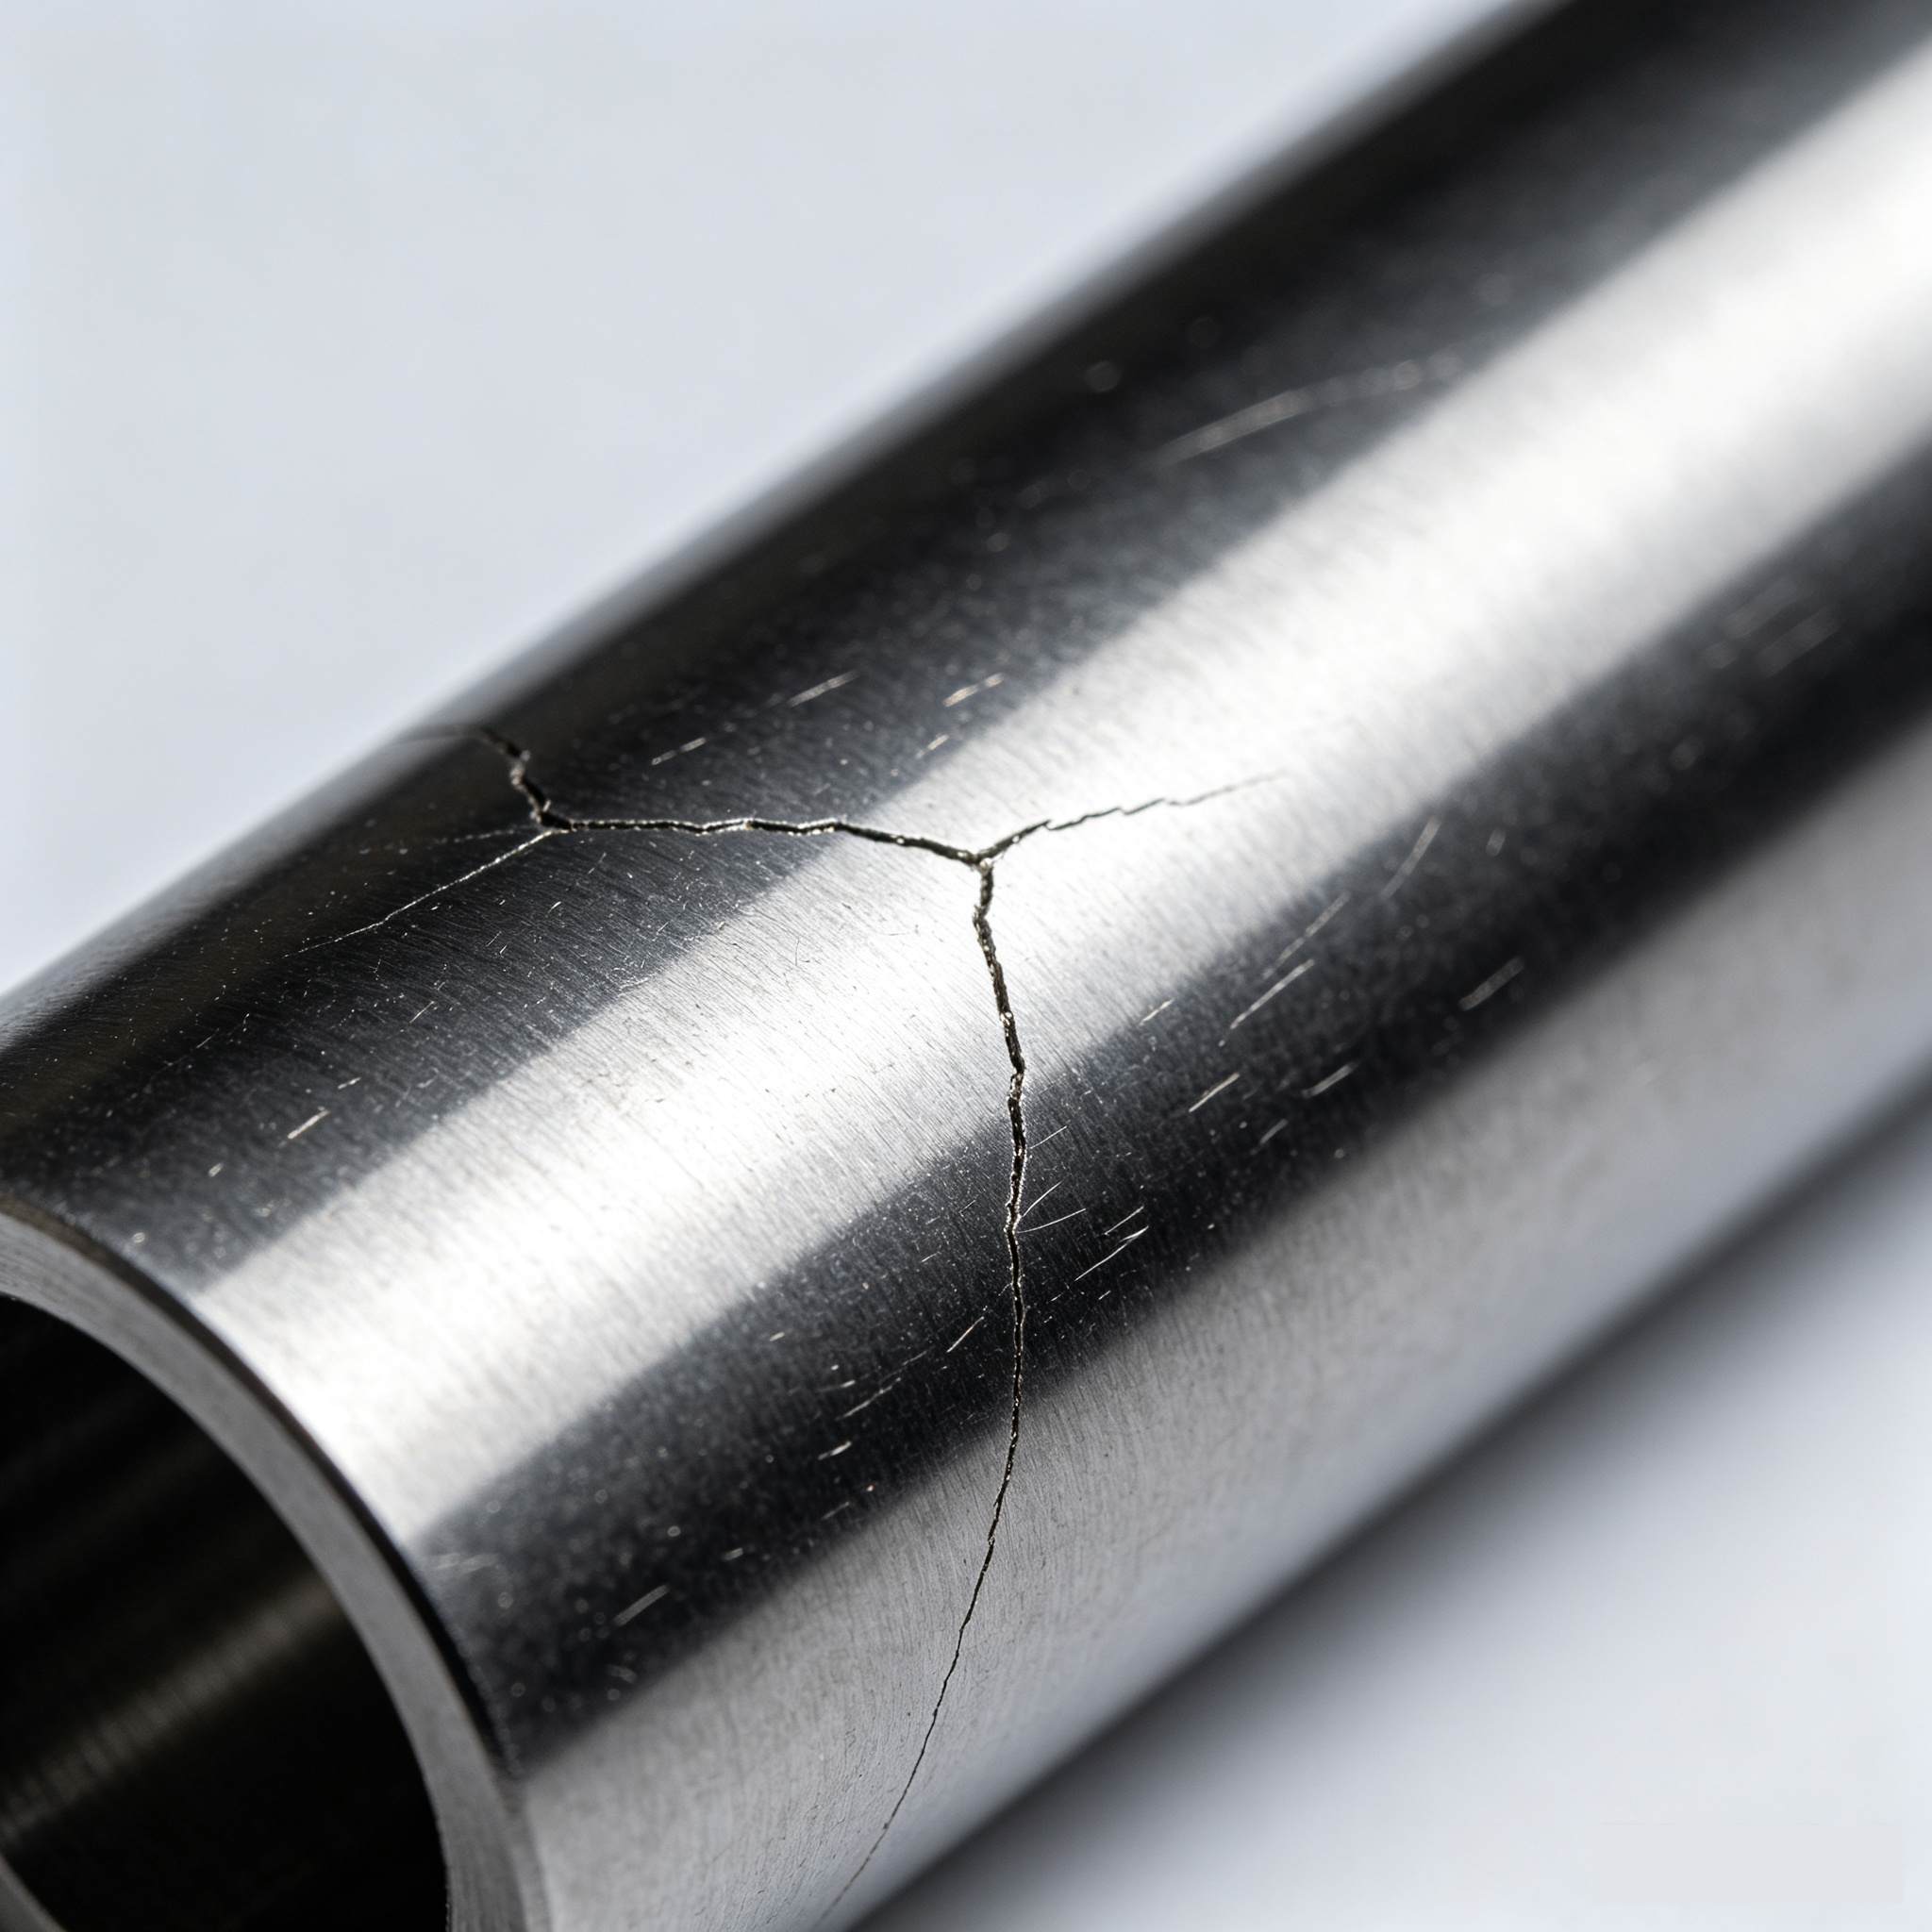
    ¿Por qué el carburo de tungsteno es propenso a agrietarse?     Carburo de tungsteno La aleación dura se produce mediante la sinterización de polvo de carburo de tungsteno con un aglutinante de cobalto. Su dureza puede alcanzar los 89-93 HRA, pero su elongación es extremadamente baja; en pocas palabras, es "dura pero frágil". Electroerosión por hilo El mecanizado por descarga eléctrica (EDM) convencional funciona erosionando el metal con chispas eléctricas de altísima temperatura. Las temperaturas localizadas e instantáneas pueden alcanzar miles de grados, para luego enfriarse rápidamente en el fluido dieléctrico. Este ciclo de calentamiento y enfriamiento genera tensiones térmicas. Si los parámetros no son los adecuados, se desarrollan microfisuras en la superficie. Cuando el punzón se utiliza posteriormente para estampar, estas fisuras se propagan bajo la acción de la fuerza, provocando astillamiento o rotura completa. Por lo tanto, la clave para cortar carburo de tungsteno no reside en si se puede cortar, sino en cómo controlar el aporte de calor y las velocidades de enfriamiento.   Electroerosión por hilo: Es fundamental ajustar correctamente los parámetros. Utilizamos principalmente electroerosión por hilo para la fabricación. punzones de carburo de tungstenoLos siguientes parámetros no son negociables: No utilice corriente excesivaMuchos operarios suponen que una corriente más alta implica un corte más rápido. En el caso del carburo de tungsteno, una corriente más alta profundiza la zona afectada por el calor y engrosa la capa blanca (capa refundida). Esta capa es un caldo de cultivo para las grietas. Nuestro método: Utilizar una corriente moderada para el desbaste. Para el acabado, reducir la corriente a un tercio (o menos) del valor del desbaste. Es preferible realizar una pasada adicional que cortar rápido y arriesgarse a que se produzcan grietas térmicas. Mantenga el ancho del pulso corto.Los pulsos más largos implican mayor energía por pulso y una erosión más rápida, pero también mayor daño. Normalmente controlamos la duración de los pulsos entre 2 y 6 microsegundos, y utilizamos pulsos inferiores a 2 microsegundos para el acabado. Monitor de resistividad dieléctrica    Si la resistividad del agua desionizada es demasiado baja, pueden producirse arcos eléctricos que dañen la superficie de trabajo. Mantenemos la resistividad entre 10 y 15 kΩ·cm; esto se comprueba en cada turno y se reemplaza la resina según sea necesario. Mantenga una velocidad de cable estable. Si la velocidad es demasiado alta, el alambre puede romperse; si es demasiado baja, la evacuación de las virutas se ve afectada. Ajustamos la velocidad entre 4 y 6 m/min, según el diámetro del alambre y el grosor de la pieza, lo que garantiza una limpieza eficaz sin vibraciones. Utilizar múltiples pasadas como estándarSiempre realizamos al menos tres pasadas en los punzones de carburo de tungsteno: desbaste → acabado 1 → acabado 2. La energía de corte se reduce con cada pasada; la pasada final es como un suave "barrido", que produce una capa blanca casi invisible y una rugosidad superficial (Ra) mejor que 0,8 μm.  Perforación por electroerosión: Los agujeros pequeños son los más difíciles. Puñetazos Es posible que se necesiten orificios de lubricación o de ventilación de tan solo 0,3 mm, un trabajo para la perforación por electroerosión.El mayor desafío aquí es la eliminación de virutas. Si los residuos no se eliminan, provocan descargas repetidas en la pared del orificio, lo que causa quemaduras en la superficie o, en casos graves, grietas. Nuestras mejores prácticas:Utilice electrodos de tubo de cobre rectos; los tubos doblados se desviarán y quemarán la pared del orificio.Asegúrese de que la presión de descarga sea suficiente para que los residuos sean expulsados ​​eficazmente.No alimente demasiado rápido; ante el primer signo de cortocircuito, retírelo inmediatamente; nunca fuerce el electrodo. Post-EDM: ¿Qué viene después? El corte no es el final. Dos pasos son fundamentales después del mecanizado: Inspeccione la capa blanca.Utilizamos una lupa o un microscopio metalográfico para examinar el borde; si se observa la capa blanca, la pulimos suavemente con papel de lija fino. Dejar la capa refundida supone un problema oculto que puede provocar astillamientos en el futuro. Alivio de tensiones (templado a baja temperatura)Punzones de carburo de tungsteno Pueden quedar tensiones residuales tras el corte. Si es posible, realizamos un revenido a baja temperatura (180–220 °C) para liberar eficazmente las tensiones internas y estabilizar las dimensiones.  Resumen“Cortar” punzones de carburo de tungsteno Sin entrar en detalles, todo se reduce a tres puntos:No utilice una corriente excesiva; realice más pasadas de acabado.Garantizar una refrigeración (lavado) y una eliminación de virutas eficaces.No utilice el punzón inmediatamente después del mecanizado; inspeccione la capa blanca y libere la tensión. Así es como lo hacemos en nuestro taller. Nuestros clientes dicen que nuestras punzonadoras son duraderas y resistentes, no por ningún "truco secreto", sino porque controlamos cuidadosamente cada detalle del proceso.Si tienes problemas con el rendimiento de punzones de carburo de tungstenoHablemos de ello; no hace falta que sea por negocios, a veces intercambiar experiencias no tiene precio.
  • ¿Por qué los punzones de carburo de tungsteno superan al acero en el estampado de alta velocidad?
    ¿Por qué los punzones de carburo de tungsteno superan al acero en el estampado de alta velocidad? Dec 24, 2025
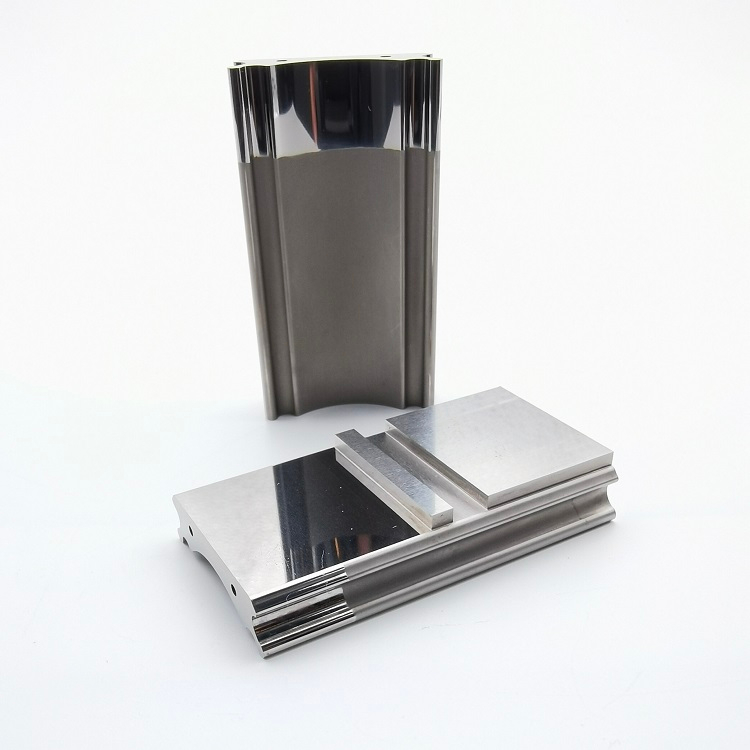
    En el ámbito de la fabricación de precisión, estampado de alta velocidadDestaca como un proceso clave para la producción en masa de componentes metálicos con alta eficiencia, tolerancias ajustadas y calidad constante, ampliamente utilizado en las industrias automotriz, electrónica, aeroespacial y de hardware. Para aprovechar al máximo el potencial de este modo de mecanizado de alta frecuencia e intensidad, el rendimiento de los componentes de las matrices de estampación es crucial, especialmente los punzones, la pieza clave que determina directamente la eficiencia de la producción, la precisión del producto y los costos generales de fabricación. Entre todos los materiales para punzones, carburo de tungstenoHa reemplazado gradualmente al acero tradicional como la primera opción para escenarios de estampado de alta velocidad. Primero, aclaremos el principio de funcionamiento de las matrices de estampación de alta velocidad y la función insustituible de los punzones. La estampación de alta velocidad se basa en el funcionamiento coordinado de... matrices superior e inferiorImpulsado por una máquina de estampado de alta velocidad para realizar estampado continuo, troquelado, plegado, conformado y otros procesos en láminas o tiras metálicas a una frecuencia de cientos a miles de golpes por minuto. El punzón, como componente activo principal de la matriz superior, entra en contacto directo con la pieza para completar el punzonado o conformado en cada golpe. Soporta una gran fuerza de impacto, fricción y extrusión en operaciones repetidas de alta velocidad, y es necesario para mantener una precisión estable sin deformación ni desgaste. La calidad y el rendimiento del material de los punzones no solo afectan la precisión dimensional y el acabado superficial de las piezas terminadas, sino que también influyen en la frecuencia de mantenimiento de la matriz, el ciclo de reemplazo y el tiempo de inactividad de la línea de producción; todos estos factores son fundamentales para la eficiencia de la producción y el control de costos de la empresa. Al comparar los efectos de la aplicación real de punzones de carburo de tungstenoEn el estampado de alta velocidad, la diferencia de rendimiento es evidente entre punzones de acero tradicionales y punzones de acero de alta velocidad. Estos punzones, como el acero de alta velocidad, poseen cierta dureza y tenacidad, además de ser económicos, lo que los hace adecuados para el estampado a baja velocidad en lotes pequeños o para el procesamiento de piezas de baja dureza. Sin embargo, en el estampado de alta velocidad, se exponen sus defectos inherentes: la baja resistencia al desgaste provoca un rápido desgaste de los bordes tras una breve fricción de alta frecuencia, lo que resulta en una menor precisión de las piezas terminadas y un reemplazo frecuente; la baja dureza los hace propensos a deformarse, doblarse o incluso fracturarse bajo una fuerza de impacto alta, lo que afecta la continuidad de la producción; una resistencia a la corrosión insuficiente puede provocar oxidación o acelerar el desgaste en la producción a largo plazo, acortando aún más la vida útil. Estos problemas provocan frecuentes tiempos de inactividad para el reemplazo de matrices, mayores costos de producción y una calidad inestable del producto, lo que dificulta alcanzar la alta eficiencia. requisitos de alta precisión de producción moderna de estampación de alta velocidad.          Por el contrario, los punzones de carburo de tungsteno ofrecen ventajas inigualables en el estampado a alta velocidad, lo que explica su excelente rendimiento. La principal ventaja, y la más destacada, es su altísima dureza y resistencia al desgaste. El carburo de tungsteno tiene una dureza HRA 85-93, muy superior a la del acero tradicional (HRC 60-65), lo que le permite soportar la fricción y el impacto de alta frecuencia a largo plazo en el estampado a alta velocidad sin desgastarse ni desafilarse. Esto prolonga considerablemente su vida útil, que es de 10 a 50 veces mayor que la de los punzones de acero, lo que reduce significativamente la frecuencia de reemplazo de punzones y las paradas de la línea de producción. En segundo lugar, posee una excelente estabilidad dimensional y una alta rigidez. El carburo de tungsteno tiene un bajo coeficiente de expansión térmica, lo que evita la deformación por el aumento de temperatura causado por la fricción a alta velocidad durante el trabajo continuo, lo que garantiza una precisión constante de las piezas estampadas y reduce la tasa de defectos del producto. En tercer lugar, posee una alta resistencia al impacto y a la extrusión. La densa estructura del carburo de tungsteno le permite soportar una gran fuerza de impacto en estampaciones de alta velocidad, sin doblarse ni fracturarse, manteniendo un rendimiento estable durante mucho tiempo. Además, posee una buena resistencia a la corrosión, lo que le permite resistir la oxidación y la corrosión en entornos de producción hostiles, evitando la degradación del rendimiento causada por la oxidación y garantizando aún más la vida útil y la calidad del producto. Estas ventajas hacen que los punzones de carburo de tungsteno se adapten perfectamente a las condiciones de trabajo de alta velocidad, alta frecuencia y alta precisión de la producción moderna de estampación, mejorando eficazmente la eficiencia de la producción y reduciendo los costos de fabricación para las empresas. Como fabricante profesional de componentes del molde de estampaciónTenemos ventajas obvias en punzones de carburo de tungsteno, enfocándonos en materiales de alta calidad y una rica experiencia de procesamiento para brindarles a los clientes un servicio confiable, productos de alto rendimientoEn cuanto a los materiales de carburo de tungsteno, utilizamos principalmente materias primas importadas de alta calidad, que abarcan una variedad de grados, como carburo de tungsteno de grano fino, grueso y ultrafino. Estos materiales se pueden personalizar según los diferentes materiales, espesores y velocidades de estampado de las piezas de estampación para satisfacer las diversas necesidades de producción. Además, contamos con un inventario suficiente de diversos materiales de carburo de tungsteno, lo que permite acortar el ciclo de producción y responder rápidamente a los pedidos urgentes de los clientes, evitando retrasos por escasez de material. En cuanto al procesamiento, contamos con años de amplia experiencia. procesamiento de precisión de carburo de tungstenoDominamos tecnologías de procesamiento avanzadas como rectificado de precisión, electroerosión y recubrimiento de superficies. Nuestro equipo técnico profesional controla rigurosamente la tolerancia dimensional y el acabado superficial de los punzones, garantizando que cada punzón de carburo de tungsteno cumpla con los requisitos de alta precisión del estampado de alta velocidad. También ofrecemos servicios de procesamiento personalizadosDe acuerdo con las necesidades de estampado específicas de los clientes, adaptamos las soluciones de punzón de carburo de tungsteno más adecuadas para ayudar a los clientes a optimizar la eficiencia de producción y la calidad del producto.             En conclusión, en el estampado de alta velocidad, los punzones de carburo de tungsteno superan a los de acero en cuanto a resistencia al desgaste, estabilidad dimensional, resistencia al impacto y vida útil, satisfaciendo a la perfección las exigencias de producción de alta eficiencia y precisión de la industria moderna. Nuestra empresa utiliza materiales importados, diversos y suficientes. materiales de carburo de tungstenoAdemás de nuestra amplia experiencia en procesamiento, ofrecemos punzones de carburo de tungsteno de alta calidad y soluciones personalizadas, ayudando a las empresas a reducir costos de producción, mejorar la calidad de sus productos y aumentar su competitividad en el mercado. Si busca punzones de carburo de tungsteno confiables para la producción de estampado de alta velocidad, somos su socio de confianza. 
¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos