bandera
  • De AgieCharmilles a Waida: Un vistazo al taller que fabrica las máquinas con las tolerancias más estrictas.
    De AgieCharmilles a Waida: Un vistazo al taller que fabrica las máquinas con las tolerancias más estrictas. Sep 14, 2026
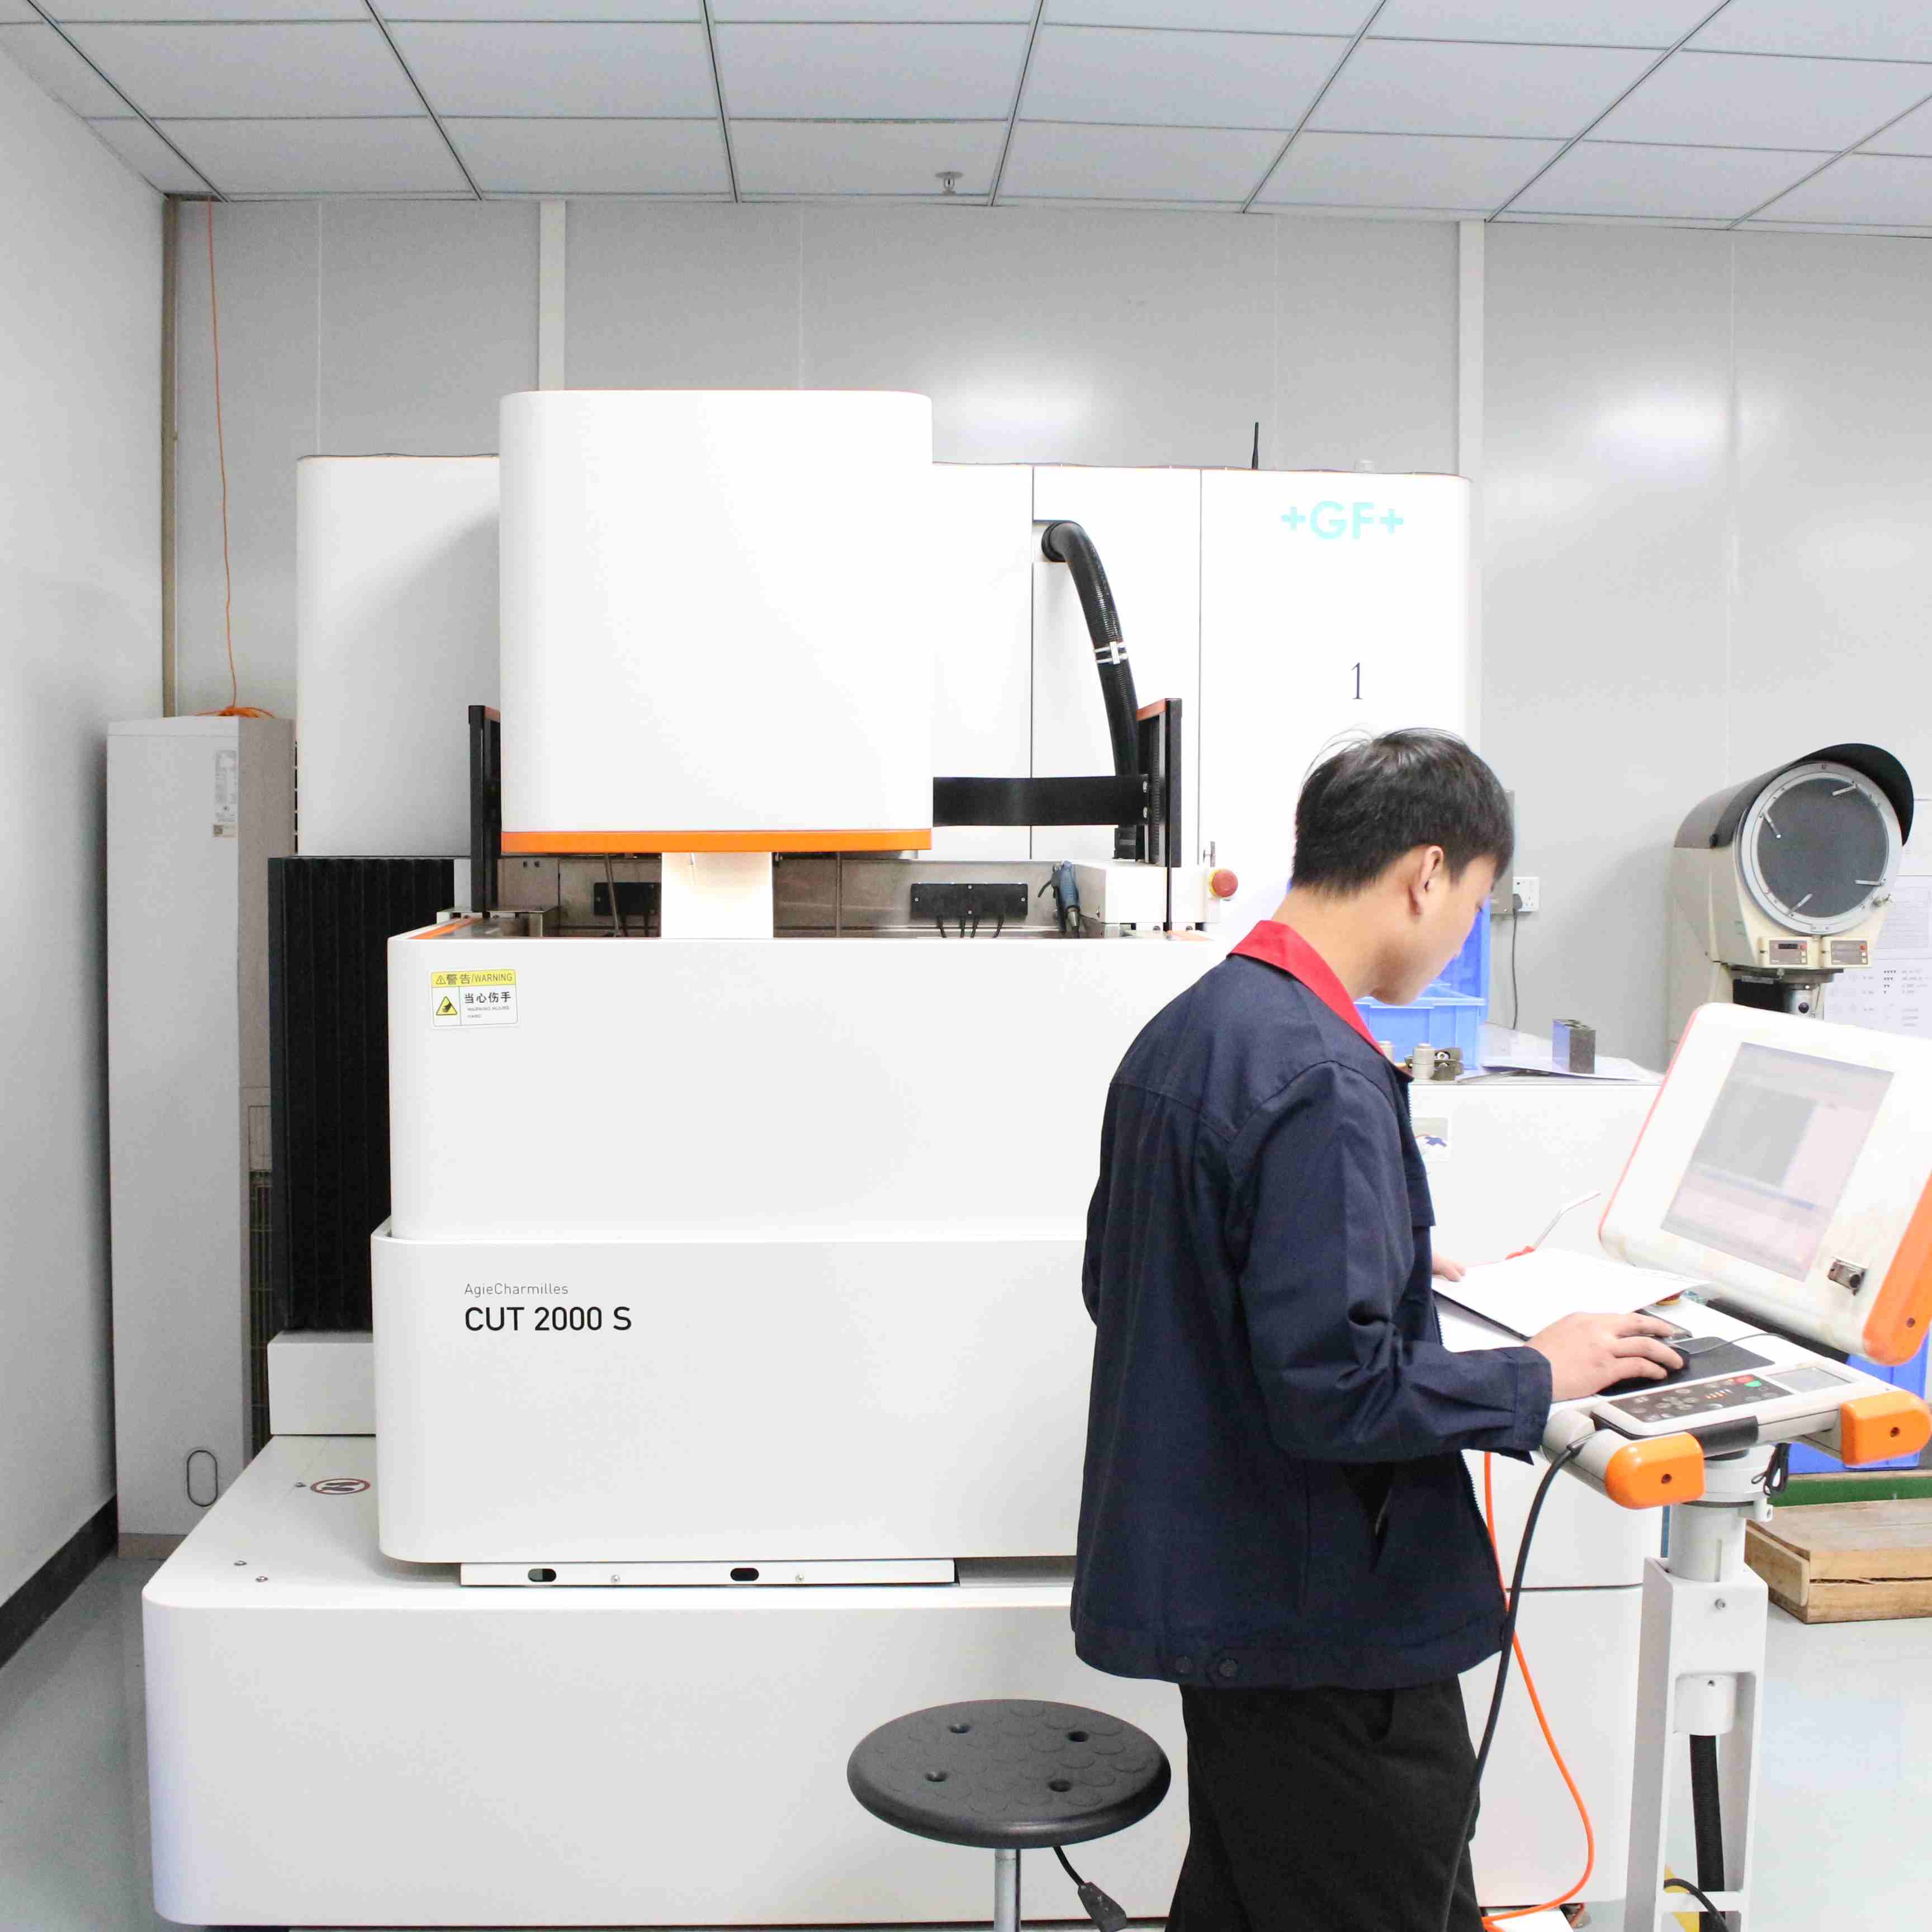
    Revelando cómo los equipos AgieCharmilles y Waida de nivel millón resuelven el problema ±Desafío de precisión de 0,002 mm para Punzones e insertos En Dongguan, las fábricas que fabrican componentes de troqueles de estampado y procesamiento de punzones Se pueden encontrar en todas partes. Al buscar proveedores, muchos gerentes de compras a menudo se enfrentan al mismo dilema: las fábricas pequeñas pueden ofrecer precios muy bajos, pero las piezas terminadas a menudo tienen tolerancias inestables. Después del ensamblaje, el molde puede atascarse o tener una holgura irregular, lo que eventualmente acorta el molde.’su vida útil. ¿Por qué un mismo dibujo puede dar como resultado un rendimiento tan diferente en términos de precisión y vida útil del troquel de una fábrica a otra? Hoy no hablaremos en términos vagos. En cambio, permítanos mostrarle la “equipo pesado” en nuestro taller—qué pueden aportar exactamente estas máquinas importadas de nivel millonario a sus piezas.  El mecanizado por electroerosión por hilo no es solo “Corte” — Es una artesanía de precisión Mucha gente piensa Electroerosión por hilo es solo para “cortando una forma.” Pero en aplicaciones de estampado de alta gama, la electroerosión por hilo determina la precisión del contorno y la calidad de la superficie. puñetazos. En Dongguan, muchas pequeñas fábricas aún utilizan máquinas de electroerosión por hilo de velocidad media o de gama básica. El acabado superficial es deficiente, las marcas del hilo son evidentes y se requiere una gran cantidad de pulido manual posterior, lo que puede provocar fácilmente deformaciones.Nuestro taller está equipado con varias máquinas de electroerosión por hilo suizas GF AgieCharmilles de alta gama, incluidas la CUT 2000S, la CUT 200Bp y la 240SLp, así como las japonesas Seibu M50 y Sodick AQ-400L. Tomemos como ejemplo la CUT 2000S: su sistema automático de enhebrado de cables y La fuente de alimentación de descarga inteligente no solo mejora la eficiencia del mecanizado en más de un 30 %, sino que también proporciona una calidad de superficie similar a la de un espejo. Garantía de precisiónNuestro proceso de electroerosión por hilo puede lograr una precisión de mecanizado estable. ±0,002 mm. Esto significa que para sus dibujos con tolerancias estrictas como ±0,003 mm o ±Con una precisión de 0,005 mm, no solo podemos fabricarlos, sino también producirlos en grandes cantidades con una alta consistencia, sin necesidad de retrabajos ni ajustes repetidos.  Corrección final a nivel de micras — Rectificado de perfil óptico ¿Es la electroerosión por hilo el final del proceso? Para punzones de verdadera precisión, todavía no. Hemos introducido 2 máquinas ópticas CNC japonesas Waida PGX-2500SP rectificado de perfiles máquinas, junto con 14 rectificadoras de superficies de precisión. Waida’su posición en rectificado óptico No necesita presentación, y su precisión de rectificado puede alcanzar los 0,001 mm. Cuando puñetazos Cuando se produce una microdeformación tras un tratamiento térmico, o cuando se requiere un filo de corte extremadamente afilado, la PGX-2500SP puede realizar una eliminación de material de ultraprecisión bajo monitorización por proyección óptica en tiempo real. Esta es una brecha técnica que las pequeñas fábricas que no cuentan con equipos de rectificado de alta gama no pueden cubrir.—confiar únicamente en trabajadores experimentados' “tacto manual”—Simplemente no puede superarlo.  Control de procesos interno completo — Se acabaron los retrasos en la subcontratación. Además de los equipos de alta gama mencionados anteriormente, también contamos con máquinas de electroerosión Mitsubishi EA8A, rectificadoras cilíndricas WM831, rectificadoras sin centros SC-305, así como pulidoras Toyo SMAP y máquinas de lapeado Multi LAP. ¿Qué quiere decir esto? Esto significa que desde el corte por hilo, EDM, rectificado interno/externo, hasta el acabado final. En cuanto al pulido, hemos logrado un control total del proceso internamente. En Dongguan, muchas pequeñas fábricas necesitan subcontratar varios procesos a diferentes talleres asociados cuando gestionan pedidos complejos. Cuando surge un problema de dimensiones, todos empiezan a pasarse la responsabilidad entre sí.Con nosotros, todo el proceso se controla internamente, por lo que la responsabilidad y la calidad son claras y trazables. Palabras finales La inversión de millones en equipos no es para aparentar. Es para el momento en que nos traiga un dibujo con tolerancias extremadamente ajustadas o materiales difíciles de mecanizar, y podamos decir con seguridad: “Podemos lograr esta precisión de forma estable.” Si su molde presenta una vida útil corta, un ajuste inestable o requiere ajustes repetidos por ensayo y error durante la depuración, no dude en enviarnos sus planos. No competimos por el precio más bajo.—Competimos para ver quién puede hacer que sus moldes duren más y funcionen de forma más estable. 
  • Por qué la "desviación del perfil de electroerosión por hilo ±0,002 mm" es un desafío de ingeniería de sistemas, y no solo una especificación de la máquina.
    Por qué la "desviación del perfil de electroerosión por hilo ±0,002 mm" es un desafío de ingeniería de sistemas, y no solo una especificación de la máquina. Sep 04, 2026
    Meta descripción: Una desviación de perfil de ±0,002 mm en un Electroerosión por hilo El dibujo parece un solo número, pero en realidad requiere cinco enlaces estrictamente controlados: cable, electricidad, agua, ruta y entorno. He aquí por qué esta especificación es realmente un problema de ingeniería de sistemas y qué buscar en un Electroerosión por hilo de precisión pareja. En cualquier molde de precisión o matriz de estampado En el dibujo, a menudo encontrarás una nota como esta:"Desviación máxima admisible del perfil: ±0,002 mm."Para alguien que no esté familiarizado con la electroerosión por hilo, esa línea puede parecer simplemente otra tolerancia. Pero para un experto Electroerosión por hilo lento (WEDMPara el operador, esas dos micras son una llamada de atención. Significan que, desde la selección de la máquina y los parámetros eléctricos hasta el estado del cable, la calidad del agua, la trayectoria de corte e incluso la temperatura del taller, cada eslabón de la cadena debe reservar espacio para esas dos micras. Si alguno de esos enlaces falla, la pieza no pasará la inspección.Este artículo explica por qué una precisión de ±0,002 mm supone fundamentalmente un reto de ingeniería de sistemas, y qué debe esperar un comprador B2B de un socio serio en el sector del mecanizado por electroerosión de precisión. ¿Qué significa realmente ±0,002 mm?Para poner esta cifra en perspectiva:l 2 micras = 0,002 mml Un cabello humano tiene aproximadamente 70 micras de diámetro.l Eso significa que la desviación permitida es menor a 1/35 del grosor de un cabello.Ningún componente de una máquina de electroerosión por hilo, por sí solo, puede lograr un perfil de 2 micras. Este valor solo se alcanza cuando el hilo, la energía eléctrica, el agua dieléctrica, la trayectoria de la herramienta y las condiciones ambientales se ajustan de forma conjunta. Esa es la esencia de la ingeniería de sistemas: un resultado final que surge del conjunto, no de la suma de sus partes.Los 5 eslabones críticos en un proceso de electroerosión por hilo de precisión 1. Selección del alambre del electrodo y control de la tensiónLa "herramienta de corte" en el mecanizado por electroerosión por hilo no es una fresa maciza, sino un hilo de electrodo de latón o molibdeno de tan solo 0,10 a 0,30 mm de espesor. Este hilo ya tiene su propia tolerancia de diámetro.Por qué es importante:l Si un alambre de latón de Ø0,25 mm tiene en realidad un diámetro 0,002 mm mayor, el espacio de descarga se ensancha y el perfil final se desplaza hacia afuera.l Si la tensión del alambre fluctúa, este vibra durante el corte, y esa vibración se transmite directamente a la superficie de la pieza de trabajo en forma de ondas o dispersión dimensional.Así es como se ve bien:l Alambre de electrodo de grado de precisión con diámetro estrictamente controlado.l Monitorización continua del desgaste con compensación durante el proceso.l Un sistema de control automático de tensión que mantiene la fluctuación de la tensión dentro de un rango estrecho incluso a altas velocidades del cable.Este es un aspecto en el que las máquinas de gama básica y las de gama alta presentan diferencias notables. La tensión de circuito cerrado no es opcional para trabajos con una precisión de ±0,002 mm. 2. Ajuste preciso de los parámetros de descargaEl mecanizado por electroerosión por hilo elimina material mediante descargas eléctricas pulsadas. Cada pulso crea un pequeño cráter, cuya profundidad viene determinada por la energía del pulso.La disyuntiva fundamental:Mayor energía de descargaMenor energía de descargaCorte más rápidoCorte más lentoSuperficie más rugosaSuperficie más lisaDesviación de perfil mayorDesviación de perfil más ajustada Para lograr una precisión de perfil de ±0,002 mm, la pasada de acabado debe ejecutarse con muy baja energía:l Ancho de pulso más estrechol Corriente máxima más bajal A menudo se utiliza una "fuente de alimentación no electrolítica" o un "circuito de acabado ultrafino" específico para el corte final de la capa de acabado.La desventaja es bien conocida: reducir el tiempo puede 3–4 veces comparado con un corte de desbaste. Esa es una de las razones por las que el micro-Electroerosión de precisión El trabajo nunca se presupuesta a bajo precio: el tiempo de máquina es real. 3. El impacto oculto de la calidad del agua y la filtraciónEste es el eslabón más pasado por alto de la cadena, y uno de los más perjudiciales cuando se ignora.El mecanizado por electroerosión por hilo utiliza agua desionizada como el dieléctrico. El resistividad de esa agua controla directamente la estabilidad de la brecha de descarga:l Resistividad demasiado baja → la energía de descarga se dispersa → la brecha se ensancha → el perfil se vuelve sobredimensionadol Resistividad demasiado alta → la descarga se vuelve inestable → rotura del cable y chispas anormalesPara ±0,002 mm, la banda de control típica es:l La resistividad se mantuvo estable por encima de 1 × 10⁵ Ω·cml Sustitución de tanques de resina según un calendario fijo.l Filtración de alta eficiencia que mantiene limpia la zona de mecanizado.El estado del tanque de resina y la clasificación en micras de los elementos filtrantes se reflejan, línea por línea, en la precisión del perfil final. Un taller que no le da la importancia debida a su sistema de agua no puede mantener una filtración de 2 micras. 4. Inteligencia de procesos en la ruta de corte y asignación de material.Dos ingenieros de procesos experimentados pueden recibir el mismo plano, programar dos trayectorias diferentes y obtener dos resultados muy distintos. La planificación de trayectorias es donde la experiencia se hace evidente en la pieza.La estrategia estándar de múltiples pasadas para ±0,002 mm:1. Corte tosco — eliminar la mayor parte del material y liberar la tensión interna2. Corte de semiacabado — corregir cualquier deformación causada por la liberación de tensión3. Corte final (corte de desbaste) — alcanzar el tamaño y la calidad de superficie finalesCada pasada tiene un desplazamiento calculado con precisión, derivado de:l Espesor del materiall Complejidad geométrical El comportamiento de la máquina específicaSi el margen de seguridad es demasiado amplio, la pasada final no podrá eliminar las marcas de la pasada anterior. Si es demasiado ajustado, es posible que la pasada final no alcance la superficie de referencia. La intuición para estos valores se adquiere a lo largo de años de pruebas y datos acumulados, no a partir de una hoja de parámetros. 5. La influencia de la temperatura y el ambiente.La última variable, y la más subestimada, es el entorno ambiental.l Un error de 2 micras es perfectamente aceptable en un taller con temperatura constante de 20 °C ± 0,5 °C.l En un entorno no controlado, incluso una fluctuación de ±2 °C puede consumir la mayor parte de la tolerancia debido a la expansión y contracción térmica de la pieza de trabajo.Por eso, los talleres de electroerosión por hilo de precisión invierten en:l Aire acondicionado de temperatura constantel Largos tiempos de ecualización antes del mecanizadol Gestión del flujo de refrigerante y aire alrededor del área de trabajoUn proveedor que mecaniza piezas de precisión en una fábrica convencional, incluso con una máquina excelente, tendrá dificultades para mantener una precisión de 2 micras de forma constante. Por qué esto es importante para tu proyectoSi su plano requiere una desviación de perfil de ±0,002 mm, no está comprando un servicio de mecanizado. Está comprando acceso a un sistema controlado:l Una máquina con tensión de cable de circuito cerradol Un generador con circuitos de microacabadol Un sistema de agua con resistividad establel Un ingeniero de procesos que sabe cómo planificar el camino.l Un taller que mantiene una temperatura constante durante todo el año.Cualquier eslabón débil y la cadena se rompe. Por eso, algunos puestos de trabajo simplemente no son adecuados para todas las fábricas, independientemente de lo que diga su publicidad.¿Busca un socio para el mecanizado por electroerosión de precisión por hilo?En Dongguan HongYu Compañía de Moldes, Ltd.Una desviación de perfil de ±0,002 mm es un objetivo de producción diario, no una solicitud especial. Nuestra capacidad se basa en:l AgieCharmilles, Sodick y Waida Plataformas de electroerosión de hilo lento de alta gamal A taller de temperatura constante con humedad controladal Interno sistemas de agua desionizada con monitorización continua de la resistividadl A base de datos de corte de múltiples pasadas Perfeccionado a lo largo de 19 años de trabajo de exportación.l 19+ años de experiencia dedicada al servicio Clientes B2B europeos y japoneses en los sectores de automoción, electrónica, encapsulado de circuitos integrados y maquinaria industrial. Trabajamos directamente con fabricantes de moldes, constructores de matrices de estampado y fabricantes de piezas de precisión que necesitan tolerancias en las que puedan confiar plenamente, y que necesitan un socio que pueda explicar, en un lenguaje sencillo, en qué se invierte cada micra de su tolerancia. Envíanos tu dibujo y te diremos con sinceridad si es viable construirlo y cómo.👉 sales01@dghongyumold.com para una revisión de viabilidad en el plazo de un día hábil. 
  • Cómo cortar punzones de carburo de tungsteno sin que se agrieten
    Cómo cortar punzones de carburo de tungsteno sin que se agrieten Jun 26, 2026
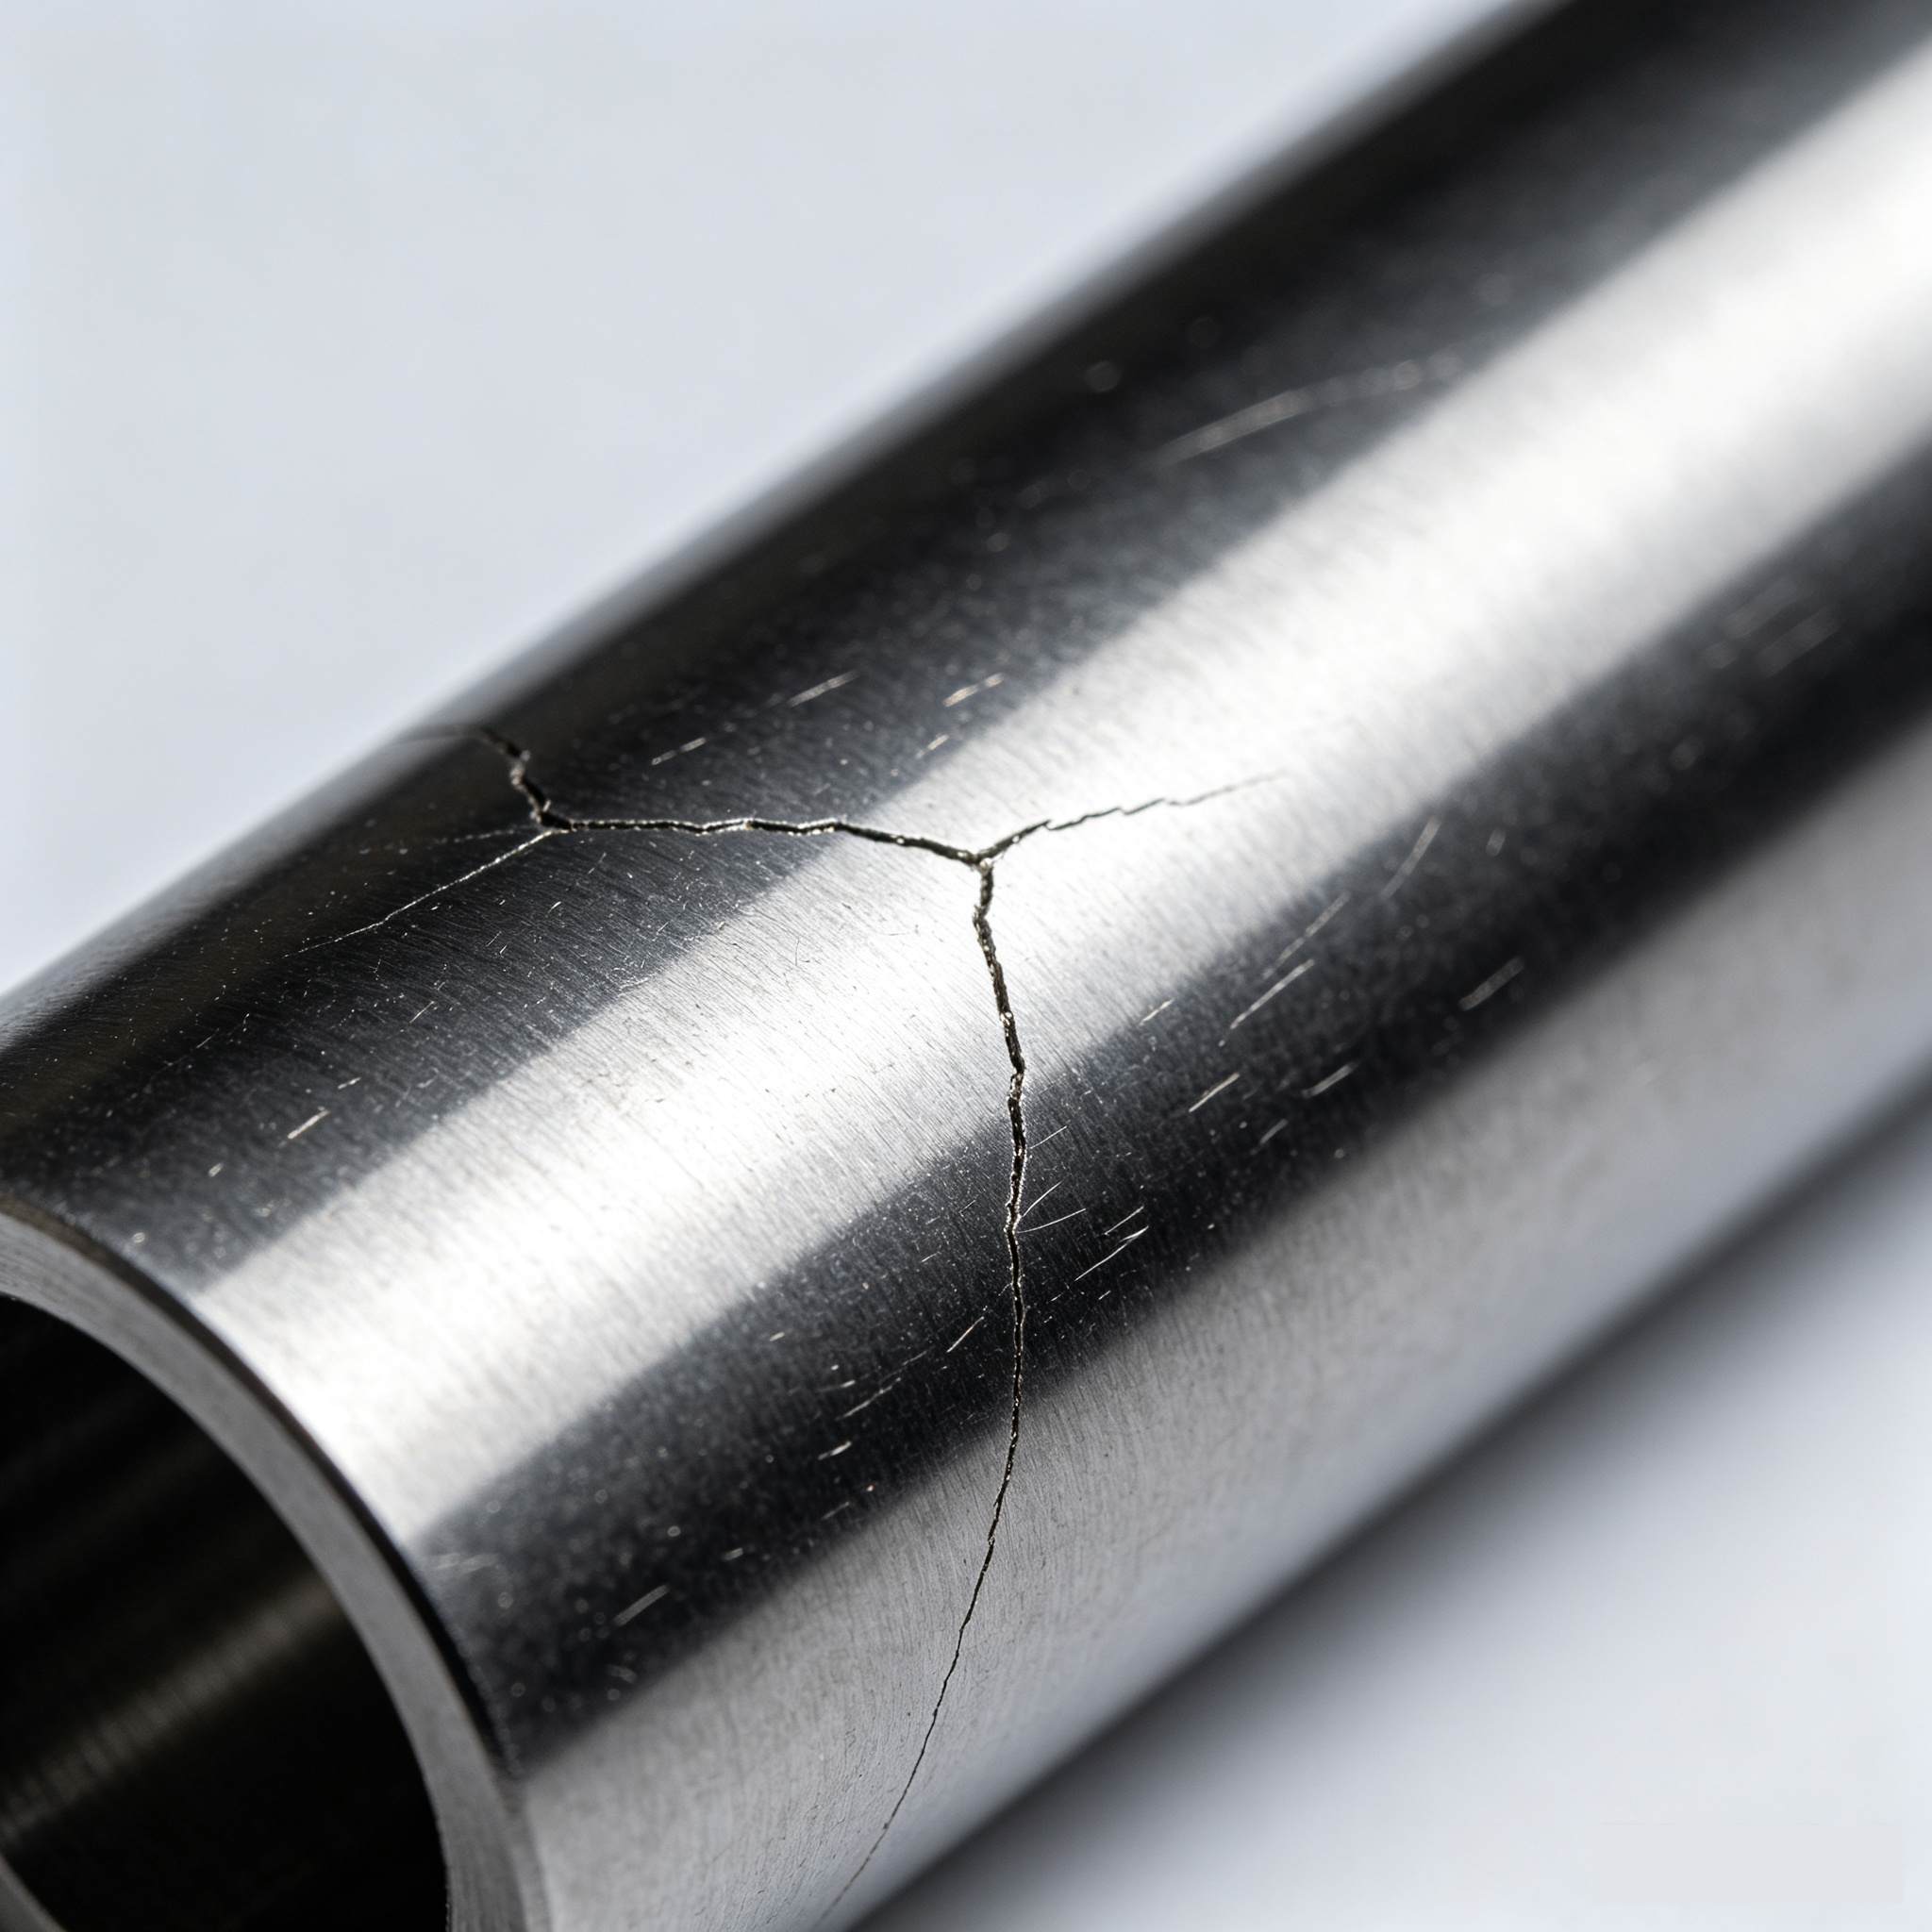
    ¿Por qué el carburo de tungsteno es propenso a agrietarse?     Carburo de tungsteno La aleación dura se produce mediante la sinterización de polvo de carburo de tungsteno con un aglutinante de cobalto. Su dureza puede alcanzar los 89-93 HRA, pero su elongación es extremadamente baja; en pocas palabras, es "dura pero frágil". Electroerosión por hilo El mecanizado por descarga eléctrica (EDM) convencional funciona erosionando el metal con chispas eléctricas de altísima temperatura. Las temperaturas localizadas e instantáneas pueden alcanzar miles de grados, para luego enfriarse rápidamente en el fluido dieléctrico. Este ciclo de calentamiento y enfriamiento genera tensiones térmicas. Si los parámetros no son los adecuados, se desarrollan microfisuras en la superficie. Cuando el punzón se utiliza posteriormente para estampar, estas fisuras se propagan bajo la acción de la fuerza, provocando astillamiento o rotura completa. Por lo tanto, la clave para cortar carburo de tungsteno no reside en si se puede cortar, sino en cómo controlar el aporte de calor y las velocidades de enfriamiento.   Electroerosión por hilo: Es fundamental ajustar correctamente los parámetros. Utilizamos principalmente electroerosión por hilo para la fabricación. punzones de carburo de tungstenoLos siguientes parámetros no son negociables: No utilice corriente excesivaMuchos operarios suponen que una corriente más alta implica un corte más rápido. En el caso del carburo de tungsteno, una corriente más alta profundiza la zona afectada por el calor y engrosa la capa blanca (capa refundida). Esta capa es un caldo de cultivo para las grietas. Nuestro método: Utilizar una corriente moderada para el desbaste. Para el acabado, reducir la corriente a un tercio (o menos) del valor del desbaste. Es preferible realizar una pasada adicional que cortar rápido y arriesgarse a que se produzcan grietas térmicas. Mantenga el ancho del pulso corto.Los pulsos más largos implican mayor energía por pulso y una erosión más rápida, pero también mayor daño. Normalmente controlamos la duración de los pulsos entre 2 y 6 microsegundos, y utilizamos pulsos inferiores a 2 microsegundos para el acabado. Monitor de resistividad dieléctrica    Si la resistividad del agua desionizada es demasiado baja, pueden producirse arcos eléctricos que dañen la superficie de trabajo. Mantenemos la resistividad entre 10 y 15 kΩ·cm; esto se comprueba en cada turno y se reemplaza la resina según sea necesario. Mantenga una velocidad de cable estable. Si la velocidad es demasiado alta, el alambre puede romperse; si es demasiado baja, la evacuación de las virutas se ve afectada. Ajustamos la velocidad entre 4 y 6 m/min, según el diámetro del alambre y el grosor de la pieza, lo que garantiza una limpieza eficaz sin vibraciones. Utilizar múltiples pasadas como estándarSiempre realizamos al menos tres pasadas en los punzones de carburo de tungsteno: desbaste → acabado 1 → acabado 2. La energía de corte se reduce con cada pasada; la pasada final es como un suave "barrido", que produce una capa blanca casi invisible y una rugosidad superficial (Ra) mejor que 0,8 μm.  Perforación por electroerosión: Los agujeros pequeños son los más difíciles. Puñetazos Es posible que se necesiten orificios de lubricación o de ventilación de tan solo 0,3 mm, un trabajo para la perforación por electroerosión.El mayor desafío aquí es la eliminación de virutas. Si los residuos no se eliminan, provocan descargas repetidas en la pared del orificio, lo que causa quemaduras en la superficie o, en casos graves, grietas. Nuestras mejores prácticas:Utilice electrodos de tubo de cobre rectos; los tubos doblados se desviarán y quemarán la pared del orificio.Asegúrese de que la presión de descarga sea suficiente para que los residuos sean expulsados ​​eficazmente.No alimente demasiado rápido; ante el primer signo de cortocircuito, retírelo inmediatamente; nunca fuerce el electrodo. Post-EDM: ¿Qué viene después? El corte no es el final. Dos pasos son fundamentales después del mecanizado: Inspeccione la capa blanca.Utilizamos una lupa o un microscopio metalográfico para examinar el borde; si se observa la capa blanca, la pulimos suavemente con papel de lija fino. Dejar la capa refundida supone un problema oculto que puede provocar astillamientos en el futuro. Alivio de tensiones (templado a baja temperatura)Punzones de carburo de tungsteno Pueden quedar tensiones residuales tras el corte. Si es posible, realizamos un revenido a baja temperatura (180–220 °C) para liberar eficazmente las tensiones internas y estabilizar las dimensiones.  Resumen“Cortar” punzones de carburo de tungsteno Sin entrar en detalles, todo se reduce a tres puntos:No utilice una corriente excesiva; realice más pasadas de acabado.Garantizar una refrigeración (lavado) y una eliminación de virutas eficaces.No utilice el punzón inmediatamente después del mecanizado; inspeccione la capa blanca y libere la tensión. Así es como lo hacemos en nuestro taller. Nuestros clientes dicen que nuestras punzonadoras son duraderas y resistentes, no por ningún "truco secreto", sino porque controlamos cuidadosamente cada detalle del proceso.Si tienes problemas con el rendimiento de punzones de carburo de tungstenoHablemos de ello; no hace falta que sea por negocios, a veces intercambiar experiencias no tiene precio.

¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos