Habiendo trabajado con punzones de carburo de tungsteno Durante muchos años, me han hecho con frecuencia esta pregunta: ¿Cuál es la cantidad óptima de margen que se debe dejar durante la pasada final del mecanizado de precisión por trefilado lento?
Para ser honesto, solía confiar únicamente en la intuición.—Se asumía que cualquier herramienta funcionaría. Esto cambió cuando un grupo de clientes reportó una durabilidad inconsistente: algunas cuchillas podían soportar hasta 300 000 usos, mientras que otras se rompían después de solo 100 000. Tras la inspección, se descubrió que el problema radicaba en el margen de tolerancia dejado durante la reparación final de la cuchilla.
Desde entonces, hemos probado los cinco niveles de espesor.—0,01 mm, 0,015 mm, 0,02 mm, 0,025 mm y 0,03 mm—Y hoy presentaremos los resultados en detalle.
Corte lento del alambre El proceso de mecanizado del carburo de tungsteno se basa en el principio de eliminación capa por capa mediante descarga eléctrica. Durante el desbaste, se aplica alta energía para un procesamiento rápido, pero esto deja una "capa blanca" en la superficie.—representa la microestructura solidificada nuevamente. Esta capa es dura pero frágil y contiene microfisuras; si no se elimina por completo, puede servir como punto de inicio para fisuras durante estampado.
El objetivo de la operación de pulido final es eliminar por completo esta capa blanca, consiguiendo una superficie lisa con un mínimo de tensión.
Si el espacio restante es demasiado grande y el corte final es demasiado profundo, se formarán nuevas capas blancas y las dimensiones pueden desviarse fácilmente de las especificaciones.
El margen restante es demasiado estrecho; la capa blanca que queda debajo del primer corte no se elimina por completo, lo que resulta en un blanqueamiento ineficaz.
Por lo tanto, este número debe ser exactamente correcto.

condición del experimento :
Autorización final | rugosidad superficial (Real academia de bellas artes) | Espesor de la capa blanca | estabilidad dimensional | mérito general |
0,01 mm | 0,6μm | Aproximadamente 2–3 μde tamaño m, con partículas residuales ocasionales | preferiblemente | transitorio, pero inestable |
0,015 mm | 0,5μm | Aproximadamente 1–2 μde tamaño m, esencialmente limpio | bien | recomendar |
0,02 mm | 0,45μm | <1 μm, limpio | bien | óptimo |
0,025 mm | 0,4μm | limpio | Hay ligeras fluctuaciones. | Disponible, pero el control del tamaño es más complicado. |
0,03 mm | 0,35μm | limpio | La fluctuación es pronunciada. | No se recomienda debido a los importantes riesgos relacionados con el tamaño. |
Nuestras pruebas demuestran que KG7 carburo de tungsteno Con un espesor de 8 mm, se logra un rendimiento general óptimo cuando el margen de afilado final de la herramienta se mantiene en 0,02 mm.
¿Por qué este número?
En primer lugar, un espesor de 0,02 mm es suficiente para penetrar completamente la capa blanca que dejó el corte anterior. Tras el corte, la muestra se sometió a una prueba de microdureza y no se observó ninguna capa de ablandamiento significativa en la superficie.
En segundo lugar, una profundidad de corte de 0,02 mm no es significativa para carburo de tungsteno y no crea zonas adicionales afectadas por el calor debido a una energía de descarga única excesiva. La rugosidad superficial se puede lograr en aproximadamente Ra 0,45. μm, que es suficiente para el puñetazo solicitud.
En tercer lugar, exhibe una excelente estabilidad dimensional. Incluso con una tolerancia ligeramente mayor (0,03 mm), aunque la superficie se vuelve más lisa, una profundidad de corte excesiva puede causar fluctuaciones en la deflexión del alambre, lo que conlleva una menor consistencia dimensional. Dada la tolerancia requerida de ±0,002 mm, este riesgo no merece la pena.
Por supuesto, 0,02 mm no es una solución universal. También hemos probado carburo de tungstenocon diferentes espesores:
· Para el espesor ≤5 mm: la tolerancia se puede establecer en 0,015 mm, ya que las placas delgadas disipan el calor rápidamente y su capa blanca es inherentemente delgada.
· Para espesores de 10–15 mm: Se recomienda reducir el margen a 0,025 mm, ya que las placas más gruesas desarrollan una capa blanca más profunda durante el desbaste y requieren un margen adicional para una penetración completa.
· Espesor > 15 mm: Generalmente no recomendamos cortar todo el espesor en una sola pasada con corte de alambre a baja velocidadEsto puede provocar grietas. En su lugar, recomendamos realizar primero un corte por hilo para crear una ranura preliminar, dejando un espacio de 0,5 mm para el posterior rectificado en la fresadora.
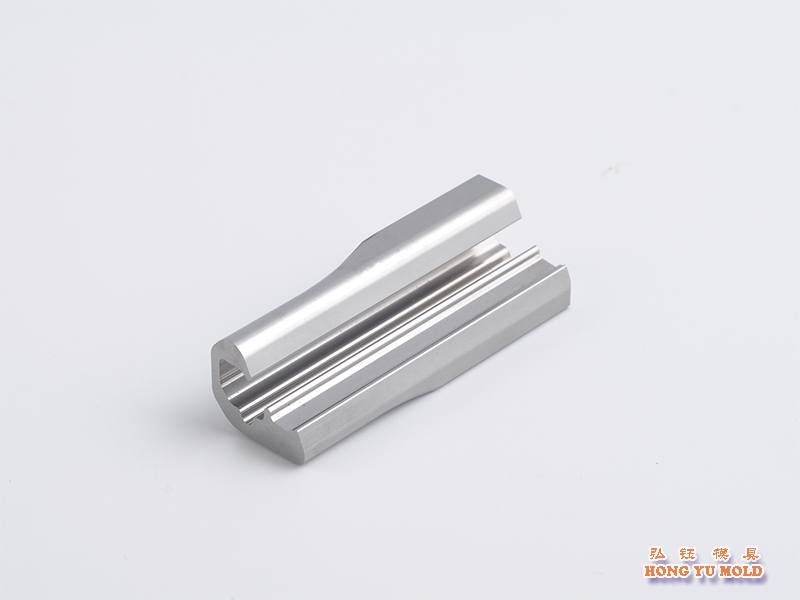
La cantidad de material que queda después de la pasada de afilado final al realizar un corte de alambre lento en carburo de tungsteno No es un valor fijo; depende del tipo de material, el espesor y los parámetros de desbaste.
Sin embargo, si es nuevo en este proceso o le falta confianza, comenzar con un diámetro de 0,02 mm es muy poco probable que genere errores. Actualmente, el 90% de nuestros carburo de tungsteno puñetazos Cumple con esta especificación, y los comentarios de los clientes indican una vida útil estable con una reducción significativa en las tasas de astillamiento.
Así es como se hacen los moldes.—No existe una fórmula mágica; simplemente se trata de prestar mucha atención a cada dígito después del punto decimal.
Si también estás haciendo carburo de tungsteno puñetazosNo dudes en contactarnos para conversar. No es necesario realizar ningún pedido.—Intercambiar ideas sobre el proceso de fabricación sería estupendo.


© 2026 © HONGYU MOULD LIMITED. Reservados todos los derechos.
 Red IPv6 compatible