bandera
  • Control de tolerancias para piezas de troqueles de estampado: 5 puntos clave
    Control de tolerancias para piezas de troqueles de estampado: 5 puntos clave Aug 21, 2026
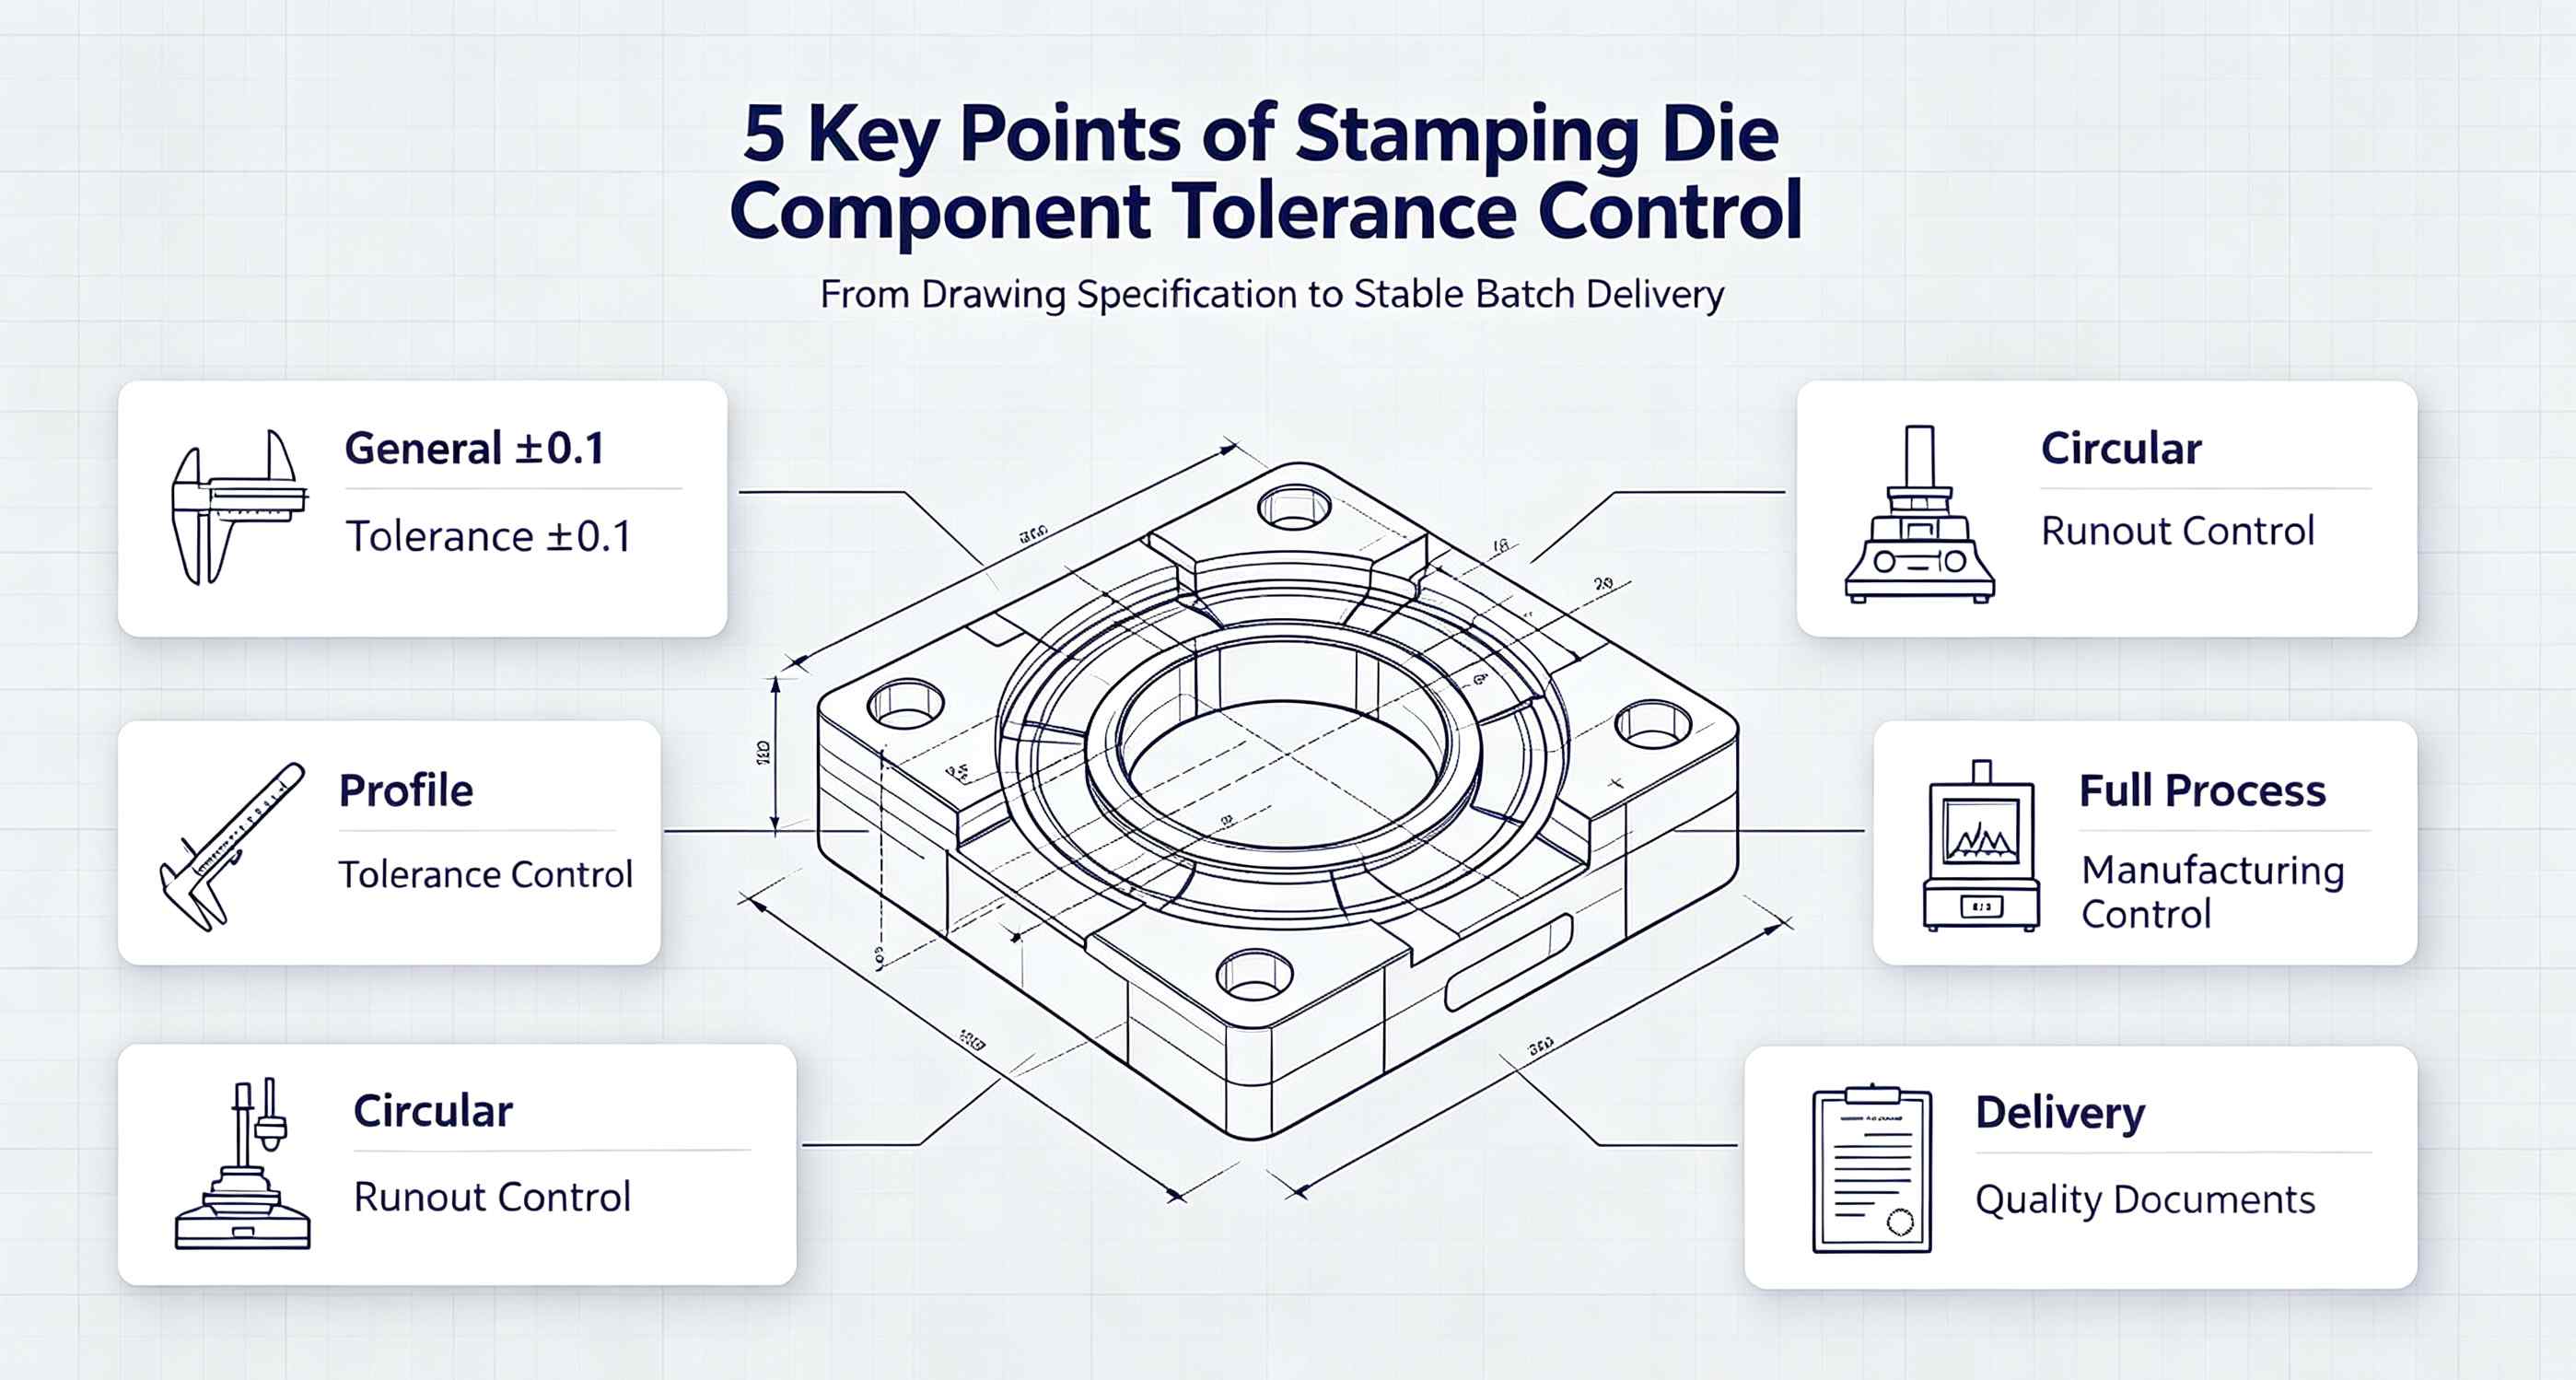
    En el industria de troqueles de estampadoEl control de tolerancias es el factor principal que determina la vida útil de la herramienta y la calidad del producto. Al abastecer componentes de troquelesLos compradores de los sectores automotriz y de electrodomésticos en Europa y América del Norte evalúan primero la comprensión y ejecución de las tolerancias por parte de un proveedor. Este artículo desglosa 5 dimensiones clave para ayudarle a dominar el control de tolerancias para piezas de troqueles de estampado.1. Comprensión de la "Tolerancia general ±0,1"  Muchos planos especifican "Tolerancia general ±0,1" en el cajetín o en las notas generales. Sin embargo, esto no significa que todas las dimensiones puedan mecanizarse con una precisión de ±0,1.Ámbito de aplicación: Se aplica únicamente a dimensiones lineales y angulares sin indicaciones de tolerancia individuales.Excepciones: Las superficies de acoplamiento, las superficies funcionales y las dimensiones de posicionamiento suelen tener tolerancias más estrictas (por ejemplo, ±0,01 o +0,005).Normas de la industria: ISO 2768-m (clase media) corresponde a ±0,1; ISO 2768-f (clase fina) corresponde a ±0,05.Consejo para compradores: Siempre verifique primero la tolerancia general indicada en el título y luego busque cualquier especificación de tolerancia especial. La combinación de ambas le permitirá conocer el requisito de precisión real de la pieza. 2. Tolerancia geométrica: Perfil de una superficie  El perfil de una superficie (símbolo ⌒) es una de las tolerancias geométricas más comunes en troqueles de estampadoControla la precisión de la forma de superficies curvas o contornos complejos.Indicaciones típicas: ⌒ 0,01 A (Perfil de 0,01 mm con respecto al punto de referencia A)Reto del proceso: Los requisitos de alto nivel a menudo exigen rectificado CNC o electroerosión (EDM) en lugar de un simple fresado.Método de inspección: Máquina de medición por coordenadas (MMC) o perfilómetro.Punto clave: cuanto menor sea la tolerancia del perfil, mejor será la intercambiabilidad de piezas de matriz y cuanto más uniformes sean las piezas estampadas.3. Tolerancia geométrica: Desviación circular  El descentramiento circular (símbolo ↙) controla principalmente la concentricidad de las piezas giratorias, como por ejemplo: puñetazos, pasadores guíay rodillos.Anotación típica: ↙ 0,01 A (Excentricidad circular de 0,01 mm con respecto al punto de referencia A)Factores clave que influyen:Excentricidad de sujeciónDeformación térmica durante el rectificadoCalidad de los agujeros centralesGarantía de proceso: El uso de un sistema de montaje de dos centros y múltiples pasadas de rectificado de acabado permite controlar de forma fiable la excentricidad dentro de 0,01 mm.Idea errónea común: La desviación circular no es lo mismo que la coaxialidad. La desviación es un error compuesto (que incluye redondez, coaxialidad y rectitud del eje), por lo que su cumplimiento es un requisito más estricto. 4. Cómo garantizar la coherencia mediante el control de procesos El control de tolerancias va más allá de las anotaciones en los planos; debe ejecutarse rigurosamente durante todo el proceso de fabricación.① Pretratamiento del material El acero debe someterse a un recocido de alivio de tensiones antes del mecanizado en bruto para eliminar las tensiones internas y reducir la deformación posterior.Para piezas de alta precisión (puñetazos, cavidades de inserción), se recomienda el tratamiento térmico al vacío para controlar la distorsión dentro de 0,02 mm.② Inspección en proceso Tras cada operación, realice una inspección de la primera pieza en las dimensiones críticas. Ajuste los parámetros inmediatamente si se detectan desviaciones.Para la producción por lotes, utilice el SPC (Control Estadístico de Procesos) para supervisar las tendencias dimensionales y detectar desviaciones con antelación.③ Control ambiental Rectificado de precisión Los talleres deben mantener una temperatura constante de 20 ± 2 °C para evitar errores de dilatación térmica.Antes de realizar la medición, deje que las piezas se estabilicen en una sala con temperatura controlada durante al menos 2 horas.5. Documentación de calidad para la entrega  Los clientes europeos y estadounidenses suelen requerir los siguientes documentos al momento de la entrega:Certificado de inspección: Enumera los valores medidos reales de todas las dimensiones críticas, comparados con las tolerancias del plano.Informe de tolerancia geométrica: Datos reales sobre perfil, desviación y otros requisitos de tolerancia geométrica y dimensional (GD&T).Certificado de materiales: Composición química y registros del tratamiento térmico del acero utilizado.Resumen en una frase: El control de tolerancias no se trata de "si se puede hacer una vez", sino de "si se puede reproducir de forma consistente". Los proveedores con sistemas sólidos de control de procesos e inspección son aquellos con los que vale la pena establecer relaciones de colaboración a largo plazo.Tabla resumen Punto claveContenido principalPrioridad del compradorTolerancia general ±0,1Comprender el alcance; distinguirlo de las tolerancias especiales.⭐⭐⭐Control de perfilPrecisión de la superficie; afecta la consistencia de las piezas estampadas.⭐⭐⭐⭐Control de salidaConcentricidad de las piezas giratorias; afecta la vida útil del troquel.⭐⭐⭐⭐Consistencia del procesoControl de ciclo completo: material, inspección, entorno.⭐⭐⭐⭐⭐Documentos de entregaInformes de inspección, certificados de materiales⭐⭐⭐ Buscando una persona confiable proveedor de piezas de troqueles de estampadoContáctenos hoy mismo. Ofrecemos un servicio integral, desde la interpretación de planos y el diseño de procesos hasta la inspección final, garantizando que cada pieza cumpla con sus requisitos de tolerancia.
  • Diferencias entre troqueles de troquelado, doblado y embutición
    Diferencias entre troqueles de troquelado, doblado y embutición Apr 27, 2026
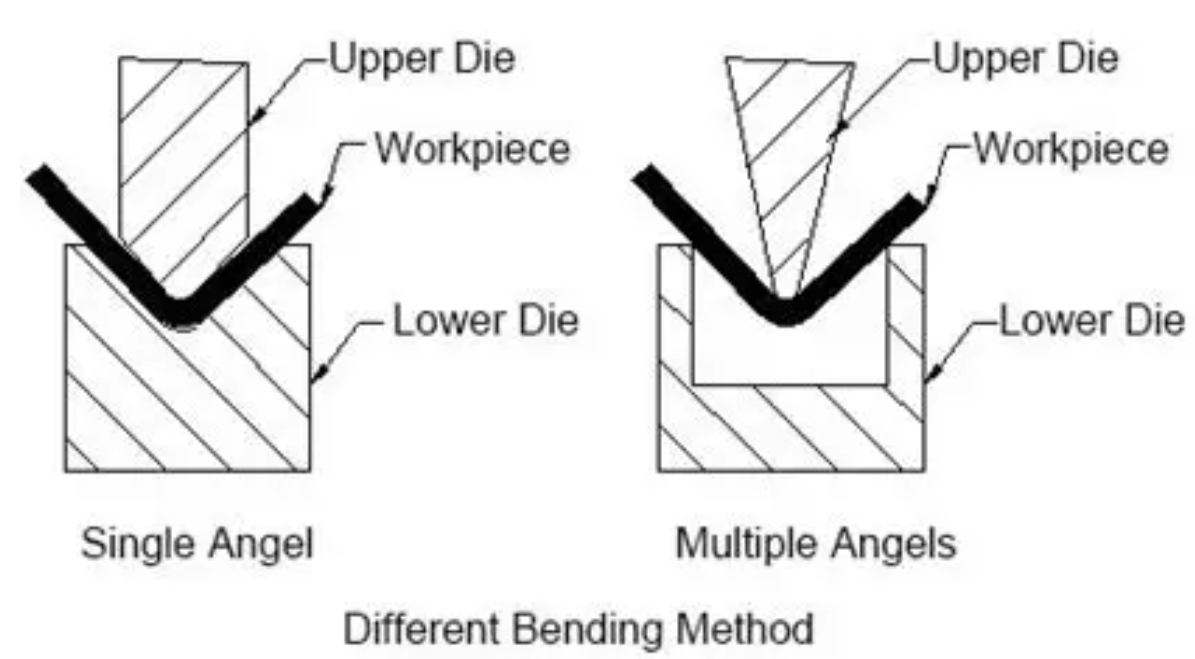
    Hardware troqueles de estampadoson las herramientas esenciales en el conformado de metales, con troqueles de troquelado, matrices de doblado, y troqueles de dibujoLos tres tipos son los más utilizados. Si bien pertenecen a la categoría de troqueles de estampado, difieren significativamente en su diseño estructural, principios de funcionamiento y aplicaciones. Conocer con precisión sus características es fundamental para garantizar la calidad del estampado. Troquel de troquelado:La función principal de una matriz de troquelado es separar el material, sirviendo como un ejemplo típico de una matriz de corte. Se utiliza principalmente para obtener el perfil externo de una pieza y constituye la matriz de operación básica en los procesos de estampado. Los componentes principales incluyen: puñetazo, morir (matriz), estriptistamecanismo y localización de piezas. Los bordes cortantes del golpear y morirDeben ajustarse con precisión, con un estricto control de holgura para evitar desgarros o rebabas excesivas. Durante el funcionamiento, la prensa empuja el punzón hacia abajo para cortar el material siguiendo un contorno cerrado, separándolo del material base. La pieza separada puede ser una pieza terminada o un producto semiacabado, mientras que los desechos se descargan a través de la matriz. Las matrices de troquelado tienen estructuras relativamente simples, que suelen utilizar guías y casquillos para mayor precisión. Se utilizan ampliamente para la fabricación de piezas planas como calces y bridas, y son ideales para la producción en masa. Matriz de doblado:La función principal de una matriz de doblado es deformar plásticamente el material en láminas, formando piezas con ángulos y formas específicas. Su estructura consiste principalmente en el punzón (matriz superior) y el dado (matriz inferiorEl perfil de la punta del punzón determina la geometría interna del doblez, mientras que la matriz suele tener una ranura en V para sujetar la lámina y definir el contorno externo del doblez. Algunas matrices también incorporan topes de posicionamiento para garantizar la precisión del doblado. Durante el proceso, la lámina se coloca entre el punzón y la matriz; el punzón ejerce presión, doblando la lámina a lo largo de la línea deseada. Al controlar cuidadosamente la presión y la holgura entre el punzón y la matriz, se evitan grietas o el efecto de recuperación elástica. Las matrices de doblado se pueden diseñar con diversos perfiles de punzón y matriz para adaptarse a diferentes formas, y se utilizan habitualmente para procesar soportes, conectores y otras piezas angulares.   Dado de dibujo:Las matrices de embutición se utilizan para dar forma a piezas planas en componentes huecos abiertos, siendo la clave el control del flujo del material para evitar arrugas o grietas. Además del punzón y la matriz, las matrices de embutición cuentan con un componente crítico: el sujetador de la pieza (sujetador). El sujetador de la pieza aplica una presión uniforme para evitar que los bordes se arruguen durante el conformado y garantiza un flujo suave del material hacia el interior. cavidad del troquelDurante el proceso, el punzón presiona la pieza en bruto contra la cavidad de la matriz, provocando una deformación plástica y la formación de la pieza hueca. Las matrices de embutición imponen requisitos estrictos en cuanto a los radios del punzón y la matriz, la holgura y el control de la fuerza de sujeción de la pieza en bruto. Se utilizan frecuentemente para procesar productos huecos, como utensilios de cocina de acero inoxidable y componentes para automóviles. Las piezas complejas suelen requerir múltiples etapas de embutición.  Las matrices de troquelado se centran en la separación del material;Las matrices de doblado se centran en la deformación plástica angular;Los troqueles de embutición se centran en el conformado por embutición profunda hueca.Cada tipo de matriz tiene una estructura optimizada para su función principal y sus campos de aplicación específicos. Dominar estas diferencias permite seleccionar la matriz adecuada, mejora la eficiencia del estampado y la uniformidad del producto, y satisface las diversas necesidades de procesamiento de las piezas estampadas. Nuestra empresa se especializa en la fabricación piezas de repuesto de precisiónPara todo tipo de troqueles de estampado, con más de 19 años de experiencia profesional en la investigación, desarrollo y producción de componentes clave para troqueles de troquelado, troqueles de doblado y troqueles de embutición. Durante las últimas casi dos décadas, nos hemos centrado en las necesidades básicas de la fabricación de troqueles de estampado, enfocándonos en piezas clave como el punzón, el troquel (matriz), el extractor, el sujetador de chapa, el troquel superior, el troquel inferior y la cavidad del troquel, y hemos acumulado una amplia experiencia técnica y procesos de producción maduros. Nos adherimos al principio de "precisión primero, calidad gana", adoptamos equipos avanzados de procesamiento de control numérico y sistemas estrictos de inspección de calidad, desde la selección de la materia prima hasta la entrega del producto terminado, cada eslabón se controla estrictamente para garantizar que cada componente cumpla con los requisitos de alta precisión de los troqueles de estampado. Ya sean piezas estándar o componentes personalizadosAdaptados a las necesidades específicas de cada cliente, ofrecemos productos fiables y soporte técnico profesional. Gracias a nuestra amplia experiencia en el sector y a nuestro enfoque de servicio al cliente, nos hemos ganado la confianza y el reconocimiento de numerosos fabricantes de troqueles de estampado, tanto nacionales como internacionales, y nos hemos convertido en un socio fiable para las empresas del sector del hardware. industria del estampadopara mejorar la eficiencia de la producción y la calidad del producto.  
¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos