bandera
  • Cuándo reemplazar o reafilar las herramientas de estampado: una guía práctica para el mantenimiento de matrices.
    Cuándo reemplazar o reafilar las herramientas de estampado: una guía práctica para el mantenimiento de matrices. Jun 17, 2026
    En el mundo de estampado de metalesEl desgaste de las herramientas es inevitable. Pero saber exactamente cuándo reemplazar una puñetazo Reafilar o reafilar un filo puede marcar la diferencia entre un resultado de alta calidad y costosos tiempos de inactividad. Cuándo reemplazar un punzón Puñetazos se encuentran entre los componentes más estresados ​​en un matriz de estampadoEstas son las señales críticas que indican que es hora de reemplazarlo: Desgaste o desconchado visible Inspeccione la punta del perforador con regularidad. Si observa lo siguiente:Bordes de corte redondeados o desafiladosPequeñas astillas o grietas en la superficiePatrones de desgaste desigualesReemplácelo inmediatamente. Seguir utilizando un punzón astillado puede dañar el botón de la matriz y producir rebabas en las piezas. Altura excesiva de la rebaba La altura de las rebabas es uno de los indicadores más fiables. Mida las rebabas periódicamente:AceptableMenos del 10% del espesor del materialAdvertencia: 10–15% — planifique su reemplazo prontoCríticoMás del 15%: reemplazar inmediatamente Deriva dimensional Si las piezas estampadas comienzan a salirse de la tolerancia, incluso después de ajustar los parámetros de la prensa, es posible que el punzón se desgaste más allá de su vida útil. Mayor fuerza de golpeo Un aumento repentino o gradual del tonelaje de la prensa suele indicar que el punzón está desafilado y requiere más fuerza para cortar el material. Degradación del acabado superficial Cuando el borde cortado se vuelve áspero, se desgarra o muestra un doblado excesivo, es hora de evaluar el estado del punzón.Regla general Para herramientas estándar punzonado de aceros acero dulce (hasta 3 mm de espesor), espere un típico vida de golpe de:50.000 – 200.000 golpesantes de volver a afilarSustituir después de 3-5 reafilados, o cuando la longitud del punzón se reduzca en un 20%. ¿Cuándo reafilar los filos de corte? El reafilado restaura el filo sin necesidad de reemplazar la herramienta completa. El momento adecuado maximiza la vida útil de la herramienta manteniendo la calidad. Indicadores clave para el reafilado 1. Se superó el umbral de Burr. Como se mencionó anteriormente, una vez que la altura de la rebaba alcance entre el 10 % y el 15 % del espesor del material, programe un nuevo rectificado. No espere hasta que llegue a la zona crítica. 2. Aumento del radio del borde Utilice un comparador óptico o un microscopio. Si el radio del filo de corte excede 0,05–0,10 mm, el re-triturado está pendiente desde hace tiempo. 3. Desgaste o recogida Cuando el material comienza a pegarse a la golpear o morir En la superficie, se observan microsoldaduras debidas al calor y la fricción. El rectificado elimina la capa superficial dañada. 4. Cambios en el sonido y la vibración Los operarios experimentados suelen oír cuando una matriz está desafilada. Un cambio de un chasquido nítido a un golpe sordo o un aumento de la vibración indican la necesidad de mantenimiento. 5. La producción constante cuenta Muchas tiendas adoptan un enfoque preventivo:Remoler cada 50.000 – 100.000 golpesdependiendo del tipo y grosor del materialRealizar un seguimiento del rendimiento real y ajustar los intervalos en consecuencia. Cantidad de remolienda recomendada Eliminar solo 0,05 – 0,15 mmpor remoldeoEvite retirar demasiado material a la vez, ya que esto genera calor y puede ablandar el acero de la herramienta.Mejores prácticas para maximizar la vida útil de las herramientas PrácticaBeneficioUtilice la lubricación adecuada.Reduce la fricción y la acumulación de calor.Mantenga el espacio libre correctoEvita el desgaste excesivo y el astillado.Alinee los punzones con precisiónElimina la carga desigualGuarde las herramientas correctamente.Previene la corrosión y los daños accidentales.Mantenga registros de mantenimiento detallados.Permite tomar decisiones de reemplazo basadas en datos. La decisión de reemplazar un punzón o reafilar un filo de corte nunca debe basarse en conjeturas. Al monitorear la altura de la rebaba, la precisión dimensional, el estado del filo y los recuentos de producción, puede implementar una estrategia de mantenimiento predictivo que reduce el tiempo de inactividad no planificado y prolonga la vida útil de la herramienta.Un troquel bien mantenido es un troquel rentable.  
  • Impacto de los tratamientos superficiales (nitruración, recubrimiento de titanio y arenado) en la vida útil de los troqueles de estampado.
    Impacto de los tratamientos superficiales (nitruración, recubrimiento de titanio y arenado) en la vida útil de los troqueles de estampado. Jun 12, 2026
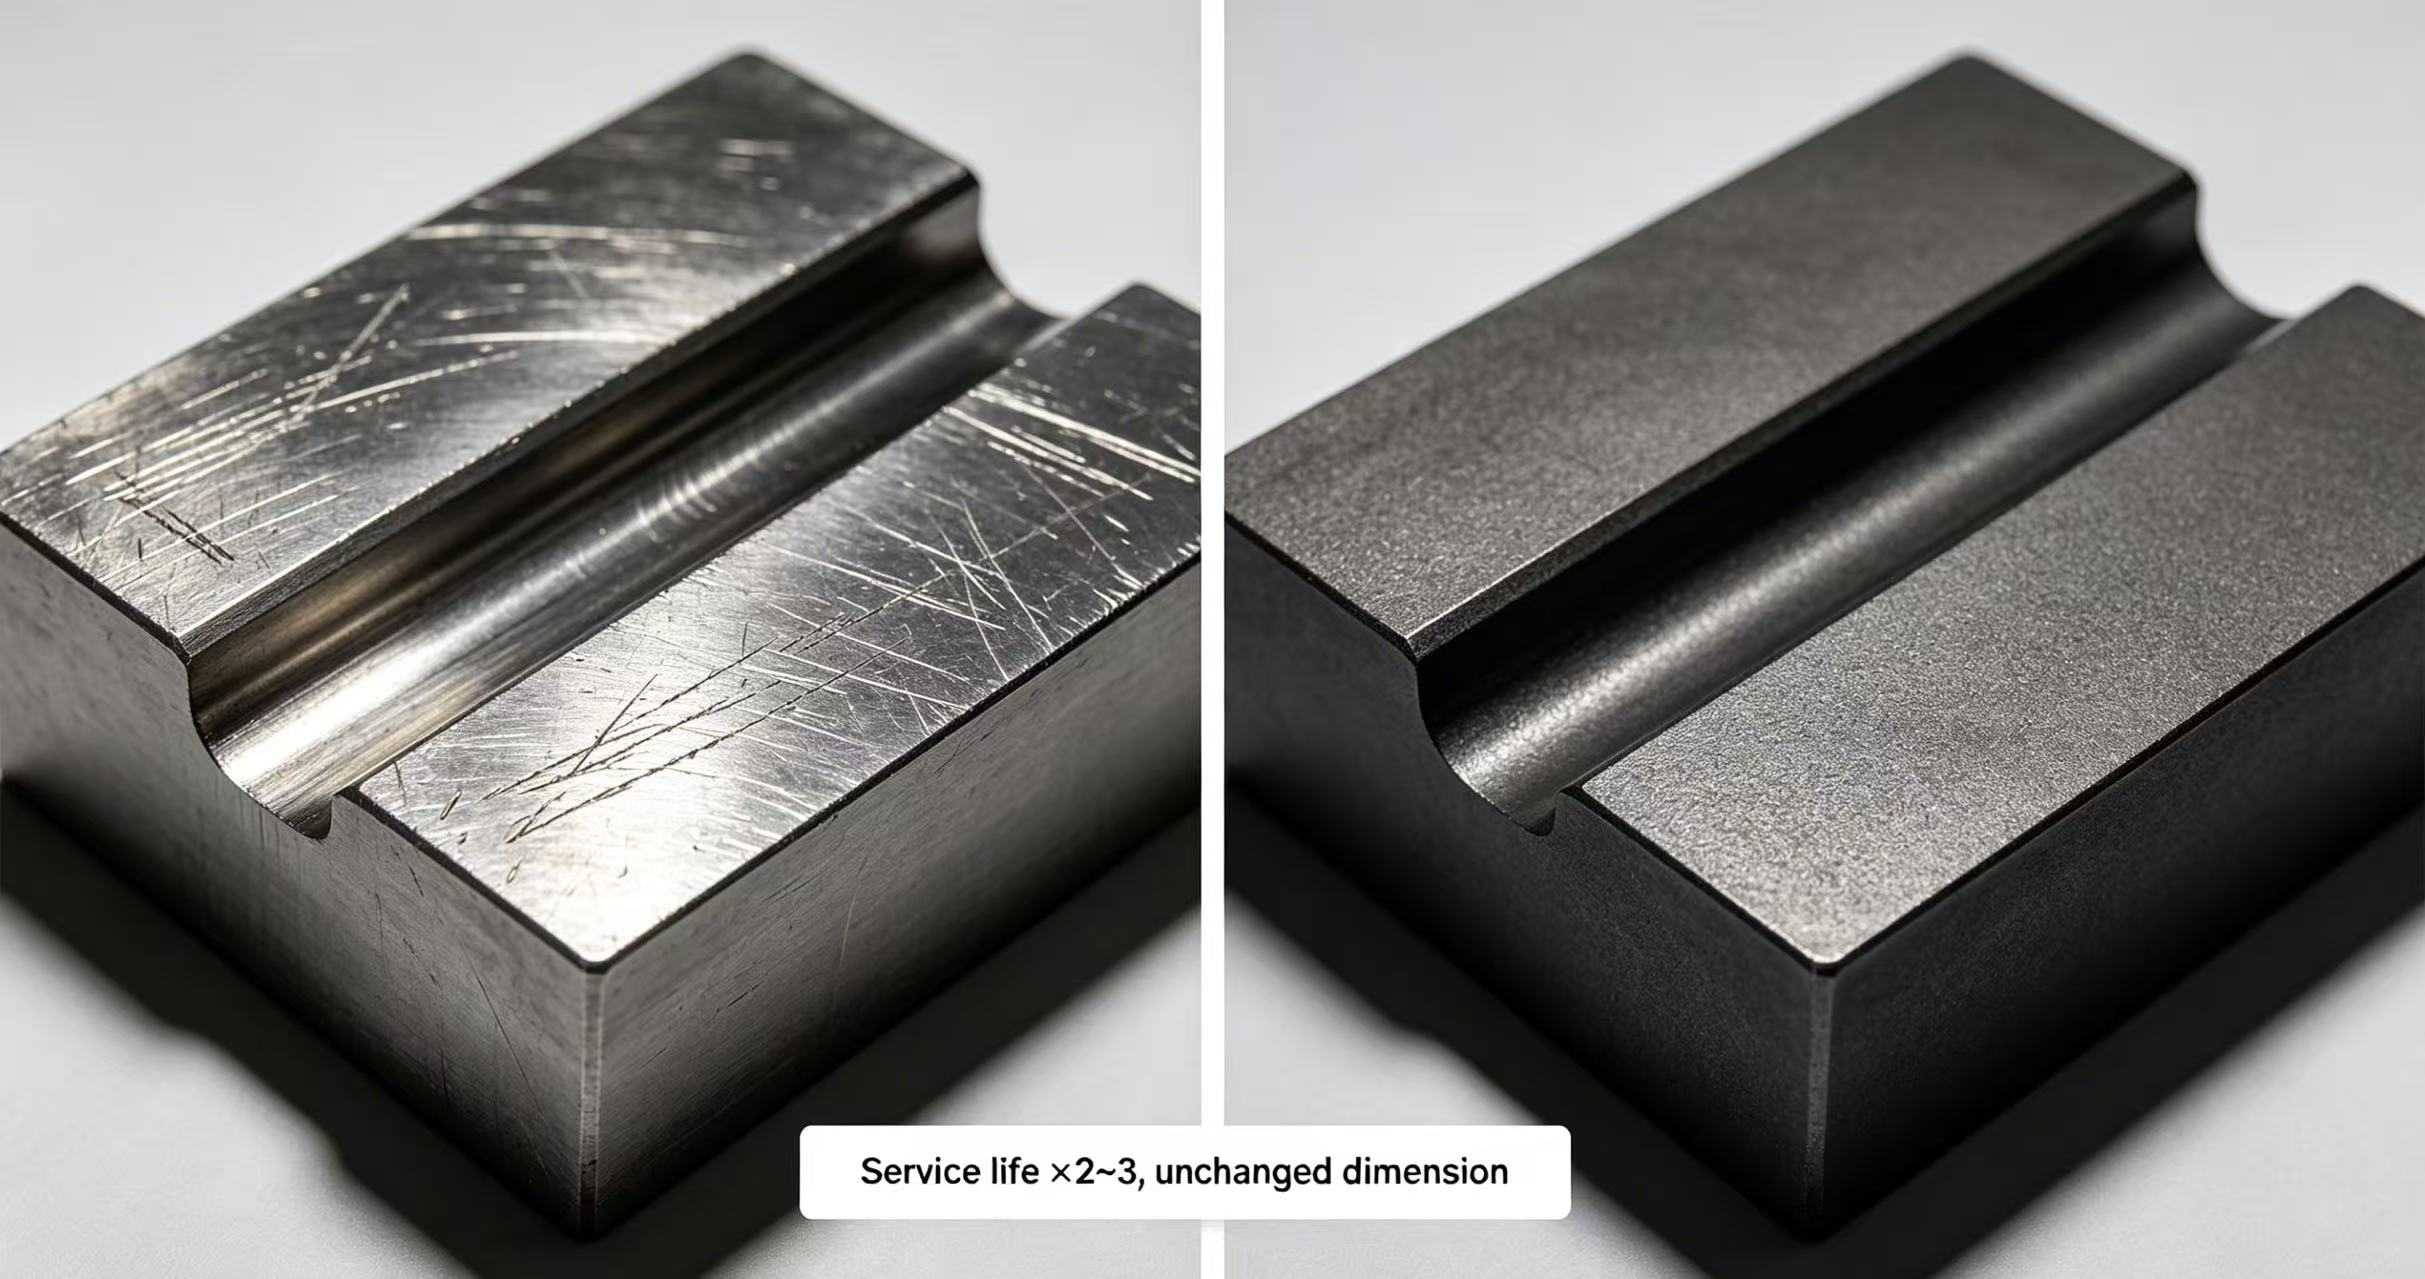
    En la producción diaria de troqueles de estampado de metalProblemas como el desgaste, el rozamiento, el astillamiento y la oxidación de los troqueles son factores clave que afectan la eficiencia de la producción. Dado que la dureza y la resistencia al desgaste de los materiales base de los troqueles son limitadas, los procesos de tratamiento superficial son los métodos más eficientes y comunes para aumentar el número de operaciones de estampado y prolongar la vida útil de los troqueles. Entre ellos, la nitruración, el recubrimiento de titanio y el arenado son las técnicas más utilizadas. Los principios, las características y los efectos de estos tres métodos sobre la vida útil de los troqueles de estampado difieren significativamente, y cada uno se adapta a escenarios de producción específicos. La nitruración es el tratamiento superficial a largo plazo más fundamental y rentable en el sector. industria de matrices, y es la opción preferida para troqueles de estampado estándarMediante difusión a alta temperatura, se forma una densa capa endurecedora nitrurada en la superficie del troquel. Este proceso no altera las dimensiones generales del troquel ni afecta la precisión del ensamblaje. La nitruración puede mejorar significativamente la dureza superficial, aumentando la resistencia al desgaste, la resistencia al agarrotamiento y la resistencia a la corrosión menor, previniendo eficazmente el agarrotamiento de la chapa y el desgaste moderado durante el estampado. Los troqueles tratados con nitruración pueden alcanzar una vida útil de dos a tres veces mayor, lo que hace que este método sea adecuado para acero inoxidable, acero laminado en frío en general y otras aplicaciones de estampado convencionales. Sin embargo, sus limitaciones también son evidentes: la capa endurecedora es relativamente delgada y la resistencia al impacto y a altas temperaturas es moderada, lo que lo hace inadecuado para estampado de alta velocidad o estampado de materiales de alta dureza. El recubrimiento de titanio es un proceso de refuerzo de alta gama y el método más eficaz para aumentar significativamente la vida útil de los troqueles. Consiste en depositar una capa ultrafina de aleación de titanio de alta dureza y gran lubricidad sobre la superficie del troquel. Este recubrimiento supera con creces la dureza de la capa nitrurada y ofrece una excepcional resistencia al desgaste, a altas temperaturas y un bajo coeficiente de fricción. Durante el estampado, el recubrimiento reduce considerablemente la fricción entre el troquel y la chapa, eliminando por completo el agarrotamiento, la acumulación de carbono y los problemas de adherencia. Incluso en operaciones de alta velocidad y alta frecuencia, la superficie del troquel permanece lisa. Un troquel con recubrimiento de titanio de alta calidad puede durar de cinco a diez veces más, lo que lo hace ideal para el estampado continuo de alta velocidad, el acero inoxidable y el acero de alta resistencia en aplicaciones de alta exigencia. La única desventaja es su mayor coste y el hecho de que el recubrimiento no se puede reparar localmente una vez dañado. A diferencia de los dos métodos de refuerzo anteriores, el arenado es un tratamiento superficial físico cuya función principal no es aumentar la dureza, sino optimizar el estado de la superficie. El arenado utiliza partículas abrasivas a alta presión que impactan la superficie del molde, refinando su textura, eliminando la cascarilla de óxido y las marcas de mecanizado, y eliminando las concentraciones de tensión. Este proceso mejora el desmoldeo, reduce las rebabas en los productos estampados y mitiga ligeramente los problemas de agarrotamiento. Sin embargo, no aumenta la dureza ni la resistencia al desgaste del molde, ofreciendo solo una mejora mínima en su vida útil. El arenado se utiliza principalmente como pretratamiento, para mejorar el aspecto y aliviar las tensiones superficiales. En resumen, cada uno de estos tres métodos tiene sus propias ventajas y es adecuado para aplicaciones específicas. Para aplicaciones de producción en masa estándar y de bajo costo, la nitruración es la opción preferida. Para la producción de chapa metálica de alta velocidad, alta dureza y larga vida útil, se recomienda el recubrimiento de titanio. Para el pretratamiento y la optimización del acabado superficial, se debe seleccionar el arenado. La combinación efectiva de estas técnicas de tratamiento superficial puede extender significativamente la vida útil del troquel, reducir la frecuencia de mantenimiento, disminuir los costos de producción y garantizar operaciones de estampado estables. Un mantenimiento optimizado del troquel y un control de costos adecuado son claves para aumentar la eficiencia y reducir los gastos en la producción de estampado.
  • Tres prioridades clave para los propietarios de negocios de moldes de estampado en 2026
    Tres prioridades clave para los propietarios de negocios de moldes de estampado en 2026 Jun 06, 2026
    El industria de moldes de estampado ha superado la era de depender de una alta producción y precios bajos para conseguir pedidos. En 2026, la homogeneidad del mercado, el aumento de los costos de las materias primas y la mano de obra, y los estándares de inspección del cliente cada vez más estrictos han remodelado la competencia de la industria. Ahora se centra en Calidad estable, beneficios controlables y recursos precisos para los clientes. No es necesario perseguir conceptos de alta tecnología poco prácticos ni expandir ciegamente la capacidad de producción. Centrarse en estas tres tareas prácticas ayudará fabricantes de moldes estabilizar su negocio y diferenciarse de la competencia.Prioriza la calidad estable, abandona la producción en masa poco fiable.Ya sea para clientes clave nacionales o pedidos de comercio exterior, los clientes valoran más Estabilidad del molde, menos problemas posventa y producción en masa sin preocupaciones.Muchas fábricas de moldes reciben suficientes pedidos, pero pierden ganancias y reputación debido a las repetidas modificaciones de los moldes, rebabas, efecto rebote, deformación e inconsistencia. vida útil del molde durante la producción. En 2026, la competencia en calidad se centrará esencialmente en la estandarización de las operaciones. Llevamos a cabo una exhaustiva revisión DFM, un diseño preciso y una optimización estructural por adelantado para evitar grietas, arañazos y errores dimensionales desde el origen. Durante la producción, controlamos estrictamente la selección del acero, la precisión del tratamiento térmico y los bordes. procesos de pulidoSe implementan pruebas de moho estandarizadas para garantizar una calidad de muestra uniforme. Con una sólida mano de obra y flujos de trabajo estandarizados, en lugar de sofisticados equipos inteligentes, las fábricas pueden reducir considerablemente las tasas de defectos, estabilizar la precisión y la vida útil de los moldes, elementos clave para retener a los clientes antiguos y obtener nuevas recomendaciones. Adopte un control de costos refinado y evite grandes pérdidas de ganancias.Los beneficios de la industria se han vuelto muy transparentes, y subir los precios ya no es una solución viable. Un control de costes refinado equivale a un crecimiento de los beneficios.Muchas fábricas de moldes mantienen un volumen de pedidos constante, pero obtienen escasos beneficios, principalmente debido a una gestión de costes muy estricta. Los propietarios de moldes exitosos se centran en un control de costos detallado en cada etapa de la producción. Adoptan bases de moldes estandarizadas y modulares para reducir el procesamiento redundante y el desperdicio de materiales. Optimizan los procesos desde el principio para reducir los costos de pruebas y modificaciones repetidas del molde. Estandarizan el mantenimiento diario del molde y el reemplazo regular de las piezas vulnerables para prolongar la vida útil del molde y disminuir los costos de retrabajo. Seleccionamos materiales y procesos de forma eficiente, evitando costes excesivos derivados de materiales sobredimensionados y pérdidas de calidad por recortes presupuestarios. Un control preciso de los costes es clave para asegurar la rentabilidad en un entorno de precios bajos muy competitivo.Mejora tu servicio y selecciona pistas de alta calidad, deja de participar en subastas a ciegas de bajo precio.La industria muestra una polarización evidente en 2026. Los pedidos de gama baja solo traen una competencia de precios feroz, mientras que sectores emergentes como las nuevas energías, la electrónica de precisión y el comercio exterior ofrecen pedidos estables y mejores beneficios. Los propietarios de moldes deben apuntar activamente a mercados de alto valor como estampado de precisión, nuevas piezas estructurales de energía y moldes con estándares de exportación para evitar la competencia homogénea de gama baja. Mientras tanto, las empresas deben transformarse de simples proveedores de moldes a proveedores de soluciones integralesOfrecemos servicios integrales, que incluyen la evaluación de planos de preproducción y la optimización de procesos, la fabricación y las pruebas durante la producción, así como el soporte para la producción en masa y el mantenimiento posventa. Para pedidos de comercio exterior, cumplimos con los estándares internacionales de inspección y garantizamos la trazabilidad de la calidad y la documentación completa para expandir los mercados internacionales y evitar la competencia de precios.No habrá ganancias inesperadas en 2026. industria de moldes de estampadoUn desarrollo constante y realista es fundamental. Estabilizar la calidad para sentar bases sólidas, controlar los costos para mantener las ganancias y mejorar los servicios para ampliar la cuota de mercado. Al apegarse a estas tres prioridades prácticas, las empresas de moldes pueden sobrevivir a la reestructuración del sector y lograr un crecimiento estable a largo plazo. 
  • Las 5 principales tendencias que están transformando la industria de troqueles para estampado de hardware en 2026.
    Las 5 principales tendencias que están transformando la industria de troqueles para estampado de hardware en 2026. May 22, 2026
    El matriz de estampado de hardware y procesamiento de piezas de moldes La industria está experimentando su transformación más significativa en décadas. A medida que avanzamos hacia 2026, la convergencia de las demandas descendentes, desde vehículos eléctricos (VE) y comunicaciones 5G hasta electrónica de consumo avanzada, está forzando una rápida evolución de la "maquinación tradicional" a la "inteligente". fabricación de precisión." Para los fabricantes, ingenieros y especialistas en compras, comprender estas cinco tendencias clave ya no es opcional; es esencial para la supervivencia y el crecimiento.1. La precisión a nivel de micras se convierte en el nuevo estándar. La era del "suficientemente preciso" ha terminado. Si bien ±0,01 mm fue en su momento el estándar de oro para herramientas de alta gama, en 2026 se ha visto ±0,005 mm (5 micras)se han convertido en un requisito de facto para obtener contratos en los sectores de la automoción y la electrónica. El conductor:Los componentes para carcasas de baterías de vehículos eléctricos, microconectores y módulos ópticos exigen una estabilidad dimensional absoluta. Este cambio está impulsando a los fabricantes a invertir en rectificadoras CNC de alta gama, electroerosión por hilo lento y sistemas avanzados de inspección CMM. La implicación:Los talleres que utilizan equipos obsoletos están quedando excluidos de las licitaciones más importantes. La precisión se ha convertido en un requisito indispensable para acceder al mercado. 2. El imperativo de "sin rebabas" "Acabados secundarios cero" es el nuevo lema en la planta de producción. Los ensambladores están eliminando de forma drástica las estaciones de desbarbado manual para reducir los costos laborales y evitar daños en las piezas. La tecnología:Lograr estampado sin rebabas depende de un control extremo sobre punzón/matriz La holgura (mantenida mediante rigurosas bases de datos de rectificado), la preparación superior de los filos (filos de corte con acabado de espejo) y la adopción de materiales de alto rendimiento como los aceros de metalurgia de polvos. El valor:Los proveedores que pueden garantizar piezas sin rebabas reducen directamente el coste total de propiedad (CTP) de sus clientes, convirtiéndose así en socios indispensables en los ecosistemas de producción ajustada.3. La fabricación inteligente se hace realidad: IA y gemelos digitales La Industria 4.0 está pasando de la sala de exposición a la planta de producción. En 2026, los datos serán la materia prima más valiosa. Gemelos digitales:Los principales talleres de moldeo realizan ahora simulaciones virtuales de estampado (gemelos digitales) antes de cortar el acero. Esto permite optimizar los canales de refrigeración y predecir la deformación térmica, reduciendo los ciclos de desarrollo hasta en un 30 %. Control de calidad impulsado por IA:La inteligencia artificial está revolucionando el control de calidad. Los sistemas de visión artificial detectan ahora de forma autónoma microdefectos y desviaciones con una precisión superior al 99 %, lo que reduce drásticamente los errores humanos y los índices de desperdicio. Mantenimiento predictivo:Los sensores integrados en los "moldes inteligentes" monitorizan el desgaste en tiempo real, lo que permite pasar de un mantenimiento reactivo a uno predictivo, minimizando así el tiempo de inactividad no planificado.4. Cumplimiento de la normativa medioambiental: De "algo deseable" a "licencia para operar" La sostenibilidad ha evolucionado de ser una palabra de moda en marketing a un requisito empresarial fundamental, impulsado por las políticas globales de "doble carbono" y los estrictos criterios de inversión ESG (ambientales, sociales y de gobernanza). Cambios que se pueden implementar:La industria está adoptando rápidamente el mecanizado en seco (lubricación con cantidad mínima), el reciclaje de fluidos de corte y la implementación de servomotores de bajo consumo energético. Además, la remanufactura y el reciclaje de aceros para herramientas de alto valor se están convirtiendo en práctica habitual para minimizar los residuos. En resumen:Las empresas que no cuenten con una estrategia de fabricación ecológica verificable corren el riesgo de perder el acceso a las cadenas de suministro europeas y norteamericanas, donde la huella de carbono forma parte cada vez más de la auditoría de proveedores. 5. Polarización del mercado: La gran reestructuración La estructura del sector se está bifurcando. 2026 será un año de intensa consolidación. Los ganadores:Las grandes empresas con amplios recursos para la investigación y el desarrollo y líneas de producción automatizadas están captando cuotas de mercado dominantes al ofrecer componentes estandarizados de gran volumen con precisión garantizada. Los actores de nicho:Los talleres pequeños y medianos sobreviven especializándose en proyectos complejos y de bajo volumen. piezas no estándarAprovechando la agilidad y una profunda experiencia técnica. Los perdedores:Las fábricas de tamaño medio, estancadas en tecnología obsoleta e incapaces de competir ni en precisión ni en precio, están desapareciendo. La brecha entre los que tienen recursos (tecnología avanzada y automatizada) y los que no los tienen se está ampliando irreversiblemente.Adaptarse o quedarse atrás El mensaje para 2026 es claro: Actualizar o salir.La industria de troqueles de estampado de hardware está dejando atrás su imagen de baja tecnología. El éxito ahora depende de una tripleta de factores: ultraprecisión, inteligencia digital y responsabilidad ambientalPara las empresas de este sector, invertir en estas cinco tendencias no se trata solo de obtener una ventaja competitiva, sino de garantizar que el nombre de su empresa siga figurando en la lista de proveedores en 2027. HongYu es un profesional fabricante de troqueles de estampado de precisión para hardware y componentes del molde Con sede en Dongguan, China, nos especializamos en soluciones sin rebabas y herramientas inteligentes para las industrias automotriz y electrónica. 
  • Cómo los clientes extranjeros pueden elegir con confianza proveedores de piezas para moldes de estampado de precisión
    Cómo los clientes extranjeros pueden elegir con confianza proveedores de piezas para moldes de estampado de precisión May 14, 2026
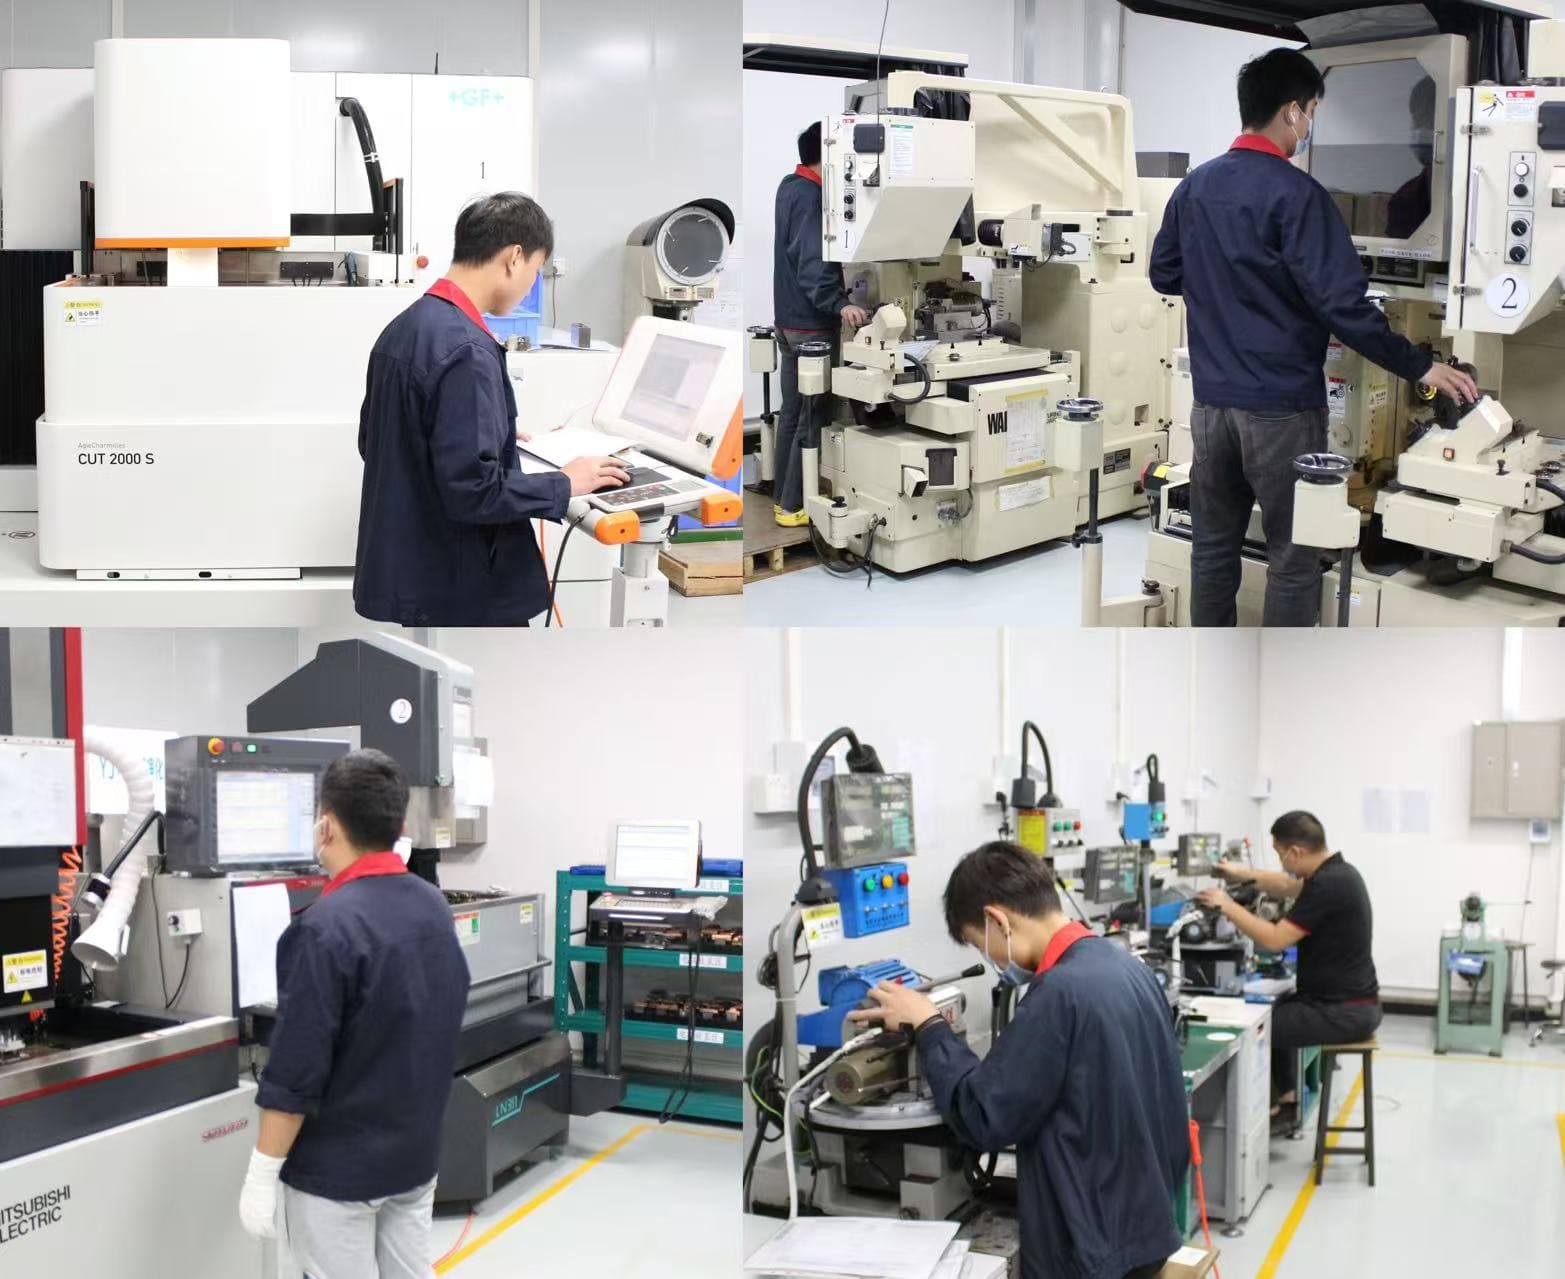
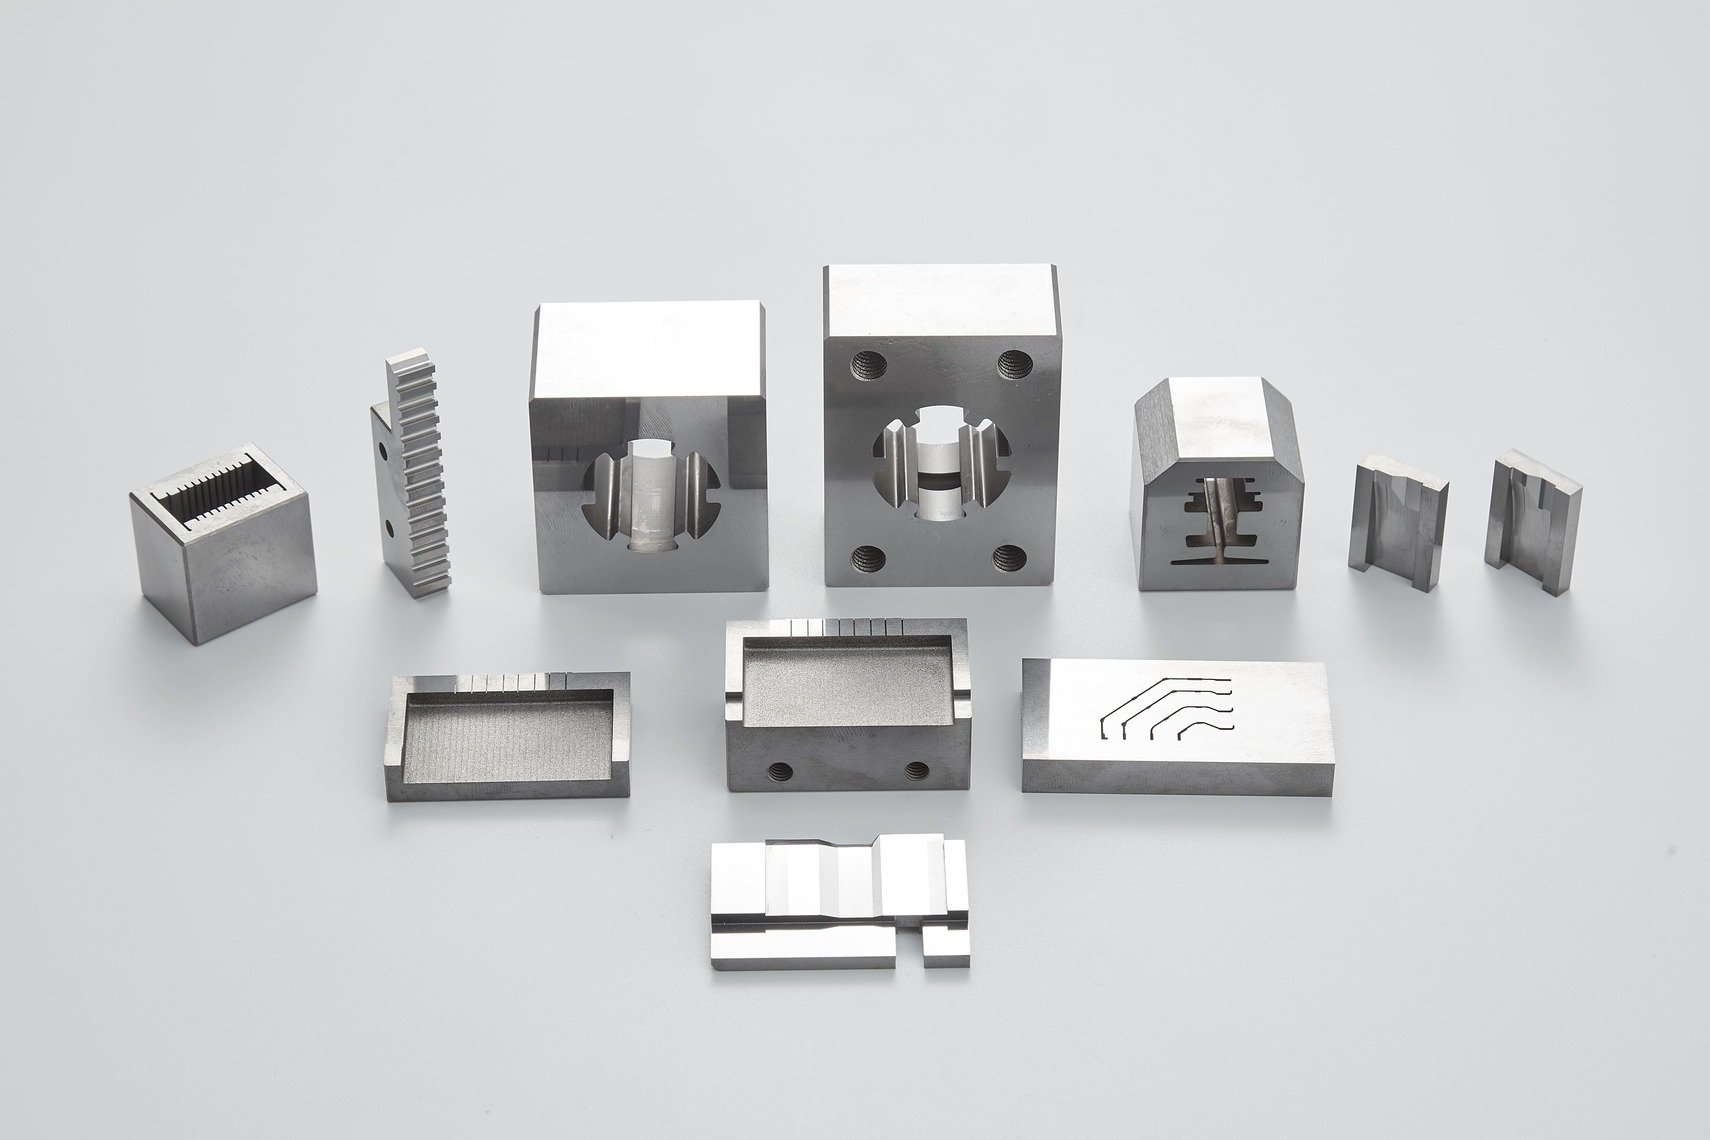
    Piezas de moldes de estampado de precisión—puñetazos, muere, pilares guía, arbustos guía, pasadores eyectores—son fundamentales para moldes de estampado, apoyando a la industria automotriz, las nuevas energías, la electrónica de consumo y los robots humanoides. Para los clientes extranjeros, elegir un proveedor confiable es una inversión estratégica que impacta el rendimiento del molde, la vida útil, la eficiencia y la estabilidad de la cadena de suministro. Con numerosas opciones, especialmente de China, A continuación, detallamos los criterios clave que deben tenerse en cuenta al tomar una decisión informada.Defina sus requisitos exactos de piezas de moldesAclare primero sus necesidades de piezas para moldes para evitar malentendidos y retrasos. Hágase estas preguntas:• Precisión y tolerancia¿Necesita microprecisión para piezas de alta gama (por ejemplo, punzones para moldes robóticos) o precisión estándar? Documente las tolerancias, la rugosidad superficial y la conformabilidad. • Materiales: ¿Qué materiales necesitan las piezas de su molde? Las opciones incluyen acero para moldes de alta dureza (ASP23,SKH51o alternativas nacionales SKD11/1.2344) o resistentes al desgaste carburo de tungstenoAsegúrese de que el proveedor gestione las condiciones de funcionamiento de su molde. • Escala y plazos de entrega¿Cuál es su volumen de uso y pedidos anual? ¿Piezas personalizadas de alto volumen o de lotes pequeños? Aclare los plazos de entrega para componentes personalizados. • Servicios de valor añadido¿Necesita tratamiento térmico, recubrimiento superficial, rectificado o desbarbado? Un proveedor integral simplifica el proceso de compra. La base de las piezas de moldes fiablesLas capacidades técnicas de un proveedor determinan piezas de molde Calidad y durabilidad. Verifique lo siguiente:a. Equipos y procesamiento internoElija proveedores con equipos avanzados de procesamiento de moldes (CNC de alta precisión, corte de alambre, EDM, molienda) y capacidades internas para tolerancias más estrictas y plazos de entrega más cortos. Solicite fotos de las instalaciones y actualizaciones de equipos.b. Experiencia en ingeniería y diseño para la fabricación (DFM)Un proveedor fiable ofrece experiencia en diseño para la fabricación (DFM) de piezas de moldes para optimizar los diseños, reducir los desperdicios y prolongar la vida útil. La creación de prototipos y la simulación permiten perfeccionar los diseños antes de la producción en masa, ahorrando tiempo y dinero. Para piezas complejas (por ejemplo, la carcasa de la batería del vehículo eléctrico) matrices de moldes), pregunte sobre la experiencia en la resolución de problemas de desgaste o ajuste.c. Control de calidad y certificacionesPriorice a los proveedores con certificación ISO 9001/IATF 16949 para garantizar una calidad y trazabilidad consistentes. Pregunte sobre los procesos de inspección (inspección visual con IA, CMM) y su capacidad para proporcionar informes y certificados de materiales.Evaluar la experiencia y la reputación en el sector.La experiencia en piezas moldeadas específicas de la industria es fundamental. Por ejemplo, la experiencia en la industria automotriz de energías nuevas significa comprender Insertos de matriz de núcleo de motor y carcasa de la batería punzones de moldes. • Estudios de caso y referenciasSolicita estudios de casos relacionados con el sector y referencias de clientes en el extranjero para verificar la fiabilidad. • ReputaciónInvestiga su reputación global a través de foros; evita a los proveedores con quejas sobre la calidad o retrasos.Evaluación de la cadena de suministro y la logísticaPara los clientes internacionales, la estabilidad de la cadena de suministro y la logística son fundamentales. Un proveedor fiable cuenta con una cadena de suministro sólida para evitar retrasos en las entregas. • Abastecimiento de materiales: Pregunte sobre proveedores de materiales y repuestos. • Logística y cumplimiento normativo: Asegurar la experiencia de envío internacional para piezas de molde, gestión de aduanas y normativas. Pregunte por socios de envío y gestión de retrasos. • EscalabilidadElija un proveedor que pueda aumentar la producción para satisfacer la creciente demanda sin sacrificar la calidad. Priorizar la comunicación y el soporte posventaLa comunicación eficaz es vital; busque un equipo internacional especializado que hable inglés para superar las barreras del idioma y las zonas horarias. El soporte posventa es importante: garantizar asistencia técnica oportuna, piezas de repuestoy consejos de mantenimiento. Pregunte sobre la garantía para piezas no conformes.Comparación inteligente de costos: concéntrese en el costo total de propiedad (TCO).Las piezas de molde baratas pueden aumentar los costos a largo plazo (reemplazo, tiempo de inactividad). Concéntrese en el costo total de propiedad (TCO):• Precio de compra inicial• Costes de calidad (defectos, retrabajo, tiempo de inactividad)• Plazo de entrega y costes logísticos• Costos de mantenimiento y reemplazoUn precio inicial ligeramente más alto suele reducir el coste total de propiedad gracias a una mejor calidad y una mayor vida útil.Elija un socio para piezas de moldes de precisión.Seleccionar un proveedor fiable influye en el rendimiento del molde. Defina sus necesidades, verifique sus capacidades, evalúe su experiencia y céntrese en el coste total de propiedad para encontrar un socio idóneo. El mejor proveedor actúa como una extensión de tu equipo, ofreciendo experiencia, calidad y soporte. Investiga a fondo para establecer una colaboración a largo plazo.Su socio de confianza: Piezas de moldes de estampado de precisión HongyuDongguan Hongyu Mould Co., Ltd. se ha establecido en el campo de la fabricación de piezas de moldes de precisión desde 2007, centrándose en mercados de alta gama como Alemania y Japón durante más de 19 años. La empresa se dedica principalmente a accesorios de moldes de alta precisión, incluidas piezas de moldes de estampado, tungsteno carburoregiones, piezas cerámicas, etc., cuyos productos se utilizan ampliamente en campos clave como la automoción, los semiconductores IC, la electrónica, la aviación, el mobiliario del hogar y los recursos minerales. La empresa cuenta con equipos de producción y ensayo de última generación y ha establecido un estricto sistema de control de calidad que abarca todo el proceso, desde las materias primas y el procesamiento de precisión hasta las pruebas del producto terminado, garantizando así la precisión y la calidad estable de los productos. El equipo posee una sólida base técnica en el sector y una amplia experiencia en servicios de comercio exterior, comprende a fondo la demanda del mercado internacional y los estándares de la industria, y puede brindar servicios integrales adaptados a las necesidades específicas de cada cliente, respondiendo con eficiencia a las demandas de entrega y posventa. Fiel a su filosofía empresarial de profesionalismo, integridad y beneficio mutuo, la empresa continúa profundizando en la innovación tecnológica y la optimización de sus servicios. Sus productos se exportan a numerosos países y regiones del mundo, y ha establecido relaciones de cooperación estables y a largo plazo con muchos clientes del sector. En el futuro, seguirá priorizando la tecnología y a sus clientes, esforzándose por convertirse en un socio confiable en el sector global del procesamiento de piezas para moldes de hardware, brindando un sólido soporte de componentes para el desarrollo de la industria manufacturera. 
  • El impacto de la simulación basada en IA en el diseño de matrices y la optimización del proceso de estampado.
    El impacto de la simulación basada en IA en el diseño de matrices y la optimización del proceso de estampado. May 08, 2026
    En el piezas de troqueles de estampado de metalEn la industria manufacturera, la precisión, la eficiencia y el control de costos son los pilares del éxito. Durante décadas, el diseño de matrices y proceso de estampadoLa optimización se basaba en gran medida en el método de ensayo y error, la intuición de ingenieros experimentados y la creación de prototipos físicos que consumían mucho tiempo, lo que a menudo generaba retrasos, mayores costos y una calidad inconsistente. Hoy en día, la simulación impulsada por inteligencia artificial (IA) está transformando este panorama, convirtiendo los procesos tradicionales y reactivos en procesos proactivos basados ​​en datos que ofrecen mejores resultados en menos tiempo. Exploremos cómo la simulación impulsada por IA está revolucionando el diseño de matrices y la optimización de procesos de estampado, y por qué se está convirtiendo en una herramienta indispensable para los fabricantes con visión de futuro. Limitaciones del diseño y la optimización de matrices tradicionalesAntes de que la simulación basada en IA se generalizara, el diseño de matrices y la optimización del proceso de estampado se enfrentaban a importantes desafíos. Los ingenieros diseñaban matrices basándose en la experiencia previa, creaban prototipos físicos, los probaban en equipos de estampado y luego realizaban ajustes en función de los resultados. Este ciclo —diseño, prototipo, prueba, revisión— podía repetirse varias veces, especialmente para matrices complejas. piezas de matrizSe utiliza en aplicaciones automotrices, electrónicas o médicas. Este proceso no solo consume mucho tiempo (a menudo semanas o incluso meses para un solo troquel), sino que también conlleva altos costos. Los prototipos físicos requieren materiales, mano de obra y tiempo de máquina, y cada revisión incrementa el gasto total. Además, si bien la intuición humana es valiosa, es propensa a errores: factores como la recuperación elástica del material, el desgaste del troquel y la distribución de tensiones pueden ser difíciles de predecir con precisión, lo que puede provocar defectos en el producto final o fallas prematuras del troquel. En la producción a gran escala, incluso pequeñas ineficiencias en el diseño del troquel o en los procesos de estampado pueden traducirse en pérdidas financieras significativas.Cómo la simulación impulsada por IA cambia las reglas del juego.La simulación basada en IA combina el poder del análisis de elementos finitos (FEA) con algoritmos de aprendizaje automático (ML) para crear un entorno virtual donde los ingenieros pueden diseñar, probar y optimizar piezas de matrices y procesos de estampado, todo ello sin prototipos físicos. A diferencia de las herramientas de simulación tradicionales, que requieren entrada e interpretación manual, las soluciones basadas en IA pueden aprender de los datos, adaptarse a diferentes escenarios y proporcionar información útil que los ingenieros humanos podrían pasar por alto. 1. Precisión predictiva para escenarios complejosUna de las mayores ventajas de la simulación basada en IA es su capacidad para predecir comportamientos complejos de estampado con una precisión sin precedentes. Los algoritmos de IA analizan grandes cantidades de datos históricos —incluidas las propiedades del material, la geometría de la matriz, los parámetros de estampado y el rendimiento anterior— para identificar patrones y correlaciones. Esto permite que la simulación prediga el rendimiento de una matriz en diferentes condiciones, como cambios en el espesor del material, la velocidad de estampado o la presión de la herramienta. Por ejemplo, el efecto de recuperación elástica —un problema común en el estampado, donde el material rebota tras ser conformado— es notoriamente difícil de predecir con los métodos tradicionales. La simulación basada en IA puede modelar este efecto con precisión, lo que permite a los ingenieros ajustar el diseño del troquel (como añadir compensaciones) antes de su fabricación. Esto elimina la necesidad de costosos ajustes posteriores a la producción y reduce el riesgo de piezas defectuosas.2. Reducción de plazos de entrega y costesAl sustituir el prototipado físico por pruebas virtuales, la simulación con IA reduce drásticamente los plazos de entrega. Lo que antes llevaba semanas, ahora se puede hacer en días o incluso horas. Los ingenieros pueden probar múltiples diseños de troqueles y parámetros de estampado en el entorno virtual, comparar resultados y seleccionar la solución óptima, todo ello sin desperdiciar materiales ni tiempo de máquina. Esto no solo acelera el ciclo de diseño a producción, sino que también reduce los costes asociados al prototipado, la reelaboración y el desperdicio. Para los fabricantes pequeños y medianos, en particular, esto supone un cambio radical. La simulación basada en IA iguala las condiciones, permitiéndoles competir con empresas más grandes al reducir el tiempo de comercialización y mejorar la eficiencia, sin necesidad de realizar grandes inversiones en equipos de prueba físicos. 3. Optimización proactiva de procesosLa simulación basada en IA no solo ayuda con el diseño de matrices, sino que también optimiza todo el proceso de estampado. Los algoritmos de aprendizaje automático pueden analizar datos en tiempo real de las máquinas de estampado (como fuerza, temperatura y vibración) para identificar posibles problemas antes de que causen defectos o paradas de la máquina. Por ejemplo, la simulación puede predecir cuándo es probable que una matriz se desgaste, lo que permite a los fabricantes programar el mantenimiento de forma proactiva en lugar de reaccionar ante una avería. Además, la IA puede optimizar los parámetros de estampado (como la velocidad de alimentación, la presión y la temperatura) en tiempo real, lo que garantiza una calidad uniforme en producciones de alto volumen. Esto es especialmente importante para industrias como la automotriz y la médica, donde se exige cero defectos. Aplicaciones prácticas en la fabricación de matrices para estampado de metalesEl impacto de la simulación impulsada por IA ya se está sintiendo en toda la industria. Por ejemplo, una importante empresa automotriz fabricante de matricesRecientemente, se implementó una herramienta de simulación basada en IA para diseñar matrices para componentes de baterías de vehículos eléctricos (VE). La herramienta predijo la recuperación elástica y el flujo del material con un 95 % de precisión, lo que redujo la cantidad de prototipos físicos en un 70 % y los plazos de entrega en un 40 %. Como resultado, el fabricante pudo cumplir con los ajustados plazos de producción de VE y reducir los costos en un 35 % por matriz. Otro ejemplo proviene de la industria de dispositivos médicos, donde la precisión es fundamental. Un fabricante de componentes médicos microestampados utilizó simulación con IA para optimizar el diseño de matrices para piezas diminutas y complejas. La simulación ayudó a identificar posibles puntos de tensión que podrían provocar fallos en las piezas, lo que permitió a los ingenieros ajustar la geometría de la matriz y los parámetros de estampado. Esto dio como resultado una tasa de producción libre de defectos del 99,8 %, frente al 92 % anterior a la implementación de la herramienta. El futuro de la IA en el diseño de matrices y el estampadoA medida que la tecnología de IA continúa avanzando, su impacto en el diseño de matrices y la optimización del proceso de estampado no hará más que crecer. Es probable que los desarrollos futuros incluyan algoritmos de aprendizaje automático más avanzados que puedan aprender de los datos de producción en tiempo real para mejorar continuamente la precisión de la simulación, así como la integración con otras tecnologías de la Industria 4.0, como los gemelos digitales y los sensores de IoT. Esto creará un ecosistema de fabricación inteligente y totalmente conectado donde el diseño de matrices, el estampado y el mantenimiento se optimizarán automáticamente. Para los fabricantes que adoptan la simulación basada en IA, las ventajas son evidentes: comercialización más rápida, menores costes, mayor calidad y una ventaja competitiva en un sector cada vez más saturado. Quienes no adopten esta tecnología corren el riesgo de quedarse atrás, ya que los clientes exigen piezas de troquelado más precisas y rentables, así como plazos de entrega más cortos. La simulación impulsada por IA no es solo una tendencia, es una tecnología transformadora que está redefiniendo cómo piezas de troqueles de estampado de metalSe diseñan y fabrican. Al eliminar el método de ensayo y error, mejorar la precisión predictiva y reducir los plazos de entrega y los costos, la simulación impulsada por IA está ayudando a los fabricantes a superar las limitaciones de los métodos tradicionales y alcanzar nuevos niveles de eficiencia y calidad. A medida que la industria continúa evolucionando, la IA se convertirá en una herramienta esencial para cualquier fabricante que busque mantenerse a la vanguardia en el competitivo mundo del estampado de metales. producción de piezas de troquel. 
  • Normas de tolerancia para piezas de moldes de estampado de precisión: Referencias dimensionales generales de la industria
    Normas de tolerancia para piezas de moldes de estampado de precisión: Referencias dimensionales generales de la industria Apr 29, 2026
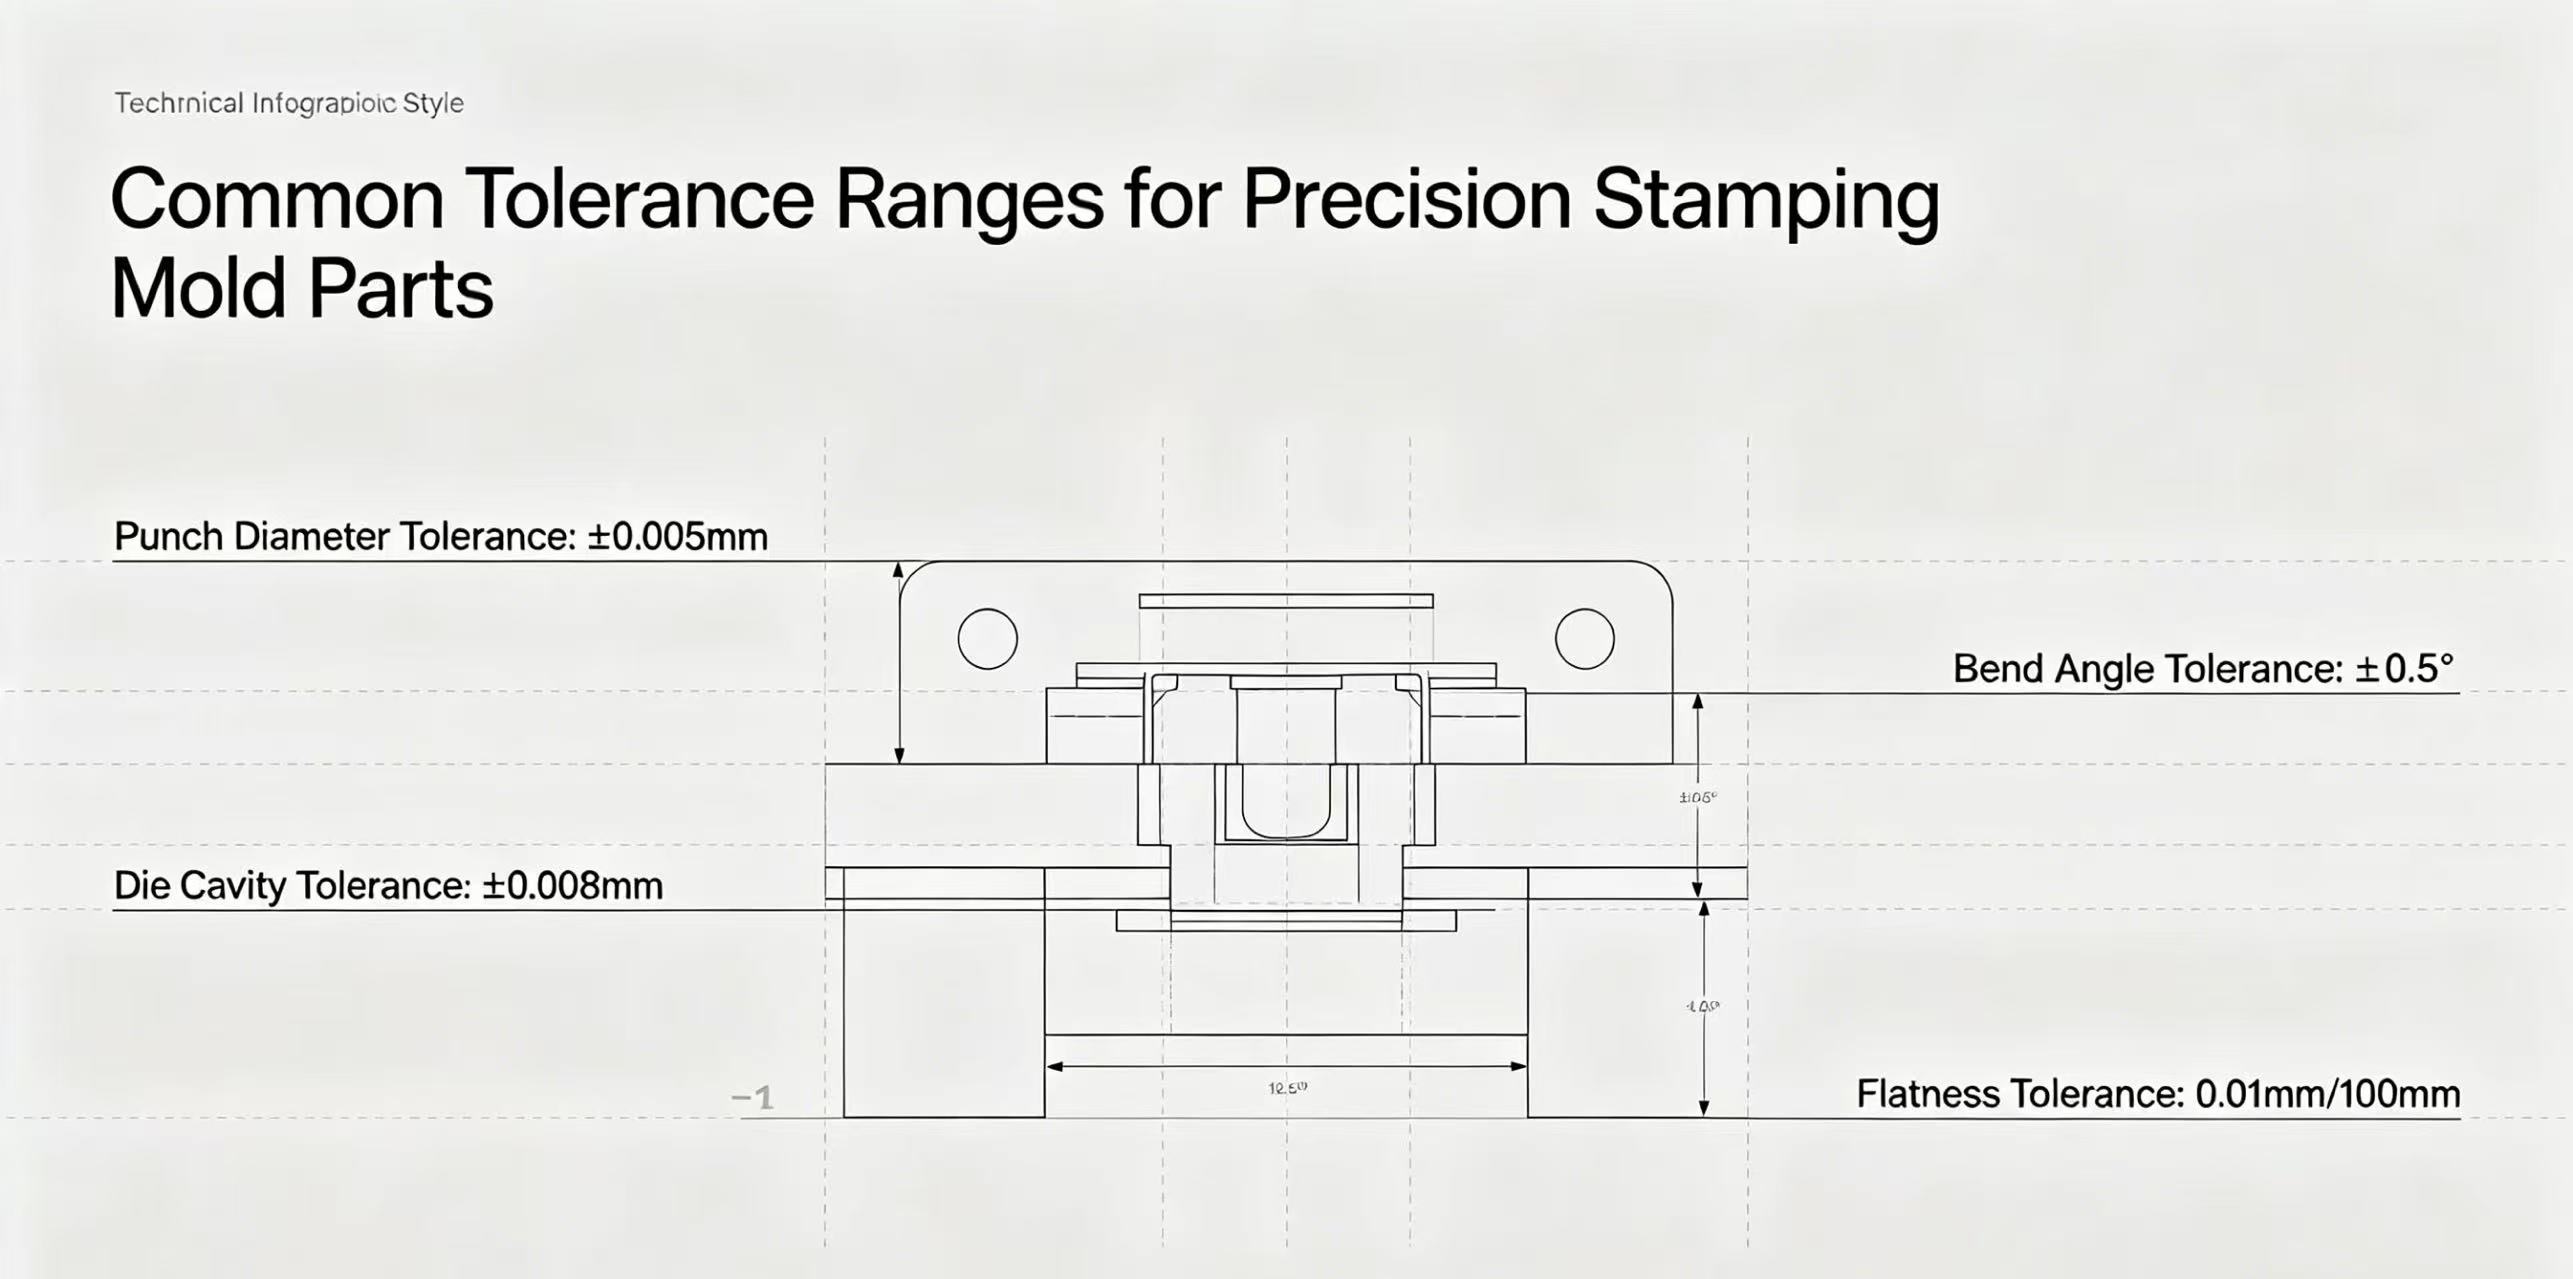
    En la fabricación de precisión, incluso las desviaciones menores pueden causar fallas costosas o un ensamblaje deficiente. Los estándares de tolerancia y los datos dimensionales son fundamentales para la confiabilidad. molde de estampado de precisiónrendimiento, lo que permite obtener componentes consistentes y de alta calidad para los sectores automotriz, aeroespacial y electrónico. ¿Cuáles son los estándares de tolerancia para? Piezas de moldes de estampado de precisión?Las normas de tolerancia definen las variaciones permitidas en pieza del moldetamaño, forma y posición, lo que garantiza una funcionalidad e intercambiabilidad perfectas. A diferencia del estampado general, el estampado de precisión requiere tolerancias estrictas —normalmente de ±0,001 a ±0,005 pulgadas (±0,025 a ±0,127 mm)— basadas en el consenso de la industria, el comportamiento del material y las necesidades del producto final. Estas normas equilibran dos objetivos clave: garantizar la intercambiabilidad de las piezas (para facilitar los cambios de lote/fabricante) y equilibrar la precisión con la facilidad de fabricación, evitando tolerancias excesivamente estrictas que aumenten los costes innecesariamente. Referencias dimensionales generales de la industria: La base del control de toleranciasLos datos dimensionales son puntos, líneas o planos de referencia que estandarizan las mediciones de tolerancia. Sin datos claros, las tolerancias precisas pierden sentido, lo que provoca desalineación y piezas no conformes. La industria utiliza un "marco de referencia de datos (DRF)" con tres datos principales: 1. Datum primario (Datum A)La referencia más importante (a menudo una superficie plana como la superficie de separación del molde o la base de la placa base) garantiza la alineación con la prensa de estampado. Limita tres grados de libertad (traslación en X, Y y Z) y establece la línea base para todas las mediciones. 2. Datum secundario (Datum B)Perpendicular al plano de referencia principal, restringiendo dos grados de libertad adicionales (rotación X/Y). Generalmente se trata de una superficie lateral, una ranura o un pasador (por ejemplo, el lateral del vástago de un punzón) para reforzar la orientación con respecto al plano de referencia A. 3. Datum Terciario (Datum C)Perpendicular a los planos de referencia primario y secundario, limitando el grado de libertad final (rotación en Z). Un pequeño elemento (por ejemplo, un orificio o una muesca) que ajusta con precisión la posición, asegurando la restricción total de la pieza.Principales normas del sector que rigen las tolerancias y los sistemas de referencia.Los estándares globales proporcionan un lenguaje común para los fabricantes, lo que garantiza la coherencia de la cadena de suministro y una comunicación clara del diseño: 1. ASME Y14.5 (GD&T)El estándar de referencia para el dimensionamiento y la tolerancia geométrica (GD&T), que establece símbolos y reglas para las características de las piezas. Actualizado en 2018 (reafirmado en 2024), hace hincapié en los puntos de referencia para el control de las tolerancias geométricas y se utiliza ampliamente en los sectores automotriz, aeroespacial y electrónico. 2. ISO 2768 (Tolerancias generales)Define tolerancias generales para características lineales/angulares/geométricas no marcadas, con cuatro clases (F/M/C/V). La mayoría piezas de moldes de precisiónUtilice clases finas/medias, simplificando los dibujos al reducir el marcado de tolerancias redundantes.3. DIN 6930 (Piezas de acero estampado)Diseñado específicamente para acero estampado, tiene en cuenta el comportamiento del metal sometido a cizallamiento (por ejemplo, en el rodillo de troquel) que afecta a las tolerancias. Especifica cuatro niveles de precisión para dimensiones, concentricidad y simetría, muy utilizados en los sectores automovilístico e industrial europeos. 4. ISO 8062-3 (Piezas moldeadas)Se centra en las tolerancias dimensionales y geométricas de las piezas moldeadas (incluidos los moldes de estampado de precisión), definiendo los grados y los márgenes de mecanizado para lograr una coherencia global. Rangos de tolerancia comunes para piezas de moldes de estampado de precisiónLos rangos típicos equilibran la precisión y el costo, y varían según la función de la pieza, el material y el proceso:Punzones y matrices: Superficies críticas (puntas de punzón, cavidades de matriz): ±0,001–±0,005 pulgadas (±0,025–±0,127 mm); no críticas: ±0,005–±0,010 pulgadas (±0,127–±0,254 mm).Pasadores guía y casquillos: Diámetro/concentricidad: ±0,0005–±0,001 pulgadas (±0,0127–±0,0254 mm); holgura: 0,0005–0,001 pulgadas para evitar atascos.Bases de moldes: Superficies de montaje/referencia: ±0,001–±0,002 pulgadas (±0,0254–±0,0508 mm) para la alineación de la prensa.Perforación/Tapado: Borrado: ±0,05 mm; perforación: ±0,05 mm (diámetro/posición); estampado de precisiónSe reduce a ±0,025 mm.Factores que influyen en la selección de toleranciaLa selección de tolerancias requiere equilibrar cuatro factores clave: Función del producto finalLas piezas críticas o de seguridad (médicas o aeroespaciales) requieren tolerancias más estrictas (a menudo de ±0,001 pulgadas) que los componentes no críticos. Propiedades del materialLos materiales más blandos (aluminio, cobre) mantienen mejor las tolerancias que los materiales duros (acero de alta resistencia), lo que puede requerir una compensación de la matriz para evitar la recuperación elástica. Proceso de fabricaciónLos troqueles progresivos y las prensas servoaccionadas permiten tolerancias más ajustadas; los troqueles de holgura reducida (5-10% del espesor del material) mejoran el control.Costo: Las tolerancias más estrictas que ±0,001 pulgadas requieren herramientas especializadasy el control de la temperatura, lo que eleva los costos exponencialmente. En resumen, comprender las referencias dimensionales y los estándares de tolerancia generales de la industria es fundamental para optimizar el rendimiento de los moldes de estampado de precisión, reducir el desperdicio y garantizar la calidad del producto final. Al adherirse a estándares establecidos como ASME Y14.5 e ISO 2768, y al equilibrar cuidadosamente las necesidades funcionales con la facilidad de fabricación, los fabricantes pueden crear piezas de molde confiables y rentables que satisfagan las exigencias de las industrias actuales, que se caracterizan por su alta precisión. A medida que la tecnología avanza, estos estándares seguirán evolucionando, pero su propósito fundamental —proporcionar un marco consistente y confiable para el control de tolerancias— seguirá siendo la piedra angular de la fabricación de estampado de precisión.  
  • Diferencias entre troqueles de troquelado, doblado y embutición
    Diferencias entre troqueles de troquelado, doblado y embutición Apr 27, 2026
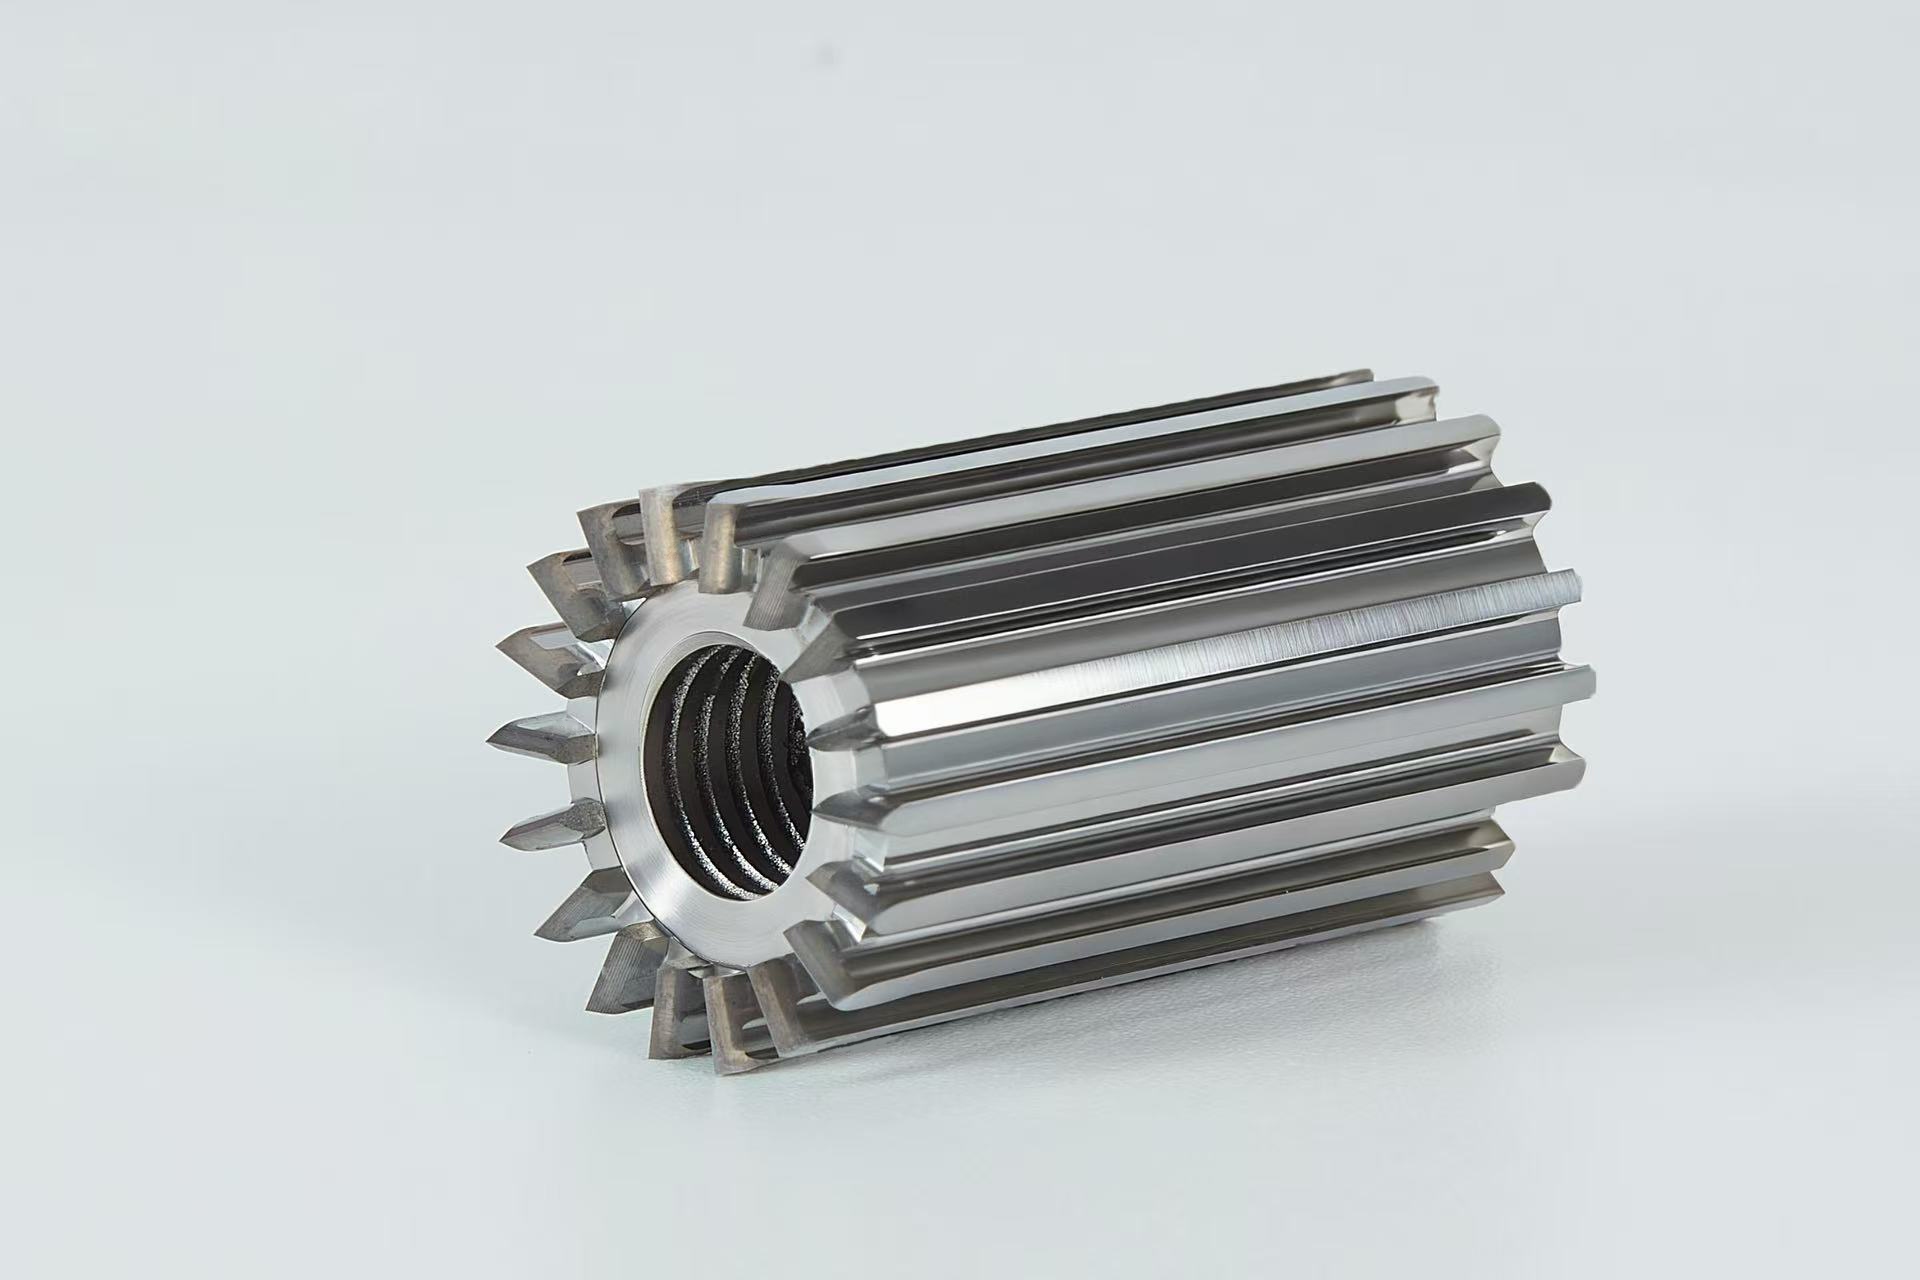
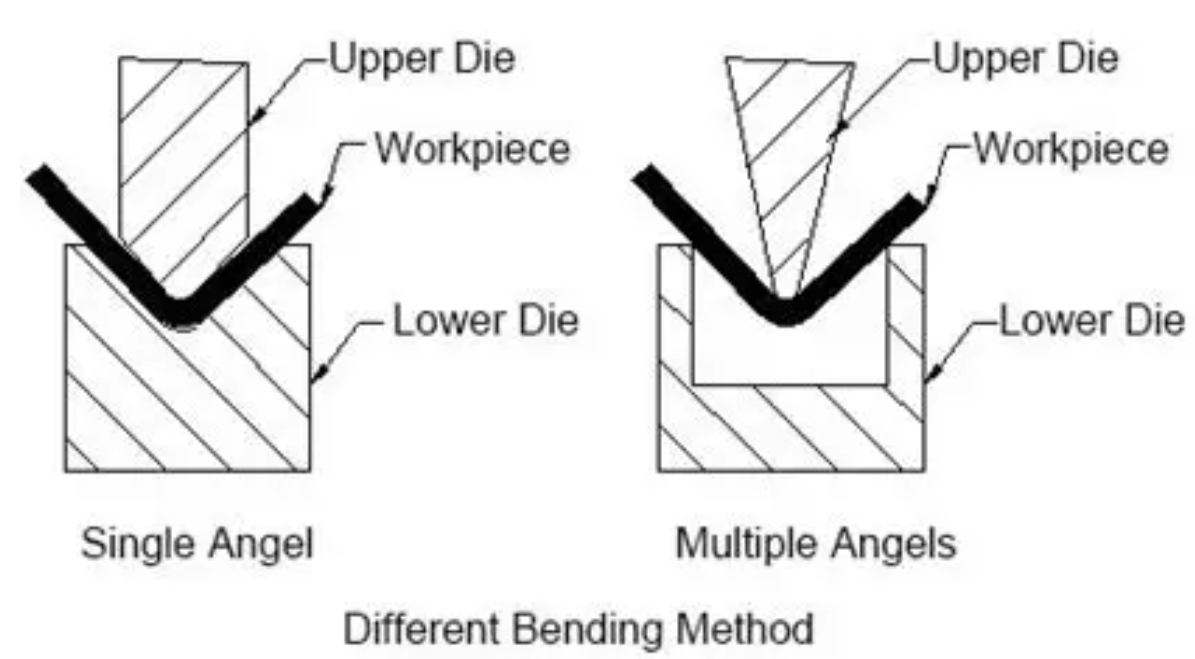
    Hardware troqueles de estampadoson las herramientas esenciales en el conformado de metales, con troqueles de troquelado, matrices de doblado, y troqueles de dibujoLos tres tipos son los más utilizados. Si bien pertenecen a la categoría de troqueles de estampado, difieren significativamente en su diseño estructural, principios de funcionamiento y aplicaciones. Conocer con precisión sus características es fundamental para garantizar la calidad del estampado. Troquel de troquelado:La función principal de una matriz de troquelado es separar el material, sirviendo como un ejemplo típico de una matriz de corte. Se utiliza principalmente para obtener el perfil externo de una pieza y constituye la matriz de operación básica en los procesos de estampado. Los componentes principales incluyen: puñetazo, morir (matriz), estriptistamecanismo y localización de piezas. Los bordes cortantes del golpear y morirDeben ajustarse con precisión, con un estricto control de holgura para evitar desgarros o rebabas excesivas. Durante el funcionamiento, la prensa empuja el punzón hacia abajo para cortar el material siguiendo un contorno cerrado, separándolo del material base. La pieza separada puede ser una pieza terminada o un producto semiacabado, mientras que los desechos se descargan a través de la matriz. Las matrices de troquelado tienen estructuras relativamente simples, que suelen utilizar guías y casquillos para mayor precisión. Se utilizan ampliamente para la fabricación de piezas planas como calces y bridas, y son ideales para la producción en masa. Matriz de doblado:La función principal de una matriz de doblado es deformar plásticamente el material en láminas, formando piezas con ángulos y formas específicas. Su estructura consiste principalmente en el punzón (matriz superior) y el dado (matriz inferiorEl perfil de la punta del punzón determina la geometría interna del doblez, mientras que la matriz suele tener una ranura en V para sujetar la lámina y definir el contorno externo del doblez. Algunas matrices también incorporan topes de posicionamiento para garantizar la precisión del doblado. Durante el proceso, la lámina se coloca entre el punzón y la matriz; el punzón ejerce presión, doblando la lámina a lo largo de la línea deseada. Al controlar cuidadosamente la presión y la holgura entre el punzón y la matriz, se evitan grietas o el efecto de recuperación elástica. Las matrices de doblado se pueden diseñar con diversos perfiles de punzón y matriz para adaptarse a diferentes formas, y se utilizan habitualmente para procesar soportes, conectores y otras piezas angulares.   Dado de dibujo:Las matrices de embutición se utilizan para dar forma a piezas planas en componentes huecos abiertos, siendo la clave el control del flujo del material para evitar arrugas o grietas. Además del punzón y la matriz, las matrices de embutición cuentan con un componente crítico: el sujetador de la pieza (sujetador). El sujetador de la pieza aplica una presión uniforme para evitar que los bordes se arruguen durante el conformado y garantiza un flujo suave del material hacia el interior. cavidad del troquelDurante el proceso, el punzón presiona la pieza en bruto contra la cavidad de la matriz, provocando una deformación plástica y la formación de la pieza hueca. Las matrices de embutición imponen requisitos estrictos en cuanto a los radios del punzón y la matriz, la holgura y el control de la fuerza de sujeción de la pieza en bruto. Se utilizan frecuentemente para procesar productos huecos, como utensilios de cocina de acero inoxidable y componentes para automóviles. Las piezas complejas suelen requerir múltiples etapas de embutición.  Las matrices de troquelado se centran en la separación del material;Las matrices de doblado se centran en la deformación plástica angular;Los troqueles de embutición se centran en el conformado por embutición profunda hueca.Cada tipo de matriz tiene una estructura optimizada para su función principal y sus campos de aplicación específicos. Dominar estas diferencias permite seleccionar la matriz adecuada, mejora la eficiencia del estampado y la uniformidad del producto, y satisface las diversas necesidades de procesamiento de las piezas estampadas. Nuestra empresa se especializa en la fabricación piezas de repuesto de precisiónPara todo tipo de troqueles de estampado, con más de 19 años de experiencia profesional en la investigación, desarrollo y producción de componentes clave para troqueles de troquelado, troqueles de doblado y troqueles de embutición. Durante las últimas casi dos décadas, nos hemos centrado en las necesidades básicas de la fabricación de troqueles de estampado, enfocándonos en piezas clave como el punzón, el troquel (matriz), el extractor, el sujetador de chapa, el troquel superior, el troquel inferior y la cavidad del troquel, y hemos acumulado una amplia experiencia técnica y procesos de producción maduros. Nos adherimos al principio de "precisión primero, calidad gana", adoptamos equipos avanzados de procesamiento de control numérico y sistemas estrictos de inspección de calidad, desde la selección de la materia prima hasta la entrega del producto terminado, cada eslabón se controla estrictamente para garantizar que cada componente cumpla con los requisitos de alta precisión de los troqueles de estampado. Ya sean piezas estándar o componentes personalizadosAdaptados a las necesidades específicas de cada cliente, ofrecemos productos fiables y soporte técnico profesional. Gracias a nuestra amplia experiencia en el sector y a nuestro enfoque de servicio al cliente, nos hemos ganado la confianza y el reconocimiento de numerosos fabricantes de troqueles de estampado, tanto nacionales como internacionales, y nos hemos convertido en un socio fiable para las empresas del sector del hardware. industria del estampadopara mejorar la eficiencia de la producción y la calidad del producto.  
  • Puntos clave del procesamiento de piezas pequeñas y de precisión para moldes de estampado electrónico
    Puntos clave del procesamiento de piezas pequeñas y de precisión para moldes de estampado electrónico Apr 03, 2026
    En la industria electrónica global, en constante evolución, la demanda de miniaturización, alta precisión y fiabilidad de los productos electrónicos (por ejemplo, dispositivos portátiles inteligentes, electrónica automotriz) está en aumento. Esto impulsa la actualización de los componentes electrónicos. molde de estampadotecnología, especialmente de tamaño pequeño y piezas de moldes de precisión—componentes clave que determinan la calidad y la vida útil de los productos estampados. Estas pequeñas piezas (≤5 mm, tolerancia ±0,01 mm) dependen de un estricto control de procesos y tecnologías avanzadas para lograr una precisión ultra alta. Selección de materiales: la base de la precisión y la durabilidad.El material de las piezas de moldes de estampado de precisión influye directamente en su procesabilidad, resistencia al desgaste y vida útil. A diferencia de los moldes de estampado tradicionales, las piezas de moldes electrónicos soportan un estampado de alta frecuencia (miles de veces por hora) y deben mantener una estabilidad dimensional. Por lo tanto, la selección del material se rige por los principios de "alta precisión, dureza, procesabilidad y estabilidad".Materiales comunes y sus aplicaciones: Acero de alta velocidad (HSS): Ampliamente utilizado para pequeñas puñetazos, muerey guías, ofreciendo buena resistencia al desgaste, maquinabilidad y rendimiento en tratamientos térmicos. Alcanza una dureza HRC de 62-65 tras el tratamiento térmico, cumpliendo con los requisitos generales para moldes electrónicos. Carburo cementado: Preferido para piezas de ultraprecisión(p. ej., micropunzones), con una dureza de hasta HRC 85-90 para una resistencia al desgaste superior. Tenga en cuenta su fragilidad; manéjelo con cuidado para evitar que se agriete.Acero inoxidable/aleaciones especiales: Ideales para entornos exigentes (altas temperaturas, corrosión). El acero inoxidable SUS304, el SUS316L y aleaciones como el titanio garantizan la fiabilidad en condiciones complejas (por ejemplo, en motores de automóviles). Punto clave: Inspeccione la uniformidad, pureza y calidad superficial del material desde el principio. Los defectos internos (inclusiones, grietas) y las imperfecciones superficiales (arañazos, óxido) provocan desviaciones de precisión o fallos en el molde. Mecanizado de precisión: El núcleo del control dimensionalLas piezas de moldes electrónicos de precisión requieren una estricta exactitud dimensional, de forma y de posición; incluso desviaciones de 0,005 mm pueden provocar fallos en los productos estampados. El mecanizado convencional es insuficiente; se necesitan equipos y procesos avanzados, centrándose en estos aspectos clave: Torneado y fresado: Garantizando la precisión básicaLas máquinas de torneado/fresado CNC de alta precisión (precisión de posicionamiento de ±0,001 mm) procesan piezas de formas simples (ejes, manguitos, pasadores guía). Puntos clave: Estabilidad de sujeción: Uso dispositivos de precisiónpara reducir la deformación. Para piezas ultrapequeñas (
  • Troqueles de estampado de alta precisión: ingenio oculto en cada milímetro.
    Troqueles de estampado de alta precisión: ingenio oculto en cada milímetro. Mar 27, 2026
    En la fabricación industrial, una diferencia de tan solo 0,001 mm puede provocar un mal contacto en los conectores electrónicos, una menor vida útil de los moldes de la industria automotriz o una precisión imprecisa en los dispositivos médicos. Componentes de troqueles de estampado de alta precisiónSon los creadores de estos "milagros a nivel milimétrico", que ofrecen una precisión y estabilidad excepcionales para mantener los estándares de calidad en industrias como la electrónica, la automoción y la sanidad. Precisión: El elemento vital de la fabricación de precisión La clave de los troqueles de estampado de alta precisión reside en el control absoluto de los errores a nivel micrométrico:Dimensiones de conformado: El tamaño mínimo de conformado puede alcanzar los 0,014 mm (algunos moldes de inductores incluso logran una precisión de apilamiento de 0,002 mm), y las holguras de ajuste se controlan dentro de 0,002 mm, lo que garantiza un ajuste perfecto incluso después de millones de ciclos de estampado. Calidad de la superficie: Mediante pulido espejo, perfil ópticomoliendaMediante otros procesos, se logra una rugosidad superficial de nivel espejo de Ra0,03 (equivalente a 1/2000 del diámetro de un cabello humano), lo que reduce considerablemente el riesgo de desgaste y adherencia de las piezas. Tolerancias geométricas: Las tolerancias de planitud y paralelismo pueden ser tan estrictas como 0,0005 mm, con tolerancias combinadas de 0,01 mm, lo que permite que incluso los conjuntos de moldes complejos encajen con precisión.  Estabilidad: El “lastre” de la producción en masa Más allá de la precisión, la estabilidad es la otra piedra angular de moldes de alta precisión. HongyuPrecision garantiza una "consistencia como nueva, incluso después de miles de ciclos" gracias a tres medidas de seguridad clave: Selección de materiales: la utilización de acero de tungsteno, cerámica y materiales seguros de grado médico equilibra la dureza, la resistencia al desgaste y biocompatibilidad(para uso médico). Procesos de circuito cerrado: Desde la electroerosión (con chaflán mínimo de R0,04 mm), el rectificado de contornos, hasta la soldadura y el ensamblaje, cada proceso está equipado con inspección óptica y medición de coordenadas, lo que garantiza que no salgan productos defectuosos de la planta. Control de calidad integral: Un control de calidad completo ciclo vitalNuestro sistema de gestión, desde la recepción de la materia prima hasta la entrega del producto terminado, abarca "material, procesamiento, inspección y servicio posventa", eliminando las preocupaciones de nuestros clientes sobre las variaciones entre lotes. HongyuPrecision: Su socio integral en la fabricación de precisión. Con más de diez años de experiencia en alta precisión fabricación de componentes de troqueles de estampadoDongguan HongyuPrecision Technology Co., Ltd. (HongyuPrecision ofrece soluciones integrales centradas en la "adaptabilidad a cualquier escenario y un servicio personalizado". Portafolio de productos: Los productos cubren moldes para conectores electrónicos, Moldes para estator y rotor de motor, sensormoldes, componentes cerámicos, conjuntos de moldes para tapas de latas y más, que dan servicio a una amplia gama de industrias, incluidas la electrónica, la automoción, la sanidad y el embalaje. Empoderamiento técnico: Apoyamos requisitos personalizados como: punzones de formas especiales, recubrimientos especializados, conjuntos de moldes no estándarTodo ello respetando las normas internacionales ISO, buscando un equilibrio entre la "eficiencia mediante la estandarización" y la "flexibilidad mediante la personalización". Filosofía de servicio: Desde el análisis de requisitos hasta el mantenimiento posventa, respondemos a las necesidades de nuestros clientes en cada etapa. Nuestro enfoque eficiente, profesional e innovador nos convierte en un pilar fundamental de fabricación para clientes de todo el mundo.  En el camino de la alta precisiónpiezas de moldefabricación, HongyuPrecision continúa “escribiendo la respuesta a la calidad industrial en cada milímetro, con precisión como pluma y estabilidad como tinta”. Ya sea que sea un fabricante de productos electrónicos en busca de una precisión extrema o una empresa automotriz que busca un suministro estable a largo plazo, HongyuPrecision está preparada para ser su socio de confianza en materia de precisión, aprovechando una década de experiencia técnica para ayudarle a mejorar sus capacidades de fabricación.  
  • Cómo el tratamiento térmico de los aceros para moldes influye en la precisión del mecanizado.
    Cómo el tratamiento térmico de los aceros para moldes influye en la precisión del mecanizado. Mar 20, 2026
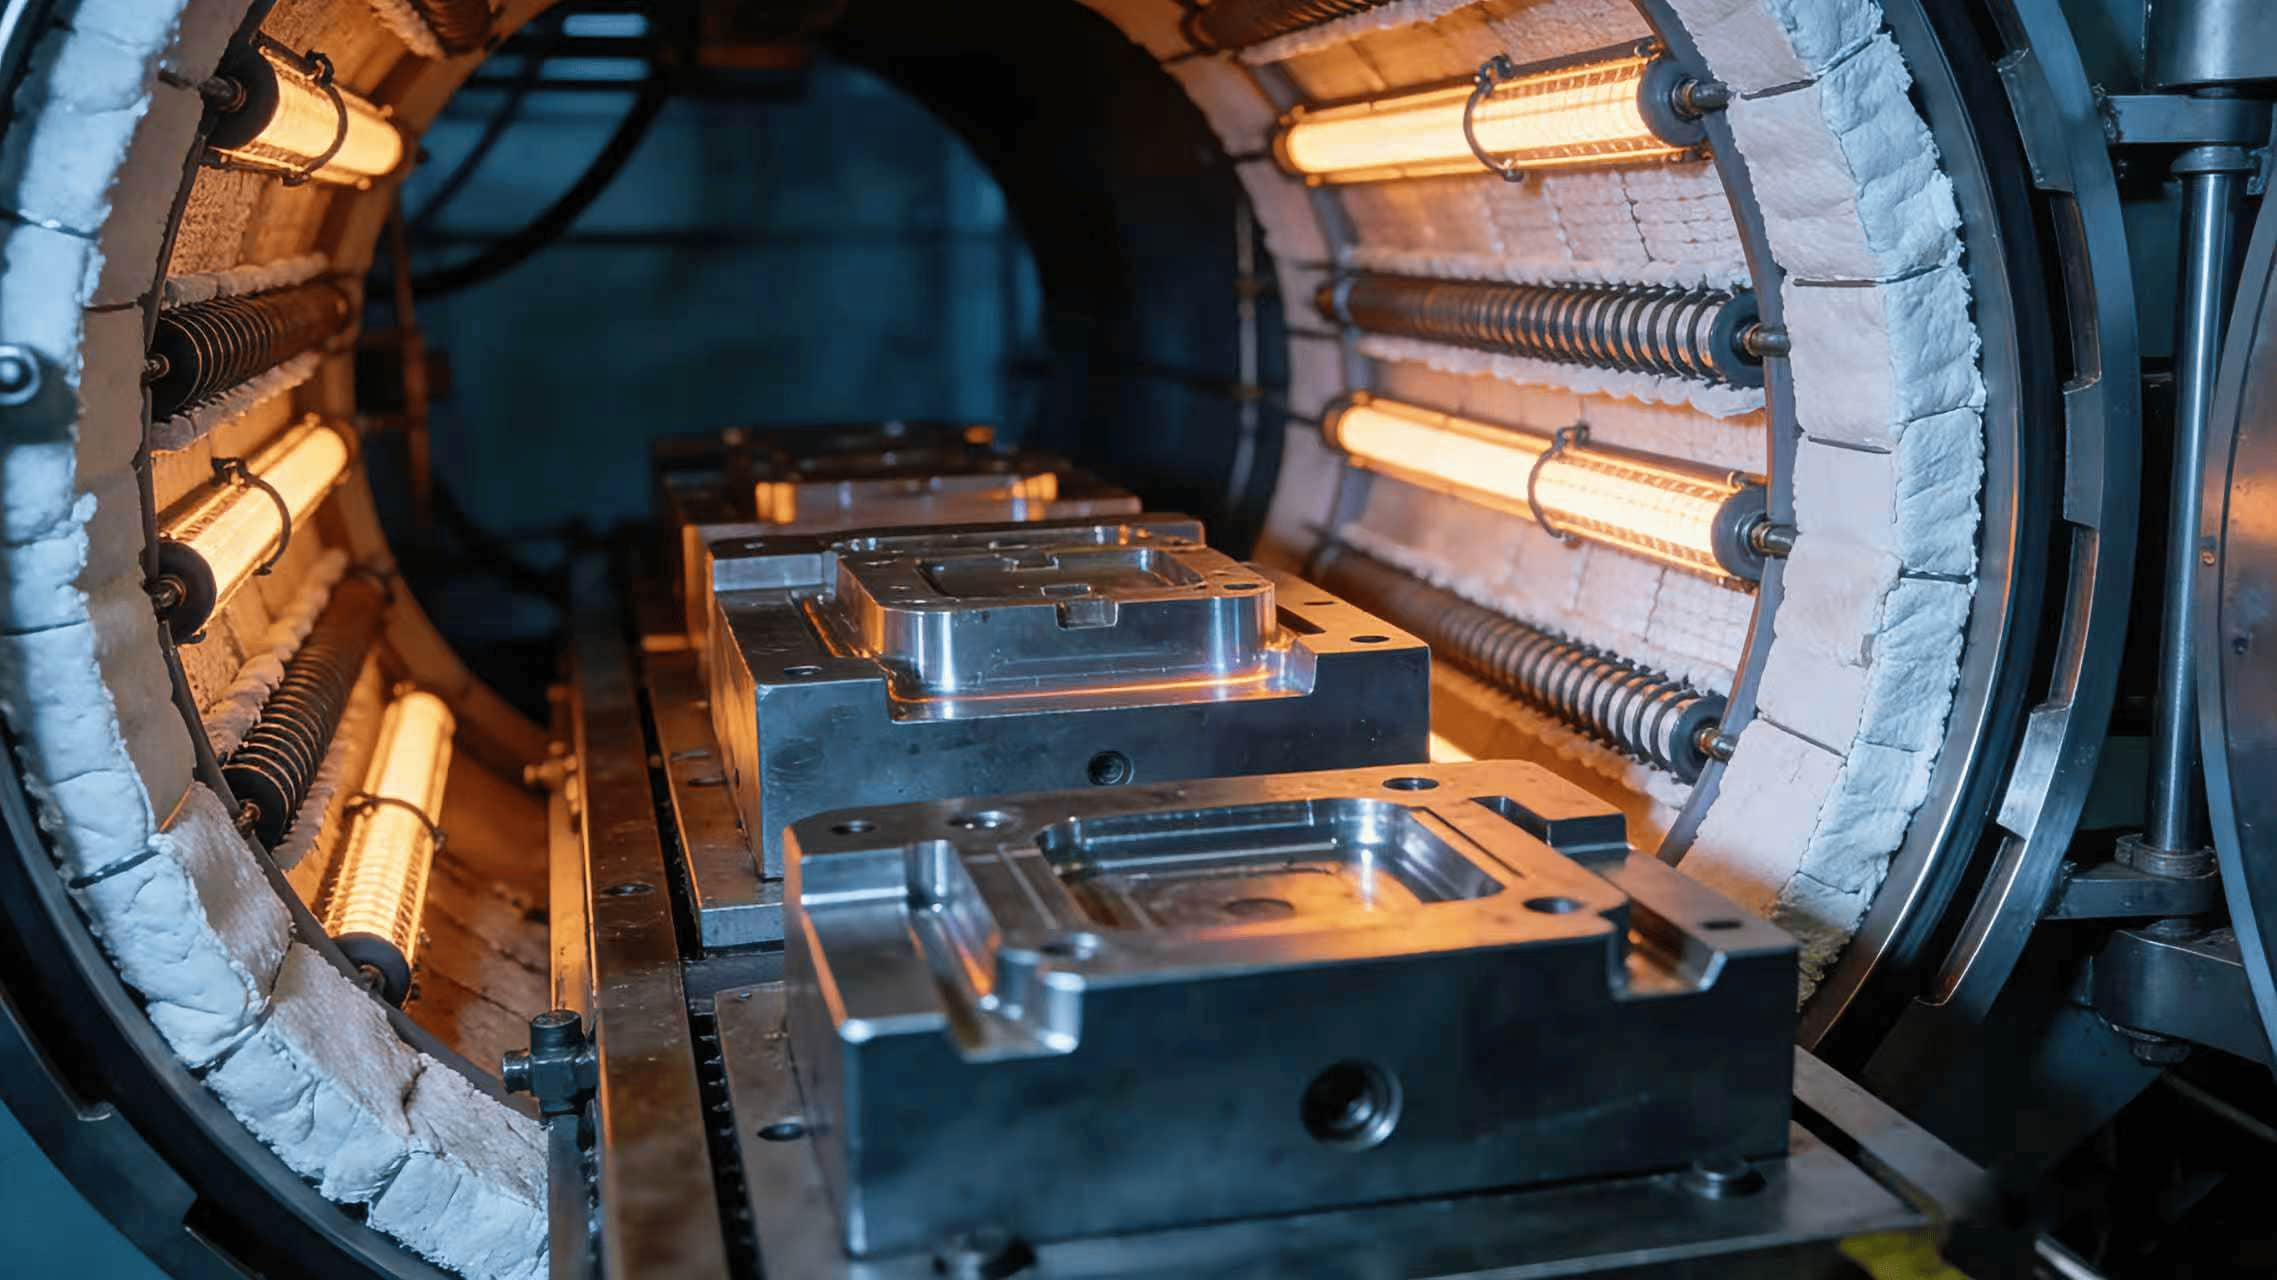
    En fabricación de moldes de precisión, El tratamiento térmico no se trata solo de dureza, sino que define directamente la estabilidad dimensional, la maquinabilidad y la precisión de la pieza final.Incluso el mejor mecanizado CNC no logrará mantener tolerancias estrictas si el tratamiento térmico induce distorsiones inesperadas, tensiones residuales o una microestructura irregular. Por qué el tratamiento térmico es importante para Piezas de moldes Aceros para moldes como P20, H13, SKD61, DC53, Cr12MoVConfían en el tratamiento térmico para lograr:· Dureza y resistencia al desgaste suficientes · Resistencia bajo carga cíclica y temperatura · Estabilidad dimensional durante millones de ciclos Pero estos beneficios vienen acompañados de cambios físicos que impactan directamente en la precisión del mecanizado: cambio de volumen, transformación de fase, tensión térmica y tensión residual. Formas clave en que el tratamiento térmico afecta Precisión en el mecanizado 1. Distorsión dimensional y cambio de volumen Las transformaciones de fase que se producen durante el temple y el revenido modifican el volumen específico del acero.· Las piezas pueden expandir, encoger, doblar o torcer · Los agujeros se cierran, los ejes crecen, las superficies planas se deforman. · Rangos de distorsión típicos: 0,05%–0,5% — suficiente como para arruinar los ajustes de precisión Por eso piezas de moldes de alta precisión son nunca se terminó a tamaño final antes del tratamiento térmicoDebe reservarse un margen de mecanizado (material en bruto) para el acabado posterior al tratamiento térmico. 2. Las tensiones residuales arruinan la estabilidad. · El enfriamiento crea una tensión interna extrema. · El alivio del estrés es fundamental: Las piezas sin templar se deforman o se agrietan durante el mecanizado final. · El estrés residual también conduce a deformación en serviciodestruyendo la precisión a largo plazo Buenas prácticas:· Alivio de tensiones tras el mecanizado en bruto · Templado completo inmediatamente después del enfriamiento. 3. Uniformidad de la dureza y maquinabilidad El tratamiento térmico desigual provoca: · Puntos débiles que conducen a vibraciones, traqueteos y mal acabado superficial · Puntos duros que desgastan rápidamente las herramientas y rompen la consistencia dimensional. · Resultados inconsistentes de electroerosión y pulido Dureza uniforme = mecanizado predecible = precisión estable.Flujo de trabajo de tratamiento térmico para máxima precisión Siga esta secuencia para garantizar la precisión: 1.Alivio del estrés después del mecanizado en bruto 2.Calmar + temperar a estabilizar la estructura 3.Mecanizado de semiacabado con una pequeña asignación 4.Tratamiento criogénico opcional para una ultraestabilidad 5.Mecanizado de acabado final con tolerancias estrictas Para moldes de ultraprecisión, tratamiento térmico al vacío Se recomienda encarecidamente: · Minimiza la oxidación y la descarburación. · Reduce la distorsión a
  • Corte por hilo EDM para formas complejas de carburo de tungsteno: pasos clave para evitar el corte excesivo
    Corte por hilo EDM para formas complejas de carburo de tungsteno: pasos clave para evitar el corte excesivo Feb 11, 2026
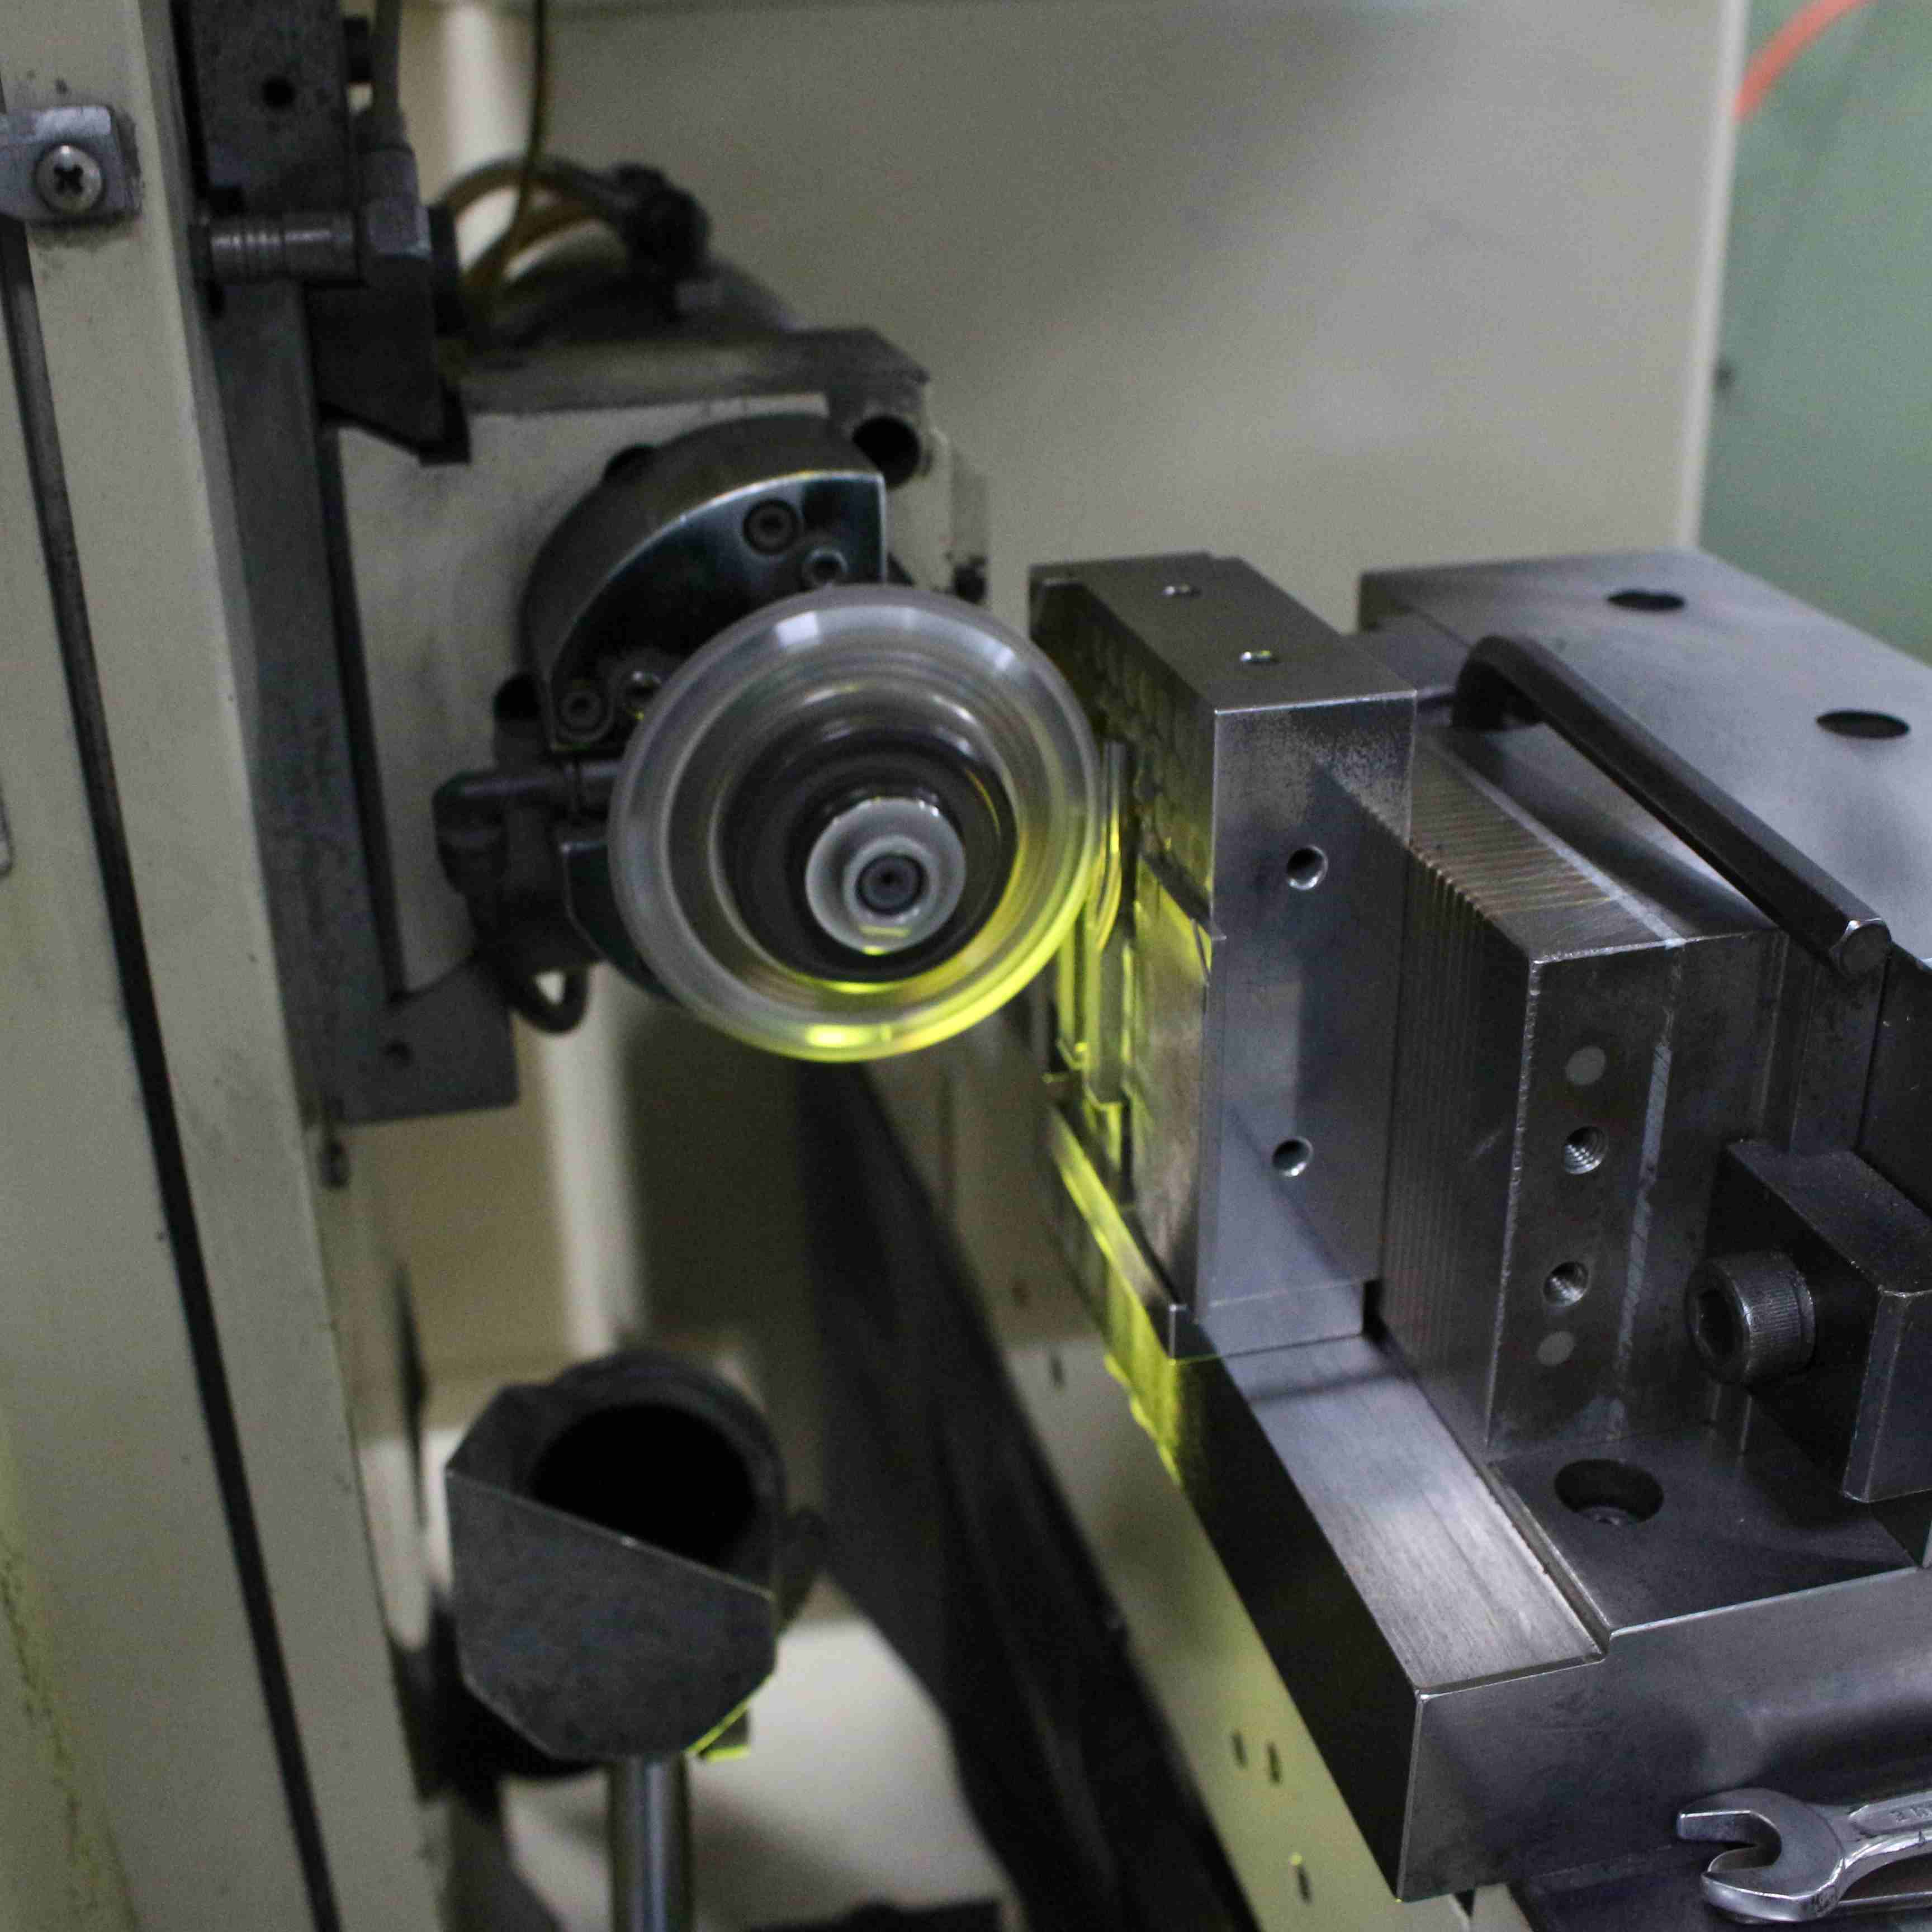
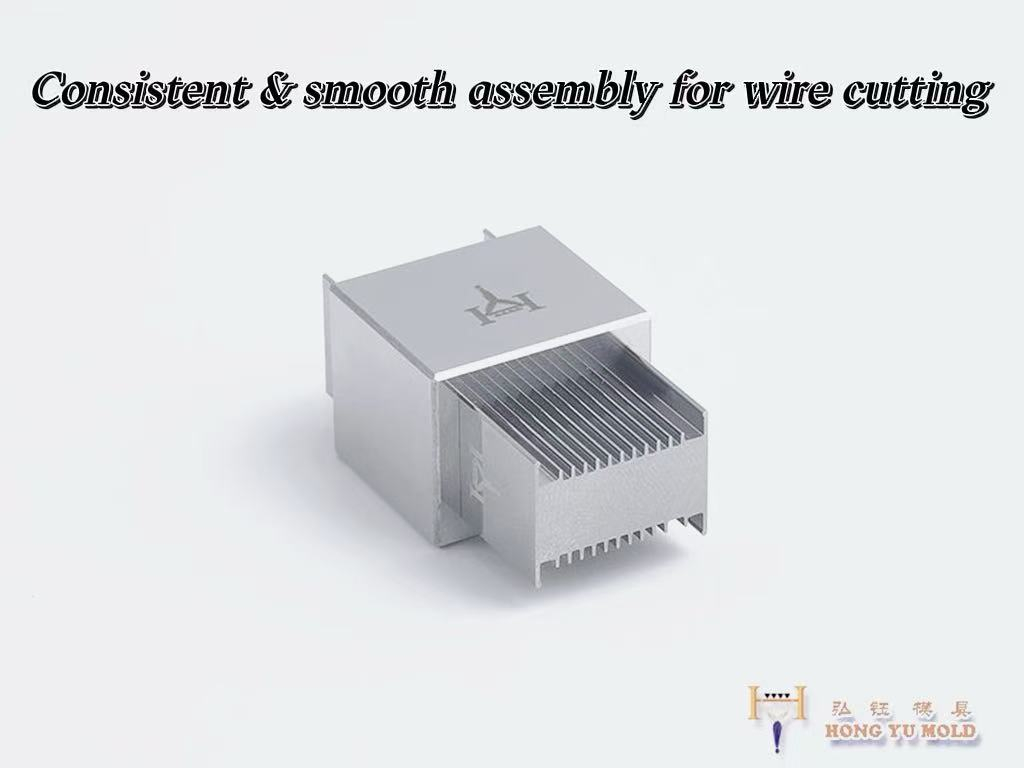
    El carburo de tungsteno es uno de los materiales ultraduros más utilizados en la fabricación moderna, apreciado por su excepcional resistencia al desgaste, alta resistencia a la compresión y estabilidad dimensional en condiciones de operación extremas. Para aplicaciones complejas, componentes de tolerancia estricta-como troqueles personalizados, insertos de precisión, microherramientas y piezas mecánicas contorneadas: la electroerosión por hilo (EDM) es una de las más efectivas.método de procesamiento, como el tradicional herramientas de corte No se puede mecanizar carburo de tungsteno de forma eficiente ni precisa. Sin embargo, un problema persistente afecta incluso a fabricantes experimentados: el sobrecorte, que degrada la precisión de la pieza, deteriora el acabado superficial, desperdicia piezas brutas de carburo de tungsteno de alto coste y da lugar a costosas renovaciones o al descarte de piezas. Al trabajar con formas intrincadas, no lineales o con pequeñas características de carburo de tungsteno, el sobrecorte no es solo un error menor, sino que puede invalidar todo el componente. A diferencia del mecanizado general de acero o aleación, la alta dureza y fragilidad del carburo de tungsteno aumentan los riesgos de sobrecorte en la electroerosión, lo que hace que el control del proceso sea absolutamente crucial. Optimice la selección de electrodos de alambre y el control de tensión La base de una electroerosión por hilo sin errores comienza con el propio hilo. Para carburo de tungsteno duro y quebradizo, evite los hilos de latón estándar para pasadas de acabado fino; en su lugar, utilice hilos estratificados, hilos recubiertos o hilos de molibdeno de alta resistencia a la tracción, diseñados para el mecanizado de aleaciones duras. Estos hilos mantienen una energía de descarga estable, reducen la vibración del hilo y minimizan la deflexión lateral, una de las principales causas de sobrecortes involuntarios en esquinas estrechas y curvas complejas. Igualmente importante es una tensión constante y precisa del alambre. La tensión fluctuante hace que el alambre se balancee a mitad del corte, especialmente en cortes profundos o estrechos, comunes en cortes complejos. piezas de carburo de tungstenoLos modernos sistemas de tensión de bucle cerrado mantienen una fuerza constante durante todo el corte, evitando que el alambre se desvíe y genere dimensiones sobredimensionadas. Para formas microcomplejas, ajuste la tensión al rango recomendado por el fabricante para materiales duros, sin exceder nunca los límites de seguridad para evitar la rotura del alambre. Ajuste fino de los parámetros de descarga (configuración de pulso) para carburo de tungsteno El sobrecorte en la electroerosión está directamente relacionado con la energía de la chispa y la duración del pulso sin control. El carburo de tungsteno requiere un conjunto de parámetros de baja erosión y alta precisión, no los ajustes agresivos que se utilizan para metales blandos. Los pulsos demasiado fuertes crean cráteres más grandes, ensanchan la ranura y desvían el hilo de su trayectoria, lo que resulta en un sobrecorte constante en geometrías complejas. Para mitigar esto: • Utilice tiempos de pulso cortos de encendido y tiempos de pulso largos de apagado para pasadas de acabado, lo que limita el tamaño de la chispa y la entrada de calor. • Reducir la corriente máxima en las etapas de semiacabado y acabado para minimizar la expansión térmica y la desviación del cable. • Control de parámetros adaptativo por programa para secciones de esquinas y radios: las piezas complejas de carburo de tungsteno suelen presentar esquinas internas agudas y radios estrechos, donde los parámetros estándar provocan un sobrecorte excesivo. La ralentización de las esquinas y la reducción de potencia garantizan que el hilo siga la trayectoria exacta de la herramienta sin erosionarse excesivamente. Programación estricta de trayectorias de herramientas y lógica de compensación La mala programación CAM es una de las principales causas del corte excesivo en formas complejas. componentes de carburo de tungstenoLa compensación del radio del alambre debe aplicarse con precisión y las trayectorias de herramientas deben tener en cuenta el ancho de corte específico para electroerosión de materiales durosLos valores de compensación genéricos diseñados para el acero fallarán en el carburo de tungsteno, lo que dará lugar a cortes consistentemente de tamaño insuficiente o excesivo.  Mejores prácticas adicionales: • Evite cambios bruscos y repentinos de dirección en la trayectoria de la herramienta; utilice arcos de transición suaves para reducir la vibración del alambre. • Agregue múltiples pasadas de desbaste (2 a 4 pasadas como mínimo para perfiles complejos) en lugar de confiar en un solo corte: el desbaste elimina el material a granel, mientras que las pasadas de desbaste sucesivas corrigen la deriva dimensional y eliminan el sobrecorte por completo. • Simular la trayectoria completa de la herramienta en el software CAM antes de cortar para detectar colisiones, desviaciones de trayectoria o errores de compensación que podrían causar un corte excesivo en características difíciles de alcanzar. Sujeción estable y amortiguación de vibraciones Los espacios en blanco de carburo de tungsteno son densos y rígidos, pero una fijación deficiente introduce movimiento o desalineación durante el corte; incluso micrómetros de desplazamiento se traducen en un sobrecorte visible en piezas de precisiónUtilice una sujeción personalizada y de baja deformación. accesoriosy asegure la pieza en bruto de manera uniforme para evitar tensiones de sujeción que distorsionen el material o cambien su posición a mitad del proceso. La vibración de la máquina o del entorno circundante también altera la alineación del hilo. Aísle la máquina de electroerosión de la vibración del suelo y asegúrese de que la mesa de trabajo, el mandril y las guías de hilo estén completamente calibrados y sean rígidos. Para piezas complejas de perfil profundo, utilice soportes para evitar vibraciones en la pieza, que son una causa oculta de sobrecortes desiguales en superficies verticales o angulares. Calibración y mantenimiento precisos de máquinas Ni siquiera la mejor programación y parámetros pueden superar una máquina de electroerosión mal calibrada. La calibración regular de las guías de hilo, el posicionamiento de los ejes, la retroalimentación del codificador y el flujo de fluido dieléctrico es fundamental. mecanizado de precisión de carburo de tungstenoLas guías de alambre desgastadas o desalineadas hacen que el alambre se desplace descentrado, lo que crea un sobrecorte constante en todas las características: reemplace las guías en los intervalos recomendados y verifique la alineación diariamente. trabajos de alta precisión. La calidad del fluido dieléctrico también influye en la estabilidad del corte. Un fluido dieléctrico limpio y desionizado garantiza chispas estables y predecibles; un fluido contaminado provoca descargas erráticas, ensancha la ranura de forma impredecible y provoca sobrecortes aleatorios en geometrías complejas. Mantenga la conductividad del fluido y la eficiencia de filtración para preservar la estabilidad del proceso. Control de estabilidad térmica El carburo de tungsteno tiene baja conductividad térmica, pero el calor localizado de la electroerosión puede causar una ligera expansión térmica, suficiente para generar un sobrecorte en piezas complejas con tolerancia micrométrica. Mantenga una temperatura ambiente constante alrededor de la máquina de electroerosión, evite las zonas con corrientes de aire y permita que la pieza en bruto alcance el equilibrio térmico con la máquina antes de cortar. Para cortes de larga duración en formas complejas de carburo de tungsteno, programe pausas periódicas para disipar el calor residual y evitar la deriva dimensional.  Por qué es importante prevenir el sobrecorte en el carburo de tungsteno El carburo de tungsteno es un material caro y de alto rendimiento, y las piezas de desecho afectan directamente los costos de producción y los plazos de entrega. Las formas complejas exigen una precisión dimensional absoluta, a menudo de ±0,002 mm o inferior, lo que evita el sobrecorte. Siguiendo los pasos anteriores, los fabricantes pueden lograr cortes precisos, repetibles y sin rebabas, a la vez que maximizan el aprovechamiento del material y la integridad de la pieza. Asociese con un experto de confianza para la electroerosión por hilo de precisión Para lograr una electroerosión por hilo perfecta y sin sobrecortes para formas complejas de carburo de tungsteno se necesita más que solo conocimientos técnicos: se necesitan maquinaria de primera línea, décadas de experiencia en procesamiento y un enfoque inflexible en la precisión. Hongyu La empresa se especializa en Mecanizado por electroerosión por hilo de alta precisiónNos centramos en componentes complejos de carburo de tungsteno y en el procesamiento de materiales ultraduros. Equipados con equipos de electroerosión por hilo avanzados y totalmente automatizados (como AGIE CHARMILLES, Seibu y Sodic), sistemas de control de circuito cerrado y equipos técnicos profesionales, ofrecemos precisión dimensional líder en la industria, acabados superficiales suaves y un procesamiento sin defectos, incluso para los perfiles más complejos. Nuestro estricto control de procesos y nuestra dedicación a la optimización de la electroerosión garantizan un corte cero, una calidad constante y un rendimiento fiable en cada pieza de carburo de tungsteno que fabricamos.  Para todas sus necesidades de electroerosión por hilo de precisión, desde contornos complejos hasta componentes de carburo de tungsteno con microtolerancia, Hongyu Company es su socio de confianza para precisión, eficiencia y excelencia. Puede enviar los requisitos de sus productos a nuestra dirección de correo electrónico. chunhe@dghongyumold.comy le brindaremos la solución más profesional dentro de las 24 horas.
1 2 3 4

Un total de 4paginas

¿Necesitar ayuda? Chatea con nosotros

dejar un mensaje
Para cualquier solicitud de información o soporte técnico, rellene el formulario. Todos los campos marcados con un asterisco* son obligatorios.
entregar
Buscando FAQs?
CONTÁCTENOS #
+86 769 832011519

Nuestro horario

Lun 21/11 - Miércoles 23/11: 9 a.m. - 8 p.m.
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8 a.m. - 10 p.m.
Sábado 26/11 - Dom 27/11: 10 a.m. - 9 p.m.
(todas las horas son hora del este)

Hogar

Productos

Whatsapp

Contactos